軸受の圧入やピンの位置決め、摺動シャフトなど、機械設計では必ず「穴と軸」の組み合わせが発生します。その嵌合のきつさ・ゆるさを数値で厳密に取り決めるルールが「はめあい公差」です。
本記事では、JIS B 0401に基づく常用公差一覧表や用途別の選び方、図面指示を網羅。さらに、表面処理の膜厚や異種金属の熱膨張など、規格表には載っていない実務上の落とし穴まで設計者目線で徹底解説します。
目次
はめあい公差の基本:「すきま」を数字で約束するしくみ
公差と、はめあい公差の関係
工作機械でどれほど精密に削っても、加工寸法には必ず微小なバラつきが生じます。この許容範囲を定めたものが「公差」であり、穴と軸を嵌合(かんごう)させるために体系化したルールが「はめあい公差」です。特に指示のない寸法に適用される一般公差(普通公差)とは異なり、相手部品との機能上重要な「すきま」や「しめしろ」の限界値を記号と数値で保証します。一般公差については、一般公差の解説記事をご覧ください。
φ20H7の読み方
図面に「φ20H7」と書かれていたら、次の3つに分解して読みます。
- φ20(図示サイズ): 狙いとなる基準径(旧JISの「基準寸法」)
- H(基礎となる許容差): 公差域の「位置」。大文字は穴、小文字は軸
- 7(公差等級): 公差域の「幅(大きさ)」。数字が小さいほど高精度
HとIT7を組み合わせた「H7」を公差クラスと呼びます。アルファベットはH(h)を基準に考えると理解しやすく、穴のHは「下の許容差が0」、軸のhは「上の許容差が0」です。軸の場合、a側に近づくほど細く(すきま大)、z側に近づくほど太く(しめしろ大)なります。
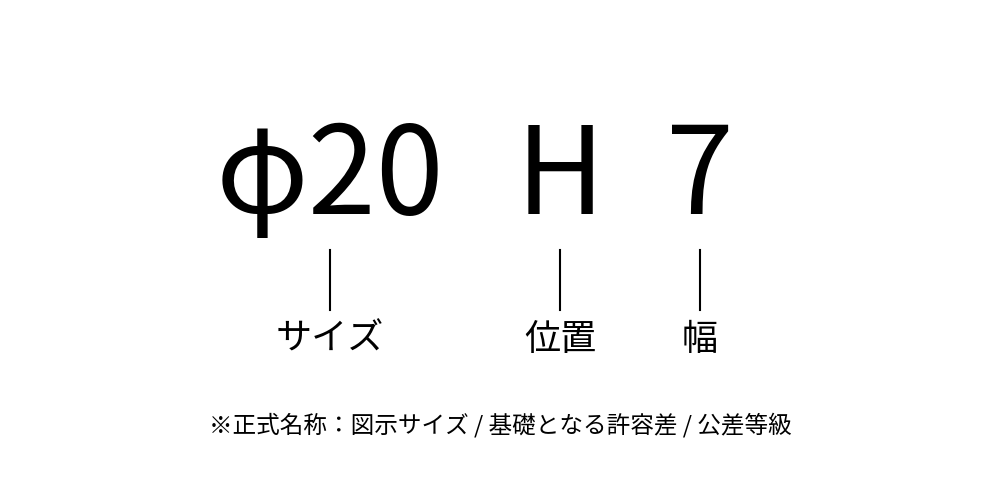
φ20H7の読み方
なお、JIS B 0401は2016年の改正でISO 286と整合され、「基準寸法」は「図示サイズ」、「公差域クラス」は「公差クラス」へ用語が整理されました。古い図面やメーカーカタログを参照する際は、新旧用語の対応を押さえておくと誤認を防げます。
はめあいの3種類:すきまばめ・中間ばめ・しまりばめ
はめあいは、穴と軸の寸法がどの関係になりうるかによって3つに分けられます。
| 種類 | 寸法の関係 | 組立のイメージ | 穴H7に対する代表的な軸 | 主な用途 |
| すきまばめ | 穴の最小寸法 ≧ 軸の最大寸法。必ずすきまができる | 手で差し込める | f7、g6、h6 | 回転軸、摺動部、分解の多い部分 |
| 中間ばめ | 仕上がり次第ですきまにも、しめしろにもなる | 軽く叩く、ハンドプレスで押す | js6、k6、m6、n6 | 位置決め、キー併用の歯車・継手 |
| しまりばめ | 軸の最小寸法 ≧ 穴の最大寸法。必ずしめしろができる | 圧入、焼ばめ、冷やしばめ | p6、r6、s6 | ブッシュの固定、分解しない結合 |
「しめしろ」は軸外径が穴より大きい時の寸法差です。軸を縮め穴を広げて組む反発力で部品が固定されます。

はめあいの3種類 すきまばめ・中間ばめ・しまりばめ
H7/h6は「すきまばめ」? 呼び方が揺れる理由
H7/h6は許容差が共に0を含み最小すきまが0のため、定義上はすきまばめです。しかしJISの目安等では「動かさない」側に分類されることがあります。すきまがほぼゼロから始まり、「動かす」より「位置決め」に多用されるためです。定義はすきまばめ、使い所は位置決めと覚えておくと混乱しません。
穴基準と軸基準、どちらで考えるか
はめあいには、穴をHに固定して軸を選ぶ「穴基準」と、軸をhに固定して穴を選ぶ「軸基準」があります。
一般的な機械設計では「穴基準」が定石です。 穴加工に使うリーマは径が固定されており、寸法の微調整が困難です。そのため、穴側をH7などの標準寸法で固定し、加工しやすい軸側(旋盤等で微細な外径調整が可能)で必要なきつさを作り分ける方が、工具コストも加工の手間も大幅に抑えられます。
軸基準は、市販のリニアシャフトなど外径公差が決まった既製品に穴を合わせる場合などに使われます。
【一覧表】はめあい公差の許容差(JIS常用クラス抜粋)
ここからは、設計でよく使う公差クラスの許容差を一覧にまとめます。数値はJIS B 0401-2(ISO 286-2)に準拠した値で、単位はμm(1μm=0.001mm)です。表の各セルは「上の許容差 / 下の許容差」を表します。
穴の許容差一覧(G7・H6〜H9・K7・N7・P7)
| 図示サイズ(mm) | G7 | H6 | H7 | H8 | H9 | K7 | N7 | P7 |
| 3以下 | +12 / +2 | +6 / 0 | +10 / 0 | +14 / 0 | +25 / 0 | 0 / −10 | −4 / −14 | −6 / −16 |
| 3超〜6以下 | +16 / +4 | +8 / 0 | +12 / 0 | +18 / 0 | +30 / 0 | +3 / −9 | −4 / −16 | −8 / −20 |
| 6超〜10以下 | +20 / +5 | +9 / 0 | +15 / 0 | +22 / 0 | +36 / 0 | +5 / −10 | −4 / −19 | −9 / −24 |
| 10超〜18以下 | +24 / +6 | +11 / 0 | +18 / 0 | +27 / 0 | +43 / 0 | +6 / −12 | −5 / −23 | −11 / −29 |
| 18超〜30以下 | +28 / +7 | +13 / 0 | +21 / 0 | +33 / 0 | +52 / 0 | +6 / −15 | −7 / −28 | −14 / −35 |
| 30超〜50以下 | +34 / +9 | +16 / 0 | +25 / 0 | +39 / 0 | +62 / 0 | +7 / −18 | −8 / −33 | −17 / −42 |
| 50超〜80以下 | +40 / +10 | +19 / 0 | +30 / 0 | +46 / 0 | +74 / 0 | +9 / −21 | −9 / −39 | −21 / −51 |
| 80超〜120以下 | +47 / +12 | +22 / 0 | +35 / 0 | +54 / 0 | +87 / 0 | +10 / −25 | −10 / −45 | −24 / −59 |
| 120超〜180以下 | +54 / +14 | +25 / 0 | +40 / 0 | +63 / 0 | +100 / 0 | +12 / −28 | −12 / −52 | −28 / −68 |
| 180超〜250以下 | +61 / +15 | +29 / 0 | +46 / 0 | +72 / 0 | +115 / 0 | +13 / −33 | −14 / −60 | −33 / −79 |
| 250超〜315以下 | +69 / +17 | +32 / 0 | +52 / 0 | +81 / 0 | +130 / 0 | +16 / −36 | −14 / −66 | −36 / −88 |
| 315超〜400以下 | +75 / +18 | +36 / 0 | +57 / 0 | +89 / 0 | +140 / 0 | +17 / −40 | −16 / −73 | −41 / −98 |
| 400超〜500以下 | +83 / +20 | +40 / 0 | +63 / 0 | +97 / 0 | +155 / 0 | +18 / −45 | −17 / −80 | −45 / −108 |
軸の許容差一覧(f7・g6・h6・h7・js6・k6・m6・n6・p6)
| 図示サイズ(mm) | f7 | g6 | h6 | h7 | js6 | k6 | m6 | n6 | p6 |
| 3以下 | −6 / −16 | −2 / −8 | 0 / −6 | 0 / −10 | ±3 | +6 / 0 | +8 / +2 | +10 / +4 | +12 / +6 |
| 3超〜6以下 | −10 / −22 | −4 / −12 | 0 / −8 | 0 / −12 | ±4 | +9 / +1 | +12 / +4 | +16 / +8 | +20 / +12 |
| 6超〜10以下 | −13 / −28 | −5 / −14 | 0 / −9 | 0 / −15 | ±4.5 | +10 / +1 | +15 / +6 | +19 / +10 | +24 / +15 |
| 10超〜18以下 | −16 / −34 | −6 / −17 | 0 / −11 | 0 / −18 | ±5.5 | +12 / +1 | +18 / +7 | +23 / +12 | +29 / +18 |
| 18超〜30以下 | −20 / −41 | −7 / −20 | 0 / −13 | 0 / −21 | ±6.5 | +15 / +2 | +21 / +8 | +28 / +15 | +35 / +22 |
| 30超〜50以下 | −25 / −50 | −9 / −25 | 0 / −16 | 0 / −25 | ±8 | +18 / +2 | +25 / +9 | +33 / +17 | +42 / +26 |
| 50超〜80以下 | −30 / −60 | −10 / −29 | 0 / −19 | 0 / −30 | ±9.5 | +21 / +2 | +30 / +11 | +39 / +20 | +51 / +32 |
| 80超〜120以下 | −36 / −71 | −12 / −34 | 0 / −22 | 0 / −35 | ±11 | +25 / +3 | +35 / +13 | +45 / +23 | +59 / +37 |
| 120超〜180以下 | −43 / −83 | −14 / −39 | 0 / −25 | 0 / −40 | ±12.5 | +28 / +3 | +40 / +15 | +52 / +27 | +68 / +43 |
| 180超〜250以下 | −50 / −96 | −15 / −44 | 0 / −29 | 0 / −46 | ±14.5 | +33 / +4 | +46 / +17 | +60 / +31 | +79 / +50 |
| 250超〜315以下 | −56 / −108 | −17 / −49 | 0 / −32 | 0 / −52 | ±16 | +36 / +4 | +52 / +20 | +66 / +34 | +88 / +56 |
| 315超〜400以下 | −62 / −119 | −18 / −54 | 0 / −36 | 0 / −57 | ±18 | +40 / +4 | +57 / +21 | +73 / +37 | +98 / +62 |
| 400超〜500以下 | −68 / −131 | −20 / −60 | 0 / −40 | 0 / −63 | ±20 | +45 / +5 | +63 / +23 | +80 / +40 | +108 / +68 |
r6、s6など、さらにしめしろの大きいクラスは寸法区分が細かく分かれるため、本表では省略しています。使用する際はJIS B 0401-2の原表で確認してください。
IT基本公差の一覧(公差等級ごとの公差幅)
公差クラスの数字部分(IT等級)だけを取り出すと、公差の「幅」は次のようになります。H穴の上の許容差、h軸の下の許容差は、この値そのものです。
| 図示サイズ(mm) | IT5 | IT6 | IT7 | IT8 | IT9 | IT10 |
| 3以下 | 4 | 6 | 10 | 14 | 25 | 40 |
| 3超〜6以下 | 5 | 8 | 12 | 18 | 30 | 48 |
| 6超〜10以下 | 6 | 9 | 15 | 22 | 36 | 58 |
| 10超〜18以下 | 8 | 11 | 18 | 27 | 43 | 70 |
| 18超〜30以下 | 9 | 13 | 21 | 33 | 52 | 84 |
| 30超〜50以下 | 11 | 16 | 25 | 39 | 62 | 100 |
| 50超〜80以下 | 13 | 19 | 30 | 46 | 74 | 120 |
| 80超〜120以下 | 15 | 22 | 35 | 54 | 87 | 140 |
| 120超〜180以下 | 18 | 25 | 40 | 63 | 100 | 160 |
| 180超〜250以下 | 20 | 29 | 46 | 72 | 115 | 185 |
| 250超〜315以下 | 23 | 32 | 52 | 81 | 130 | 210 |
| 315超〜400以下 | 25 | 36 | 57 | 89 | 140 | 230 |
| 400超〜500以下 | 27 | 40 | 63 | 97 | 155 | 250 |
同じIT7でも、φ5なら幅12μm、φ300なら52μm。径が大きくなるほど許容される幅も広がる、というのがはめあい公差の大事な性質です。
表の読み方:φ20H7/g6を計算してみる
φ20は「18超〜30以下」の行で読みます。
- 穴H7:+21 / 0 → 穴径は000〜20.021mm
- 軸g6:−7 / −20 → 軸径は980〜19.993mm
最小すきまは「穴の最小 − 軸の最大」で 20.000 − 19.993 = 0.007mm。最大すきまは「穴の最大 − 軸の最小」で 20.021 − 19.980 = 0.041mm です。どれだけ加工がばらついても、すきまは7〜41μmの範囲に収まる、ということになります。
同じφ20のH7穴に、軸だけを替えていくと次のように変わります。
| 組み合わせ(φ20) | 最もゆるい状態 | 最もきつい状態 | 分類 |
| H7/f7 | すきま 62μm | すきま 20μm | すきまばめ |
| H7/g6 | すきま 41μm | すきま 7μm | すきまばめ |
| H7/h6 | すきま 34μm | すきま 0μm | すきまばめ |
| H7/js6 | すきま 27.5μm | しめしろ 6.5μm | 中間ばめ |
| H7/k6 | すきま 19μm | しめしろ 15μm | 中間ばめ |
| H7/m6 | すきま 13μm | しめしろ 21μm | 中間ばめ |
| H7/n6 | すきま 6μm | しめしろ 28μm | 中間ばめ |
| H7/p6 | しめしろ 1μm | しめしろ 35μm | しまりばめ |
もう一つ、この表から読み取れることがあります。H7/p6はしまりばめですが、φ20では最小しめしろがわずか1μmです。穴が上限いっぱい、軸が下限いっぱいに仕上がると、ほとんど締まらない組み合わせになりえます。「p6だから確実に固定できる」とは限らないので、伝達トルクや抜け荷重が重要な箇所は、しめしろから保持力を計算して確かめておくと安心です。
用途から逆引き:よく使うはめあいの組み合わせ
一覧表の数値を眺めているだけでは、どれを選べばよいかは決まりません。まず「組んだあとに何をさせたいか」を決め、そこから組み合わせを絞り込むのが近道です。
| やりたいこと | 組み合わせの例(穴基準) | 考え方 |
| 軸を回したい、滑らせたい | H7/f7、H7/g6 | 潤滑と動きやすさを優先するならf7、ガタを抑えたいならg6 |
| 分解できる位置決めをしたい | H7/h6 | すきまゼロから始まるので、ガタの少ない位置決めに向く |
| 歯車やプーリをキーと併用して固定したい | H7/js6、H7/k6 | 組立・分解の手間とガタのバランスがよい |
| ピンでしっかり位置を決めたい | H7/m6 | 平行ピンはm6で仕上げられたものが多く、H7穴との組み合わせが定番 |
| ブッシュを圧入して固定したい | H7/p6 | 一般的な軽〜標準的な圧入。最小しめしろの確認を忘れずに |
| 分解しない前提で強く固定したい | H7/s6など | 焼ばめ・冷やしばめが必要になることが多く、部品の強度確認が必須 |
転がり軸受(ベアリング)のはめあいは、荷重の向きや大きさ、内輪と外輪のどちらが回るかによって推奨値が変わり、軸受メーカーのカタログで指定されるのが一般的です。考え方はベアリングのはめあい解説記事にまとめています。
図面へのはめあい公差の指示方法
単品図での書き方は3パターン
はめあい公差を部品図に書く方法は、大きく分けて3つあります。

はめあい公差 単品図の指示例3パターン
- 公差クラスのみ:「φ20H7」
- 許容差を併記:「φ20H7(+0.021/0)」
- 限界寸法で直接記載:「021/20.000」
組立図で穴と軸の嵌合状態を示す場合は、「φ20H7/g6」のように「穴/軸」の順で並記します。

はめあい公差 組立図の指示例
指示で漏れやすいポイント
公差記号を書くだけでは、現場で組付トラブルが起きる場合があります。以下の3点に注意しましょう。
- 有効深さの明記
止まり穴の奥までH7精度が不要な場合、精度が必要な深さ寸法を明記。リーマを通す距離を最小限にし、不要な加工費を抑えられる - 入口の面取り
極小すきまで挿入するため、穴や軸の端部に面取りがないと部品同士がかじり、傷や圧入不良の原因になる - 位置・姿勢の精度(幾何公差)
はめあい公差は「直径寸法」しか保証しない。穴のピッチずれや傾きがあると相手部品が入らないため、必要に応じて位置度や直角度を併記
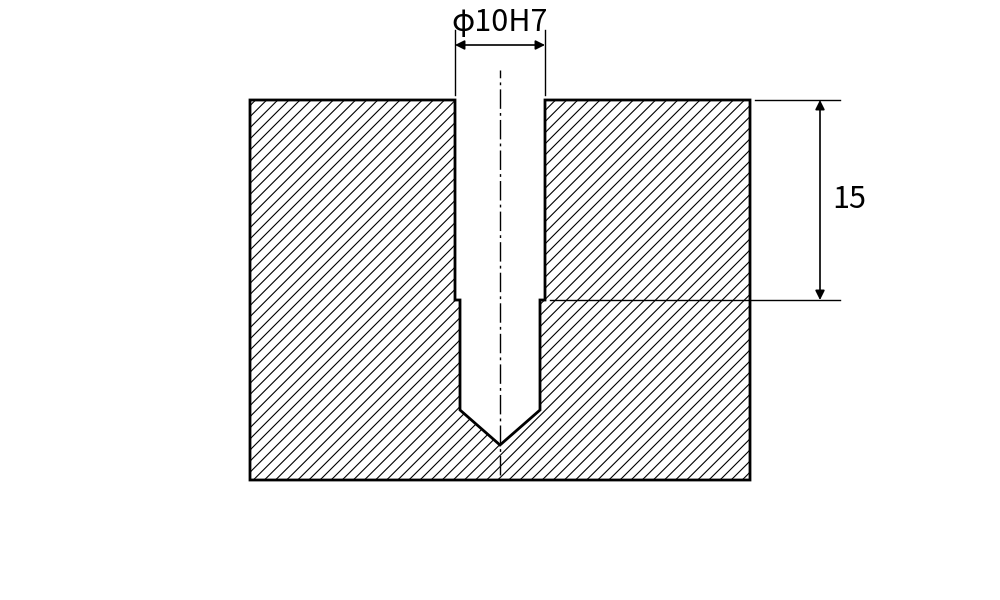
有効深さの指示例
図面加工品・特注部品ではめあいを決めるときの実務ポイント
一覧表どおりに記号を選んでも、実物ではうまく組めないことがあります。原因の多くは、規格表には書かれていない「加工方法」「表面処理」「材料」「温度」の影響です。
H7の穴は「整数の径」にしておくと加工しやすい
H7精度穴は「ドリルで下穴をあけ、リーマを通して仕上げる」のが効率的な定石です。 しかし標準のリーマはφ10やφ12等の「整数径(または0.5mm刻み)」が主流です。設計者が「φ11.3 H7」といった中途半端な径を指示すると、特注リーマの手配やエンドミルでの削り出しが必要になり加工費が高騰します。
表面処理の膜厚は「はめあいの幅」と同じくらいある
初心者が陥りやすいのが「膜厚」の見落としです。目安として無電解ニッケルメッキは5〜10μm程度、白アルマイトは5〜15μm程度、硬質アルマイトは20〜50μm程度の膜がつきます。
例えばφ20 H7の公差幅はわずか「21μm」です。穴の内面に10μmのメッキがつくと直径は両側で約20μmも小さくなり、H7の公差幅は膜厚によって食いつぶされます。 対策として、図面寸法が「処理前」か「処理後」どちらの保証かを注記で明確にするか、マスキングを指示する必要があります。
樹脂部品は「吸水」と「熱」で寸法が動く
樹脂切削品にも公差は指定できますが、金属と同じ感覚で扱うと失敗します。例えばMCナイロンは吸水しやすく経年で膨らむため、寸法安定性を重視するならPOM(ポリアセタール)を選ぶのが定石です。
また樹脂は熱膨張が大きく室温の変化でもすきまが変わります。そのため樹脂側のはめあいは、金属同士より一段ゆるく設定するなどの工夫が必須です。材料選びについては切削加工に適した樹脂材5種の解説が参考になります。
材料の組み合わせと温度差に注意する
装置稼働で温度が上がると金属は熱膨張で寸法が変化します。鋼(約11〜12×10とアルミ(約23~24×10のように線膨張係数が違う材料を組み合わせると、すきまが変動します。
鋼のハウジングにアルミ軸(φ50 H7/g6)を組み30℃温度が上昇したとします。計算上アルミ軸は鋼の穴より約17μm余分に太くなります。φ50 H7/g6の最小すきまは「9μm」のため、熱膨張が起きるとすきまが消滅し、軸が焼き付くリスクが高まります。
焼入れ部品は「焼入れ後の仕上げ」まで考える
金属は焼入れで変形します。精度の必要な軸や穴を焼入れ前に仕上げても、後に公差から外れるため、研削盤などで再仕上げするのが一般的です。
必要以上にきつい公差は、コストと納期に跳ね返る
「念のため高精度にしよう」という安易な設定はコストを引き上げます。公差等級を厳しくするほど、ドリル→リーマ→研削と工程が増え加工費が跳ね上がります。機能を満たす範囲で最も緩い等級を選ぶのが基本ですが、公差を緩和した際に価格や納期がどれだけ下がるかは見積もりを取ってみないと分からないのが実情です。
メビーではめあい公差を指定する流れ
meviy(メビー)は、3D CADデータをアップロードするだけで、機械部品の見積もりと発注ができるサービスです。はめあい公差を含む精度の指示も、紙の図面を用意せずにブラウザ上で設定できます。
3Dデータの穴に公差を割り当てる
アップロードしたモデルの穴は自動で認識されます。切削加工(角物)では、認識されたストレート穴に「穴径公差タイプ」を設定すると、H7などのはめあい公差を持つ精度穴に変わり、径の精度と有効深さを指定できるようになります。切削加工(丸物)でも、穴の寸法線をダブルクリックして開く穴情報のダイアログから、公差の種類を変更できます。
よく使う公差が選択肢に出てこない場合は、ユーザー設定で選択できる公差の種類を変更できます。たとえば、しまりばめ用の公差を普段から使う設計者は、あらかじめ選択肢に加えておくと便利です。
公差を変えると、価格と出荷日がその場で変わる
公差の設定を変えると、見積もり結果がすぐに更新されます。「この穴をH7からH8に緩めたら、どれくらい安くなるか」「焼入れを外したら何日早くなるか」といった比較を、加工会社に問い合わせることなく試せるのは、設計の段階で大きな助けになるはずです。
対応範囲の目安
| サービス | はめあい公差(精度穴・軸)の対応範囲 |
| 切削加工(角物) | IT7級以上。精度穴はφ3超〜φ500の範囲で自動見積もり |
| 切削加工(丸物) | 金属:IT6級以上/樹脂:IT7級以上 |
| 長穴(切削角物) | B10〜X7まで、穴と同様に幅方向のはめあい公差を選択可能 |
詳しい条件は、切削加工(角物)の仕様ページ、切削加工(丸物)の仕様ページ、技術情報の各種穴とポケットの規格で確認できます。
メビーの加工事例
はめあい公差が関わりやすい、軸・ピン・位置決め部品の製作事例を紹介します。
| 写真 |  |
| 部品名 | 駆動軸(ズブ焼き入れ) |
| サービス名 | 切削加工(丸物) |
| 材質 | SUJ2 |
| サイズ | Ø22×L220mm |
| 熱処理 | ズブ焼き入れ |
| 出荷日 | 12日目 |
| 参考価格 | 14,693円 |
| 写真 |  |
| 部品名 | フランジ付片持ピン |
| サービス名 | 切削加工(丸物) |
| 材質 | S45C |
| サイズ | Ø50×L65mm |
| 表面処理 | 無電解ニッケル |
| 出荷日 | 8日目 |
| 参考価格 | 7,862円 |
| 写真 |  |
| 部品名 | 位置決めプレート |
| サービス名 | 切削加工(丸物) |
| 材質 | A5052 |
| サイズ | Ø63×L5mm |
| 表面処理 | アルマイト(白) |
| 出荷日 | 10日目 |
| 参考価格 | 16,906円 |
※表中は掲載時点の情報です。価格・出荷日は形状や数量、公差などの条件によって変わります。
ほかの事例は部品加工事例(切削加工・丸物)や部品加工事例(切削加工・角物)でご覧いただけます。
はめあい公差に関するよくある質問
H7の公差はいくつですか?
径によって変わります。φ10超〜18以下なら+0.018〜0mm、φ18超〜30以下なら+0.021〜0mm、φ30超〜50以下なら+0.025〜0mmです。H7は下の許容差が常に0で、上の許容差がIT7の値になります。
H7/g6とH7/h6はどう使い分けますか?
どちらもすきまばめですが、g6は最小でも数μmのすきまが残るため、回転や摺動など「動かす」部分に向きます。h6は最小すきまが0なので、ガタを抑えた位置決めや、分解できる固定に向きます。
はめあい公差を指示しない寸法はどうなりますか?
図面やサービスで定められた一般公差(普通公差)が適用されます。メビーの切削加工では、面取りを除く指示のない長さ寸法にJIS B 0405の中級(m)が適用されます。
旧JISの表と新JISの表で数値は違いますか?
2016年の改正で用語は変わりましたが、常用する公差クラスの許容差の数値そのものは、基本的に従来の表と同じものが使われています。
まとめ
はめあい公差は、穴と軸の「すきま」や「しめしろ」を数値で保証する仕組みです。定石の穴基準(H7)に対し、軸をf7〜p6等から選べば用途に合わせてきつさを調整できます。
しかし実務では表面処理の膜厚、樹脂の吸水、熱膨張、焼入れ変形といった「規格表外の現象」がはめあいを左右します。記号を選ぶだけでなく、仕上がり状態で本当に組めるか想像することが手戻りを防ぐ近道です。
メビーなら、3Dモデル上で公差を設定しコストと納期を即座に確認可能です。「公差を緩めたらどれだけ安くなるか」をシミュレーションし、機能とコストの最適な落としどころを探すのに役立ちます。まずは無料見積もりをお試しください。
関連記事
- はめあいとは?公差との関係
- 精度穴についている”はめあい公差”を学ぶ
- ベアリングのはめあいとは?はめあい公差と種類を徹底解説
- 一般公差とは?寸法公差・幾何公差・はめあい公差の違い、JIS等級・許容差一覧