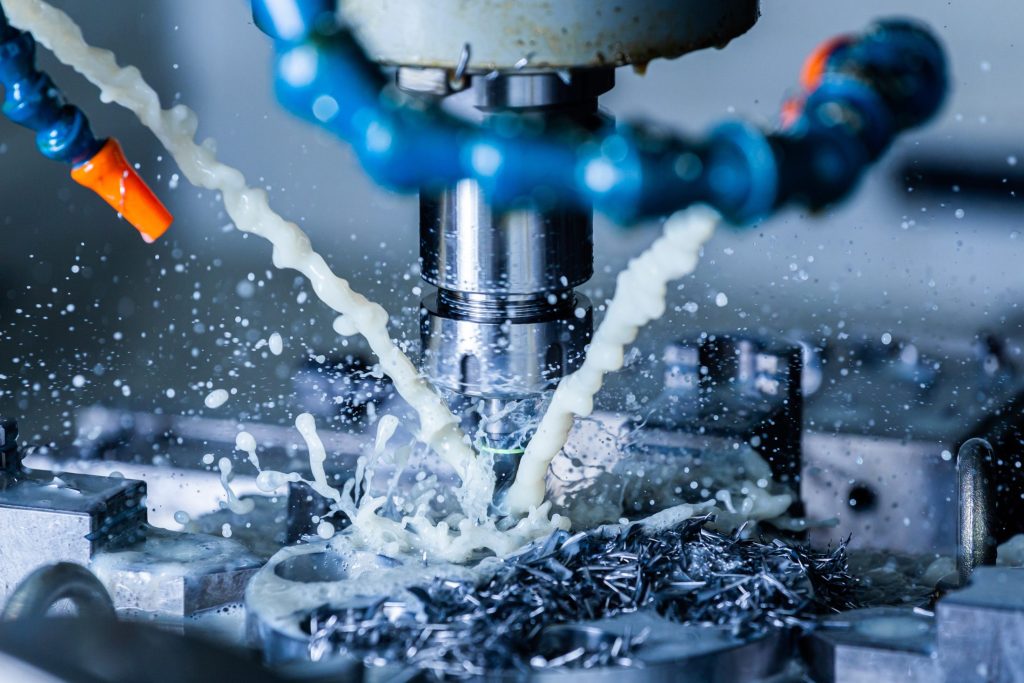
切削加工の現場で欠かせない 「クーラント(切削油剤)」。加工現場の担当者から「この形状ではクーラントが届かない」「切りくずが排出されないから深さを見直してほしい」と指摘され、戸惑った経験のある設計者の方もいるでしょう。
クーラントは単に「機械を冷やす液体」ではありません。工具寿命や加工精度、面粗さ、そして加工単価や納期にまで影響する、加工条件の重要な構成要素です。そして、クーラントが効くかどうかは、実は設計段階の形状指示に大きく左右されます。
この記事では、クーラントの基本的な役割と種類から、JIS規格に基づく分類、材質ごとの選び方、現場の濃度管理・トラブル対策までをまとめました。さらに後半では、機械設計者が押さえておきたい「クーラントを前提にした形状設計のポイント」を解説しているので、最後までご覧ください。
目次
クーラントとは?
加工現場でいう「クーラント」
機械加工の分野でいうクーラントとは、切削・研削加工の際に加工点へ供給する加工液のことです。「クーラント液」「切削液」「切削油」「研削液」などとも呼ばれます。
英語の coolant は「冷却するもの」を意味しますが、加工現場のクーラントは、単に冷やすだけでなく 、潤滑や切りくずの排出といった複数の働きを同時に担っています。
なお、規格上の正式な呼び方は「切削油剤」です。日本産業規格 JIS K 2241:2017「切削油剤」において「主に金属の切削加工及び研削加工に用いる切削油剤」として規定されています。加工現場で「クーラント」と呼ばれているものの多くは、この切削油剤のうち水で希釈して使う水溶性切削油剤を指す傾向にあります。
自動車の「クーラント」とは別物
一方で「クーラント」という言葉は、自動車のエンジン冷却液(冷却水) を指す場合もあります。カー用品店で売られている「LLC(ロングライフクーラント)」がこれで、エチレングリコールなどを主成分とし、凍結や沸騰、エンジンの錆を防ぐ役割を持ちます。
同じ「冷やす液体」ですが、成分も目的も、金属加工で使う切削油剤とは異なるものです。この記事では、機械加工で使うクーラント(切削油剤)について解説します。
クーラントが果たす4つの役割
切削加工では、材料を削る際に大きなエネルギーが熱に変わります。この熱は工具の摩耗を加速させ、材料の熱変形を招きます。そこで重要になるのが、クーラントによる以下4つの働きです。
1. 冷却作用
切削点および工具・工作物から熱を奪います。工具の刃先温度が下がることで摩耗の進行が抑えられ、工作物側の熱膨張も防げるため、寸法精度が安定させる効果があります。特にステンレス鋼やチタン合金のように熱伝導率が低く、熱が刃先に集中しやすい材料では欠かせない作用です。
2.潤滑作用
工具のすくい面と切りくず、逃げ面と加工面の間に入り込み、摩擦を減らします。摩擦が減ると発熱そのものが減り、切削抵抗も下がるため、面粗さの改善や構成刃先(工具刃先に材料が溶着する現象)の抑制につながります。
3.切りくず排出(洗浄)作用
液の流れで切りくずを加工点から洗い流す作用です。切りくずが加工点に残ると、再切削によって加工面にキズが入ったり、ドリルの溝が詰まって工具が折れたりしかねません。特に深穴加工やポケット加工では、この作用が加工の成否を左右します。
4.防錆作用
加工後の工作物や工作機械の摺動面・テーブルが錆びるのを防ぎます。水溶性クーラントは水分が主体のため、配合された防錆剤の働きが不可欠です。
これらの作用、特に「冷却」と「潤滑」は互いに相反するトレードオフの関係にあります。冷却性能を重視すると潤滑性が弱くなり、潤滑性能を重視すると冷却性が弱くなりがちです。この関係を理解しておくと、次章の種類の違いが理解しやすくなります。
クーラントの種類|JIS K 2241に基づく分類
JIS K 2241:2017 では、切削油剤を大きく「不水溶性切削油剤」と「水溶性切削油剤」に分類しています。
不水溶性切削油剤(N種)
水で薄めずにそのまま使うタイプで、潤滑性に優れるのが特徴です。JISでは、極圧添加剤の有無や種類によって以下の4種に分けられます。
- 1種(N1):鉱油及び/又は脂肪油からなり、極圧添加剤を含まないもの(油性形)
- 2種(N2):極圧添加剤を含むもの(不活性極圧形)
- 3種・4種(N3・N4):硫黄系極圧添加剤を含むもの(N4は活性極圧形)
極圧添加剤とは、高い圧力や高温がかかる摩擦面で金属表面と反応し、焼付きや溶着を防ぐ被膜をつくる添加剤のことです。かつては塩素系の極圧添加剤が広く使われていました。しかし、廃棄焼却時のダイオキシン発生懸念から2000年のJIS改正で除外され、現在のJIS分類ではいずれも「塩素系極圧添加剤は使用しない」と規定されています。
水溶性切削油剤(A種)
原液を水で希釈して使うタイプです。水が主成分になるため冷却性能に優れ、現場で「クーラント」と呼ばれるのは主にこのタイプです。希釈液の外観と成分によって、以下の3種類に分類可能です。
- A1種(エマルションタイプ):希釈すると乳白色になる。水と油が微細な粒として混ざり合った状態(エマルション)であり、油分が多く潤滑性に優れるのが特徴
- A2種(ソリューブルタイプ):半透明または透明で、潤滑と冷却のバランスが取れている
- A3種(ソリューションタイプ):透明な外観を持つ。水に溶ける成分からなり、冷却・洗浄性に優れており、鋼の研削加工などで多用される。
ドライ加工・セミドライ加工という選択肢
クーラントを使わない、あるいは極めて少量しか使わない加工方法もあります。切削加工部に圧縮空気と極微量の潤滑油を霧状にして供給する方式は、MQL(Minimal Quantity Lubrication:極微量潤滑)と呼ばれます。エステル油や植物油をベースにした専用の油剤が実用化され、廃液の削減や作業環境の改善を背景に採用が進むようになりました。
水溶性と不水溶性の使い分け
水溶性と不水溶性の特徴を整理しておくと、加工内容や現場環境に応じた適切な選定が可能になります。両者の主な違いを以下の表にまとめました。
| 比較項目 | 水溶性クーラント | 不水溶性クーラント |
| 冷却性 | 高い | 低め |
| 潤滑性 | 低め(種類により差) | 高い |
| 引火の危険性 | 低い | 相対的に高い |
| 液の劣化・腐敗 | しやすい(管理負荷が高い) | しにくい |
| ミスト・油煙 | 比較的少ない | 発生しやすい傾向 |
| 加工後の洗浄 | 比較的容易 | 脱脂洗浄が必要になりやすい |
| 廃液処理 | 排水処理が必要 | 廃油としての処理 |
| 向く加工 | 高速切削、研削、量産 | 難削材の重切削、タップ・歯切りなど潤滑重視の加工 |
水溶性は引火リスクが低く、夜間の無人運転を行う工作機械でも扱いやすいというメリットがあります。一方で、使用液が変質しやすいため液管理が欠かせない点や、廃棄時に廃水処理が必要になる点に留意しなければなりません。
対照的に、不水溶性は液の劣化が起きにくく、管理の手間は比較的少なくなります。ただし、加工時にミストや油煙が発生しやすく、引火対策や作業環境の整備が欠かせません。
どちらが優れているという話ではなく、加工内容と現場の運用体制に合わせて選択することが重要です。
材質・加工内容別のクーラント選定の考え方
材質ごとの傾向を押さえておくと、加工現場とのやり取りがスムーズになります。以下は一般的な傾向であり、実際の選定は油剤メーカーの推奨と加工条件に従ってください。
炭素鋼・合金鋼(SS400、S45Cなど)
比較的選択の幅が広い材料です。汎用の水溶性クーラントで対応できる場面が多く、タップ加工など潤滑が効く工程では極圧性の高い油剤が選ばれます。
ステンレス鋼(SUS304など)
熱伝導率が低く刃先に熱がこもりやすい、加工硬化しやすい、工具に溶着しやすいという三重の難しさがあります。冷却性と極圧性の両立が求められ、加工点へ確実に液を届ける工夫も重要です。
アルミニウム合金(A5052、A2017など)
熱伝導率が高く削りやすい反面、切りくずが工具に溶着(溶着コブ)しやすい材料です。切りくずが長く連なりやすいため、洗浄性の高い液と十分な吐出量が効果を発揮します。なお、油剤の種類によって変色(腐食)を起こす場合があるため、アルミ対応をうたう油剤が選ばれます。
銅・真鍮
材料の変色に注意が必要な代表格です。変色トラブルを防ぐ目的から、銅合金と反応しにくい成分構成の油剤を選ぶのが一般的です。
鋳鉄
黒鉛を含むため自己潤滑性があり、乾式(ドライ)で加工されることもあります。一方で、細かい切りくず(粉状の黒い切りくず)が液を汚しやすく、ろ過の負担が大きくなる点に注意が必要です。
チタン合金・ニッケル基合金(インコネルなど)
熱が逃げにくく工具摩耗が激しいため、代表的な難削材として知られます。加工の際は高圧クーラントを用いて、刃先へ確実に液を送り込むアプローチが有効です。近年では、エンドミルや切削液の進化により、切削加工で扱える状況になってきています。
樹脂(ポリアセタール、MCナイロンなど)
材料によってはクーラントを吸って寸法が変化したり、応力割れを起こしたりする場合があります。そのため、冷却や切りくず排出にはエアブローを用いたドライ加工が選ばれる場面も少なくありません。
クーラントの供給方法|外部給油からMQLまで
同じクーラントでも、加工点へ「どのように届けるか」によってその効果は大きく変わります。代表的な供給方式とその特徴は以下の通りです。
外部給油方式
機械のノズルやホースから、加工点の外側に向けて液をかける最も一般的な方式です。設備がシンプルで段取りも容易ですが、深い穴や深いポケットの底には液が届きにくくなります。
内部給油方式(スルークーラント)
主軸と工具の内部に設けた穴(オイルホール、クーラントホール)を通して、刃先へ直接液を送り込む方式です。深穴加工で切りくず詰まりを防ぐ効果が高く、ドリル加工では切削油の量と圧力が重要になります。ただし、工具・主軸・機械の対応が前提となるため、外部給油に比べて設備条件が限られます。
高圧クーラント
高い圧力で液を噴射し、切りくずを断ち切って強制的に排出する方式です。難削材の加工や深穴加工で採用されます。一方で、高圧化はオイルミストの発生を増やす要因にもなるため、集塵・排気とセットで考える必要があります。
ミスト供給・MQL
圧縮空気で微量の油剤を霧状にして供給する方式です。使用量が少なく廃液も減りますが、冷却能力は液をかける方式に比べて限られます。
設計者視点でのポイント
この「クーラントが届くかどうか」が、次章以降で触れる形状設計の話に直結します。加工現場が形状に注文をつけてくる理由の多くは、「工具が届かない」か、「クーラントと切りくずが通れない」かのどちらかです。
クーラントの管理方法|濃度・pH・寿命
水溶性クーラントは「入れたら終わり」ではありません。日々の管理が工具寿命と品質を左右します。
濃度管理
最も重要な管理項目です。濃度は屈折計(糖度計)などで数値化できます。
- 濃度が薄すぎる場合:潤滑性・防錆性が不足し、工具寿命の低下、加工面のむしれ、錆の発生につながる。腐敗もしやすくなる。
- 濃度が濃すぎる場合:泡立ち、ベタつき、皮膚への刺激、コスト増を招く
推奨濃度は油剤メーカーが指定しており、加工内容によっても変わるため、必ずメーカーの推奨値を確認してください。
注意点|水は蒸発するが油分は減らない 稼働中は水分が蒸発するため、放置すると濃度は上がります。逆に、加工物への付着(持ち出し)が多いと薄くなります。「補水」と「補充(原液入り希釈液の追加)」を区別し、測定値に基づいて調整するのが基本です。
pH管理
水道水に溶かした直後の水溶性切削油剤は、おおむねpH8〜10の弱アルカリ性を示します。劣化・腐敗が進むとpHが下がって酸性に傾くため、pH8〜10を保てているかが劣化の目安です。
日常点検で見るポイント
| 点検項目 | 見方 | 異常のサイン |
| におい | 始業時に確認 | 酸っぱい・腐ったようなにおい=腐敗 |
| 外観・色 | 目視 | 変色、黒ずみ、異常な白濁 |
| 濃度 | 屈折計 | 推奨範囲外 |
| pH | 試験紙・pH計 | 低下傾向 |
| 液面 | タンクレベル | 減少(補水・補充) |
| 浮上油 | 液面の油膜 | 機械の潤滑油・作動油の混入 |
| 切りくず・スラッジ | タンク底 | 堆積(清掃・ろ過が必要) |
液寿命を延ばす基本
- タンク内に切りくずやスラッジを溜めない(ろ過・定期清掃)
- 液を循環させ、休日も間欠運転して滞留を防ぐ(嫌気性菌の繁殖を抑える)
- 浮上油を除去する(油膜が空気を遮断し腐敗を促進する)
- 液温を管理する(クーラントチラーの活用)
- 更液(全量交換)時はタンク内を洗浄・殺菌してから新液を張る
よくあるクーラントトラブルと対処法
| 症状 | 主な原因 | 対処の方向性 |
| 異臭がする | 腐敗(微生物の繁殖)、浮上油、液の滞留 | ろ過・浮上油除去・循環改善、改善しなければ更液 |
| 工作物に錆が出る | 濃度不足、pH低下、防錆性の低い油剤 | 濃度を測定して調整、油剤の見直し |
| 工具寿命が短い | 濃度不足、加工点に液が届いていない、油剤の潤滑性不足 | 供給位置・吐出量の見直し、極圧性の高い油剤へ変更 |
| 面粗さが悪化した | 切りくずの再切削、潤滑不足、構成刃先 | 洗浄性・吐出量の見直し、切削条件の再検討 |
| 泡立ちがひどい | 濃度過多、液面低下による巻き込み、水質 | 濃度調整、液量確保、消泡性のある油剤の検討 |
| 手が荒れる | 濃度過多、腐敗液への接触、保護具不足 | 濃度管理、保護手袋・保護具の使用、液の更新 |
| ドリルが折れる | 切りくず詰まり(液が届いていない) | 内部給油・ステップ送りの採用、穴深さの設計見直し |
これらのトラブルの多くは、日常的な濃度・pH管理の不足や、加工形状によるクーラント供給の不備から生じるものです。特に「ドリル折損」や「面粗さの悪化」といった問題は、設計段階でクーラントや切りくずの通り道を考慮することでも未然に防ぐことが可能です。
安全衛生と環境対応
オイルミストと健康への影響
加工時に微粒子となって浮遊した油剤(オイルミスト)は、吸入や付着によって呼吸器・皮膚・眼への影響が指摘されています。高速加工や高圧クーラントの使用では、水溶性・不水溶性を問わずミストが発生しやすくなる点に注意しなければなりません。
対策の基本は、以下のとおりです。
- 発生源の抑制(低ミストタイプの油剤、吐出条件の見直し)
- 局所排気・ミストコレクターの設置
- 保護具(保護メガネ、保護手袋)の着用
- 液の適正管理(腐敗液を使い続けない)
工場内のオイルミスト濃度に対する直接的な作業環境測定の法的義務は現時点でありません。しかし、日本産業衛生学会が勧告する許容濃度(鉱油ミストとしてが現場における運用の目安となっています。低ミストタイプの油剤採用やミストコレクターの設置、保護具の着用といった対策が有効です。
化学物質の自律的管理
労働安全衛生法の改正に伴い、事業場における「化学物質の自律的管理」が推進されています。切削油剤にSDS(安全データシート)交付義務対象物質が含まれる場合、事業者はリスクアセスメントの実施や皮膚障害防止措置などを講じることが義務付けられています。使用する油剤の成分やリスク情報を事前に把握しておくことが大切です。
廃液処理
水溶性クーラントの廃液は、油分・界面活性剤・金属粉などを含むため、そのまま下水道等へ排水することは認められていません。廃棄物処理法や水質汚濁防止法などの関係法令に基づき、産業廃棄物として適正に処理するか、排水基準を満たすよう処理設備で浄化しなければなりません。処理コストと管理工数は、加工を自社で抱えるか外部に委託するかの判断材料にもなります。
【設計者向け】クーラントを前提にした形状設計のポイント
ここまでは主に加工現場側の話でした。しかし機械設計者にとって重要なのは、「自分が描いた3Dモデルが、クーラントの届く形状になっているか」という点です。ここを外すと、見積もりが高くなる、納期が延びる、最悪の場合は「加工不可」で図面が戻ってきます。
手戻りや余計なコストを防ぐために押さえておきたい設計ポイントは、以下の6点です。
1.穴の深さと径の比(L/D)を意識する
ドリルは溝に沿って切りくずを排出する仕組みです。溝が埋まる深さまで入れると切りくずが出ず、工具折損の原因になります。細くて深い穴の加工では、切りくず排出のためにステップ送り(少し掘って戻す動作の繰り返し)や内部給油の工具が必要になり、加工時間が伸びてしまいます。
設計側でできる工夫は次のとおりです。
- 貫通させられるなら貫通穴にする(切りくずと液の抜け道ができる)
- 必要な深さ以上に掘らない(ねじ穴の有効深さを見直す)
- 大径の穴で浅く済ませられないか検討する
- 反対側から加工できる分割・段付き形状にする
なお、穴の位置が側面の縁に近すぎると加工圧で側面が膨らむ原因にもなるため、壁厚の十分な確保も欠かせません。
詳しくは穴加工の基本と設計のポイントも参考にしてください。
2.深くて狭いポケットは液が届かない
細長い工具(突き出し量の大きい工具)は剛性が低く、びびり(振動)やすくなります。加えて、深いポケットの底には外部給油の液が届きにくく、切りくずが溜まって再切削を起こします。
これを回避するには、以下の設計アプローチが効果的です。
- ポケットの深さは、必要最小限に抑える
- 底のR(隅R)を大きくとり、太く剛性の高い工具で加工できるようにする
- 内部の隅Rを小さくしすぎない(小径工具=浅い切込み=加工時間増)
工具が入らない形状については切削加工が難しい形状 – アンダーカットで具体例が解説されています。
3.薄肉部と熱変形
クーラントは熱変形を抑える役割も担いますが、極端な薄肉形状や細長い部品では、切削熱やクランプ力の影響による変形が避けられません。
こうした形状に対して平面度や平行度の公差を厳しくするほど、加工の手数(荒→仕上げの分割、時効処理など)が増えます。必要な面にだけ必要な精度を指示することが、納期とコストを守る秘訣といえるでしょう。
4.「液が残る形状」を作らない
意外と見落とされるのが、加工後にクーラントが抜けない形状です。
- 底付き(袋穴)の深穴、交差穴の袋部分
- 狭い溝や入れ子状のポケット
- 細い貫通穴が多数ある部品
内部に液が残ると、洗浄不足のまま次工程に進み、表面処理のムラ、接着不良、組立後の錆や異臭などのトラブルにつながりかねません。真空機器や食品・医療関連の装置部品では特に重要です。抜き穴や逃げ溝、面取りを設けておくと、洗浄性が改善します。
5.材質選定はクーラント条件も左右する
同じ形状でも、ステンレス鋼(SUS304)とアルミニウム合金(A5052)では工具・切削条件・クーラントの負荷がまったく違います。強度や耐食性の要求を満たしつつ、より加工しやすい材質に置き換えられないか検討してください。
材質ごとの性質は金属加工って何?加工の種類や選択のポイントを解説!で整理されています。
6.クーラント経路そのものを設計する場合
治具や金型、主軸周りの部品では、部品側にクーラント経路(給油穴)を設けることがあります。この場合、穴径と流量・圧損の関係、交差穴のバリ取り、シール部の面精度、エア溜まりの有無といった設計上の検討が必要です。なお、流量や圧損の具体的な算出は使用する機械やポンプ仕様に依存するため、実務では設備条件に合わせた設計検証が必要となります。
クーラント管理を含めた「加工の外部化」という選択肢
ここまで見てきたように、クーラントを適切に使うには次のような要素が絡み合っています。
- 材質・形状に合った油剤の選定
- 供給方法(外部給油/内部給油/高圧)と機械・工具の対応
- 濃度・pH・ろ過・液温の日常管理
- オイルミスト対策と保護具、化学物質管理
- 廃液の適正処理
つまり、設備と人と管理工数を継続的に投じる必要がある領域です。試作品や少量の装置部品を自社で削っている設計者にとっては、本来の設計業務を圧迫する要因にもなります。
そこで有効なのが、設計に集中し、加工はデジタル化された外部サービスに任せるという進め方です。
機械部品調達のAIプラットフォーム meviy(メビー) は、機械部品の3Dデータをアップロードするだけで、価格や出荷日が即時にわかります。独自のデジタル製造システムにより、最短1日目での出荷を実現しています。
よくある質問(FAQ)
クーラントと切削油は違うものですか?
ほぼ同じものを指しますが、ニュアンスが異なります。規格上の総称は「切削油剤」で、そのうち冷却が主目的の水溶性タイプを現場では「クーラント(クーラント液)」と呼ぶことが多いです。潤滑性重視の不水溶性タイプは「切削油」「油性クーラント」と呼ばれる傾向があります。
クーラントの交換時期はどう判断しますか?
経過期間で機械的に決めるのではなく、におい・外観・濃度・pHといった状態を日常点検し、pHの低下や強い異臭など劣化のサインが出た段階で判断するのが基本です。具体的な管理値は油剤メーカーの推奨に従ってください。
水道水以外の水で希釈してもよいですか?
希釈水の水質は液の安定性に影響します。硬度成分が多い水は泡立ちや浮きかす(スカム)の原因になることがあり、油剤メーカーが希釈水の条件を指定している場合があります。使用前に確認してください。
クーラントを使わない加工(ドライ加工)はできますか?
材料と加工内容によっては可能です。鋳鉄や一部の樹脂は乾式で加工されることがあり、MQL(極微量潤滑)のような手法もあります。ただし冷却能力は下がるため、精度や工具寿命との兼ね合いで判断してください。
設計者がクーラントについて知っておくべきことは何ですか?
「クーラントと切りくずの通り道があるか」です。深く細い穴、深くて狭いポケット、小さすぎる隅R、液が抜けない袋形状は、加工時間とコストを押し上げます。設計段階でこれらを避けることが、納期短縮とコスト削減に直結します。
まとめ
本記事では、切削加工において重要な役割を果たすクーラント(切削油剤)の基本知識から、設計者が知っておくべき形状設計のポイントまでを解説しました。記事の要点は以下のとおりです。
- クーラントの4つの役割:冷却・潤滑・切りくず排出・防錆の作用を担う
- JIS K 2241:2017に基づく分類:極圧添加剤を含まないN1(油性形)や極圧剤を含むN2〜N4などの「不水溶性切削油剤」と、希釈液の外観や成分によって分けられるA1〜A3の「水溶性切削油剤」が存在する
- 水溶性と不水溶性の使い分け:水溶性は冷却性と安全性に優れるものの液管理と廃水処理が必要であり、不水溶性は潤滑性に優れるがミストや引火への配慮が求められる
- 現場における管理:濃度とpHの適切な維持が重要であり、弱アルカリ性(pH 8〜10程度)を保てているかが劣化判断の基準となる
- 形状設計への反映:クーラントが加工点へ確実に届くか、あるいは加工後に液が残らない構造になっているかは、設計段階で考慮すべき重要な要素である
クーラントの知識は、加工現場との対話の質を上げ、結果として設計の完成度を高めてくれます。