NC旋盤は、シャフトやカラー、フランジ、ローラーなど、回転体を中心とした機械部品の製作に広く使われる工作機械です。NC旋盤の加工可否や精度は、機械の性能だけで決まるものではありません。部品の直径と長さ、材質、肉厚、保持方法、工具の突き出し量、加工工程、測定方法などが相互に影響します。
この記事では、NC旋盤の基本的な仕組みから種類、加工できる形状、精度を左右する要因、加工しやすい部品を設計するポイントまで、機械設計者に必要な知識を見ていきましょう。
NC旋盤とは?
NC旋盤の基本
NC旋盤とは、NCプログラムによって機械の動作を数値制御し、旋削加工を自動で行う旋盤です。NCは「Numerical Control」の略で、日本語では「数値制御」と呼ばれます。
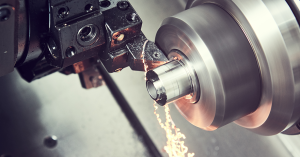
旋盤加工では、チャックなどで保持した材料を主軸によって回転させ、バイトと呼ばれる切削工具を当てて不要な部分を削り取ります。工具ではなく材料側を回転させることが、フライス加工との大きな違いです。
一般的なNC旋盤では、材料の半径方向に相当するX軸と、主軸に平行な長手方向に相当するZ軸を制御します。主軸回転数、工具の位置、送り速度、工具交換などをプログラムに基づいて動かすことで、外径、端面、段差、テーパー、溝、ねじ、穴、内径などを加工します。
加工条件を再利用できるため、同じ形状を繰り返し製作するときに品質をそろえやすく、量産だけでなく、多品種少量生産や試作にも利用されています。ただし、プログラムどおりに機械が動けば、必ず良品になるわけではありません。工具、材料の保持、加工条件、工具補正、熱変位、切りくず処理などを適切に管理する必要があります。
旋盤加工そのものの原理や代表的な加工方法については、旋盤加工(ターニング)の基礎知識もあわせてご覧ください。
NCとCNCの違い
NCは数値情報によって機械を制御する技術の総称です。一方、CNCは「Computerized Numerical Control」の略で、コンピュータを用いて数値制御を行う方式を指します。
初期のNC工作機械には、現在のようなコンピュータを前提としない制御方式もありました。その後、コンピュータを内蔵したCNC装置が普及し、プログラムの記憶・編集や複雑な補間制御などを行えるようになりました。
現在使われているNC旋盤の多くはCNC方式です。そのため、製造現場や加工会社のWebサイトでは、「NC旋盤」と「CNC旋盤」がほぼ同じ意味で使われることがあります。ただし、厳密にはNCが数値制御全体を表す上位概念であり、CNCはコンピュータを利用したNCの一種です。
NC・CNCの仕組みをさらに詳しく知りたい方は、CNC(コンピュータ数値制御)の基礎知識も参考にしてください。
汎用旋盤・マシニングセンタとの違い
NC旋盤、汎用旋盤、マシニングセンタはいずれも切削加工に使われますが、操作方法や得意な形状が異なります。
| 比較項目 | NC旋盤 | 汎用旋盤 | マシニングセンタ |
|---|---|---|---|
| 基本的な動き | 主に材料を回転させ、工具を送る | 主に材料を回転させ、工具を手動で送る | 主に工具を回転させ、材料または工具を移動させる |
| 操作 | NCプログラムによる自動制御 | ハンドルやレバーによる手動操作 | NCプログラムによる自動制御 |
| 得意な形状 | シャフト、カラー、フランジなどの回転体 | 回転体の単品加工、修正加工、現物合わせ | プレート、ブロック、ブラケット、平面や多方向からの加工 |
| 繰り返し加工 | 同じ条件を再現しやすい | 作業者の技能や測定に左右されやすい | 同じ条件を再現しやすい |
| 主な準備 | NCプログラム、工具、チャック・治具、加工条件の設定 | 工具、チャック・治具、作業者による段取り | NCプログラム、工具、治具、加工条件の設定 |
NC旋盤では、基本的に材料中心軸まわりの回転対称形状を効率よく加工できます。これに対し、マシニングセンタは、平面、ポケット、直線溝、材料の上面・側面に配置された穴などを得意とします。
ただし、実際の設備区分は単純ではありません。回転工具やY軸、枝主軸などを備えた複合旋盤では、旋削だけでなく、穴あけやフライス加工を一台で行える場合があります。反対に、マシニングセンタでも付加軸や回転テーブルを利用して丸物を加工する場合があります。最適な設備は、部品全体の形状、公差基準、数量、工程数などを踏まえて選定されます。
マシニングセンタについては、マシニングセンタの種類と特徴で詳しく解説しています。
NC旋盤と汎用旋盤の使い分け
NC旋盤は量産専用の機械と思われることがありますが、現在は試作や小ロットにも利用されています。一方、内容によっては、汎用旋盤による単品加工の方が合理的な場合もあります。
単純な形状を一個だけ加工する場合や、現物に合わせながら少しずつ削る修正加工では、NCプログラムの作成や工具設定にかかる時間を省ける汎用旋盤が適することがあります。したがって、「一個なら必ず汎用旋盤の方が安い」という意味ではなく、形状、精度、段取り、保有設備、作業者の技能によって結果が変わります。
一方、複数個を安定した寸法で繰り返し製作したい場合、円弧やテーパーを含む形状を再現したい場合、工具交換を含む複数工程を自動化したい場合は、NC旋盤が選ばれやすくなります。
- 汎用旋盤が向きやすい例:単純な一品物、追加工、修正加工、現物合わせ
- NC旋盤が向きやすい例:繰り返し加工、公差管理が必要な部品、多工程品、複数個の製作
ただし、上記はあくまで一般的な傾向です。実際の価格と納期は、加工会社の設備や段取り状況を含めた見積もりで確認する必要があります。
NC旋盤の構造と種類
【一覧表】NC旋盤の種類まとめ
NC旋盤には、主軸の向き、材料の支持方法、主軸台の動き、工具構成などによって複数の種類があります。分類方法が重なる機種もあるため、次の表は排他的な区分ではなく、代表的な特徴を整理したものです。
| 種類・呼び方 | 主な特徴 | 向いている部品・用途 |
|---|---|---|
| 横型NC旋盤 | 主軸を水平方向に配置する一般的な構成 | シャフト、カラー、フランジなど幅広い丸物部品 |
| 立型NC旋盤 | 主軸を垂直方向に配置し、テーブル上に材料を保持する | 大径・重量物、円盤状部品など |
| 主軸台固定型 | 主軸台を固定し、主に工具側をX・Z方向へ移動させる | 一般的な丸物部品、比較的短い部品など |
| 主軸台移動型 | 主軸台と材料を長手方向へ移動させ、ガイドブッシュ付近で加工する構成がある | 小径で細長い精密部品、棒材からの連続加工 |
| NC自動旋盤 | 棒材供給や連続加工を自動化しやすい | 小径ピン、軸、ねじ部品などの連続生産 |
| 複合旋盤 | 旋削に加え、回転工具による穴あけ・フライス加工などを行える | 側面穴、キー溝、偏心位置の穴などを含む多工程部品 |
| 2主軸・対向主軸旋盤 | 加工途中の部品を別の主軸へ受け渡し、反対側を加工できる構成がある | 表裏の旋削工程を集約したい部品 |
名称だけで加工能力を判断することはできません。例えば「複合旋盤」であっても、制御軸、工具、ストローク、チャックサイズなどは機種ごとに異なります。発注時は、部品形状に対応できる設備があるかを加工会社に確認します。
主な構造と部位の呼び名
NC旋盤を理解するうえで、まず押さえておきたい主な構成要素は次のとおりです。
- 主軸
- チャックなどを取り付け、材料を回転させる部分です。回転精度、剛性、出力などが加工の安定性に関係します。
- チャック
- 爪などによって材料を保持する装置です。三つ爪チャック、コレットチャックなどがあり、材料の形状や数量、要求精度に応じて使い分けられます。
- 刃物台
- バイト、ドリル、ボーリングバーなどの工具を取り付ける部分です。NC旋盤では、タレット型やくし刃型などが使用されます。
- 心押し台
- 長い材料の端部をセンタで支持し、加工中のたわみや振れを抑えるために使用します。部品によっては、加工後にセンタ穴が残ります。
- ベッド
- 主軸台や刃物台などを支える機械の基礎部分です。機械の剛性や各軸の案内精度に関わります。
- NC装置・操作盤
- NCプログラムの入力・編集、工具補正、運転条件の設定、機械の操作などに使用します。
- 油圧・潤滑装置
- チャックの開閉や各部への潤滑油供給などを担います。機種によって構成は異なります。
- 周辺装置
- 棒材供給装置、ローダ、部品回収装置、チップコンベア、ミストコレクタなどがあります。加工の自動化や切りくず処理を支えます。
タレット式・くし刃式の違い
NC旋盤の刃物台は、代表的にはタレット式とくし刃式に分けられます。両方を組み合わせた機種もあります。
| 比較項目 | タレット式 | くし刃式 |
|---|---|---|
| 工具配置 | 旋回する刃物台の各位置に工具を取り付ける | 複数の工具を横方向などに並べて取り付ける |
| 工具の切り替え | タレットを旋回・割り出して使用工具を選ぶ | 刃物台を移動させて使用工具の位置を切り替える |
| 特徴 | 複数の工具を配置しやすく、多工程加工に対応しやすい | 工具切り替えを短時間で行いやすく、小物の連続加工などに用いられる |
| 注意点 | 工具数、タレットの割り出し時間、工具同士や材料との干渉を確認する | 工具を並べる空間やストローク、工具同士の干渉を確認する |
タレット式は、円周上に配置した複数の工具を旋回させて切り替える方式です。外径加工、内径加工、溝加工、ねじ加工など、複数工程を一台で連続して行う用途に適しています。
くし刃式は、工具を並べて固定し、刃物台を移動させて使用工具を選択する方式です。タレットの旋回動作が不要なため、工具の切り替え時間を抑えやすい点が特徴です。ただし、どちらが高精度か、どちらが常に速いかは一律には決められず、機械構造、工具配置、加工内容によって異なります。
複合旋盤・自動旋盤との違い
複合旋盤は、通常の旋削機能に加えて、回転工具や追加の制御軸を備え、フライス加工や穴あけ加工を行える工作機械です。例えば、円筒部の外径加工と、側面の穴や溝を同じ機械で加工できる場合があります。
工程を一台に集約できれば、加工途中で別の機械へ移し替える回数を減らせます。これにより、段取り回数や工程間の待ち時間を抑えられる可能性があります。また、一度の保持を基準に複数箇所を加工できれば、加工面間の位置関係を管理しやすくなる場合があります。
ただし、複合旋盤を使えば、すべての部品が安価になるわけではありません。機械単価、プログラム作成、工具構成、加工時間が価格に影響します。単純な旋削形状であれば、一般的なNC旋盤の方が合理的な場合もあります。
NC自動旋盤は、棒材供給装置などを用いて材料供給から加工、切り離しまでを連続化しやすい旋盤です。小径のピン、シャフト、ねじ部品などの製作に用いられます。主軸台移動型と主軸台固定型があり、刃物台もくし刃式、タレット式、両者の組み合わせなど、さまざまな構成があります。
NC旋盤でできる加工とできない加工
NC旋盤でできる加工
NC旋盤では、工具や機械仕様に応じて、次のような加工を行えます。
| 加工方法 | 加工内容 | 代表例 |
|---|---|---|
| 外径加工 | 材料の外周を削って直径や段差を形成する | シャフト、カラー、ローラー |
| 端面加工 | 材料の端を削り、長さや端面形状を整える | 軸端面、フランジ端面 |
| 内径加工 | 下穴の内側をボーリングバーなどで削る | ブッシュ、スリーブ、軸受取付部 |
| 穴あけ加工 | 主軸中心方向からドリルなどを送って穴をあける | センタ穴、軸方向の穴 |
| 溝加工 | 外周または内周に溝を設ける | 止め輪溝、Oリング溝、逃げ溝 |
| ねじ切り加工 | 工具送りと主軸回転を同期させてねじ形状を形成する | 外ねじ、内ねじ |
| テーパー加工 | X軸とZ軸を連動させて円すい面を形成する | テーパー軸、位置決め部 |
| 突切り加工 | 棒材から加工済み部分を切り離す | 棒材からの連続加工品 |
| 円弧・曲面加工 | 軸の補間制御によって輪郭を加工する | 球面の一部、R形状を含む回転体 |
| 回転工具による加工 | 対応機では工具を回転させ、穴や平面、溝を加工する | 側面穴、キー溝、二面幅 |
テーパー形状の設計や加工方法については、テーパー加工の定義・用途と設計のポイントも参考になります。
NC旋盤が苦手な形状
一般的な2軸NC旋盤は、材料の中心軸に対して回転対称となる形状を得意とします。そのため、次のような形状は、NC旋盤だけでは加工できない、または加工効率が低くなることがあります。
- 広い平面をもつ角形部品
- 四角いポケットや複雑な凹形状
- 主軸中心から外れた位置にある穴
- 材料側面の平面、穴、溝
- 工具が物理的に届かない奥まった形状
- 工具を入れる空間がない内側のアンダーカット
- 複数方向からの工具進入が必要な形状
- 保持できる部分が極端に少ない形状
これらの形状でも、回転工具やY軸などを備えた複合旋盤で加工できる場合があります。また、NC旋盤で基準となる外径や内径を加工した後、マシニングセンタ、研削盤、放電加工機などで追加工する方法もあります。
重要なのは、「NC旋盤で加工できるか」だけでなく、部品全体をどのような工程で作ると、要求品質とコストのバランスを取りやすいかを考えることです。
長さと直径の比率には限界がある
細長いシャフトは、NC旋盤で形状を作れる場合でも、加工中のたわみや振動によって精度を出しにくくなることがあります。
細長さを表す考え方として、長さLを直径Dで割った「L/D比」があります。L/D比が大きいほど部品は細長くなり、切削抵抗によるたわみや、回転中のびびりが生じやすくなります。その結果、外径が均一にならない、真直度や振れが悪化する、表面にびびり模様が残るといった問題につながります。
ただし、「L/D比がいくつを超えたら加工できない」という共通の限界値はありません。次の条件によって加工可能範囲が大きく変わるためです。
- 材料の材質と剛性
- 仕上がり径と削りしろ
- チャックからの突き出し長さ
- 心押し台や振れ止めの使用可否
- 主軸台固定型か主軸台移動型か
- 工具形状、切り込み量、送り、主軸回転数
- 要求する真直度、振れ、真円度、表面粗さ
細長い部品では、心押し台、振れ止め、ガイドブッシュなどで加工点の近くを支える方法があります。反面、支持に必要なセンタ穴が製品に残る場合や、保持・支持用の加工代が必要になる場合があります。
設計段階では、機能上不要に細い部分を長くしない、段付き軸の急激な径変化を避ける、支持に利用できる形状を確保する、といった工夫が有効です。
マシニングセンタが向く形状とは
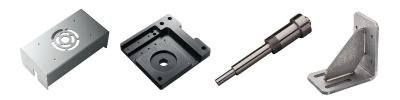
プレート、ブラケット、ブロックなど、回転対称ではない部品は、一般にマシニングセンタが適しています。特に、複数の平面、ポケット、直線溝、異なる方向からの穴あけが主要な形状要素となる場合は、旋盤よりもマシニングセンタの方が工程を組みやすくなります。
一方、外径や内径の同軸関係が重要な部品は、旋盤で同じ保持のまま加工する方が管理しやすい場合があります。回転体に側面穴や平面が加わる部品では、複合旋盤で工程を集約する方法と、旋盤加工後にマシニングセンタで追加工する方法を比較します。
NC旋盤で出せる精度
NC旋盤の加工精度を「一般に何mmまで」と一つの数値で表すことはできません。機械の位置決め精度だけでなく、材料、形状、工具、保持、加工熱、測定環境などが完成部品の寸法に影響するためです。
直径と長さで実力が異なる
同じ公差値でも、短く太い部品と、長く細い部品では加工難易度が異なります。
短く剛性の高い部品は、切削抵抗による変形を抑えやすく、チャック近くで安定して加工できます。一方、長く細い部品は、工具から受ける力によって逃げるようにたわみやすく、外径が場所によって変化することがあります。
また、内径加工では、穴が深くなるほどボーリングバーの突き出しが長くなります。工具側がたわむと、びびり、寸法変化、面粗さの悪化が起こりやすくなります。小径で深い穴では、切りくずや切削液を排出しにくいことも加工を難しくする要因です。
直径寸法だけでなく、真円度、円筒度、真直度、同軸度、円周振れなどを要求する場合は、それぞれ何を基準に評価するのかを明確にします。回転部品の幾何公差については、同軸度・同心度の意味と図面指示もご覧ください。
材質によって出せる公差が変わる
同じ形状・同じ公差でも、材質が変わると加工のしやすさは変わります。材料ごとに硬さ、粘さ、熱伝導率、熱膨張、剛性、加工硬化のしやすさなどが異なるためです。
例えば、粘りのある材料では切りくずが工具に絡みやすく、構成刃先と呼ばれる付着物が工具先端に生じる場合があります。加工硬化しやすい材料では、工具の摩耗や切削熱に注意が必要です。硬い材料では工具への負荷が増え、熱処理後の部品では研削などの仕上げ工程が選ばれることもあります。
樹脂は金属より剛性が低いものが多く、切削時やチャックによる保持時に変形する場合があります。また、吸水や温度変化によって寸法が変化する材料もあるため、加工直後の寸法だけでなく、使用環境や測定条件も考慮しなければなりません。
このため、図面に公差を記載する際は、材質を問わず同じ感覚で数値を設定するのではなく、機能上必要な寸法、はめあい、測定方法、使用温度などを整理することが重要です。
±0.005mmを求めると何が起きるか
±0.005mmは、公差幅にすると0.010mmです。NC旋盤で対応できる場合はありますが、すべての材質・寸法・形状に対して、通常の旋削だけで安定して実現できるとは限りません。
厳しい公差を指定すると、加工会社では次のような対応が必要になる可能性があります。
- 仕上げ加工用の工程を分ける
- 荒加工後に材料をなじませてから仕上げる
- 工具摩耗を細かく管理し、補正を行う
- 加工中または加工後の測定回数を増やす
- 温度変化を考慮して加工・測定する
- チャックやコレット、専用治具を変更する
- 研削、ホーニング、ラップなどの仕上げ工程を追加する
- 検査成績書や測定方法を個別に設定する
これらは、加工時間、段取り、測定、工具、設備の負担を増やすため、価格や納期に影響します。また、寸法公差を満たしていても、真円度、円筒度、表面粗さ、振れなどが機能を満たすとは限りません。
例えば、軸と軸受を組み合わせる部位では、単純な直径公差だけでなく、はめあい、表面粗さ、形状公差、基準軸に対する振れなどが関係します。「高精度にしたい」という理由だけで全寸法を±0.005mmにするのではなく、部品の機能から必要な管理項目を分けて指定することが大切です。
旋盤加工部品の見積もりは「meviy(メビー)」へ
NC旋盤で加工する部品は、見た目が単純な回転体でも、直径と長さ、段差、溝、穴、公差、表面粗さ、材質などの組み合わせによって加工難易度が変わります。
meviy(メビー)では、3D CADデータをアップロードし、材質、数量、表面処理、公差などの条件を設定して、旋盤加工部品を見積もることができます。価格と出荷日を確認し、条件が合えばそのまま注文できます。
また、見積もり画面で製造不可となった場合は、理由を示すメッセージを確認できるため、設計変更の検討にも活用できます。例えば、厳しい公差を必要な箇所に限定する、加工しにくい形状を見直す、材質や処理条件を変更するなど、見積もり結果を設計へ反映できます。ぜひお試しください。