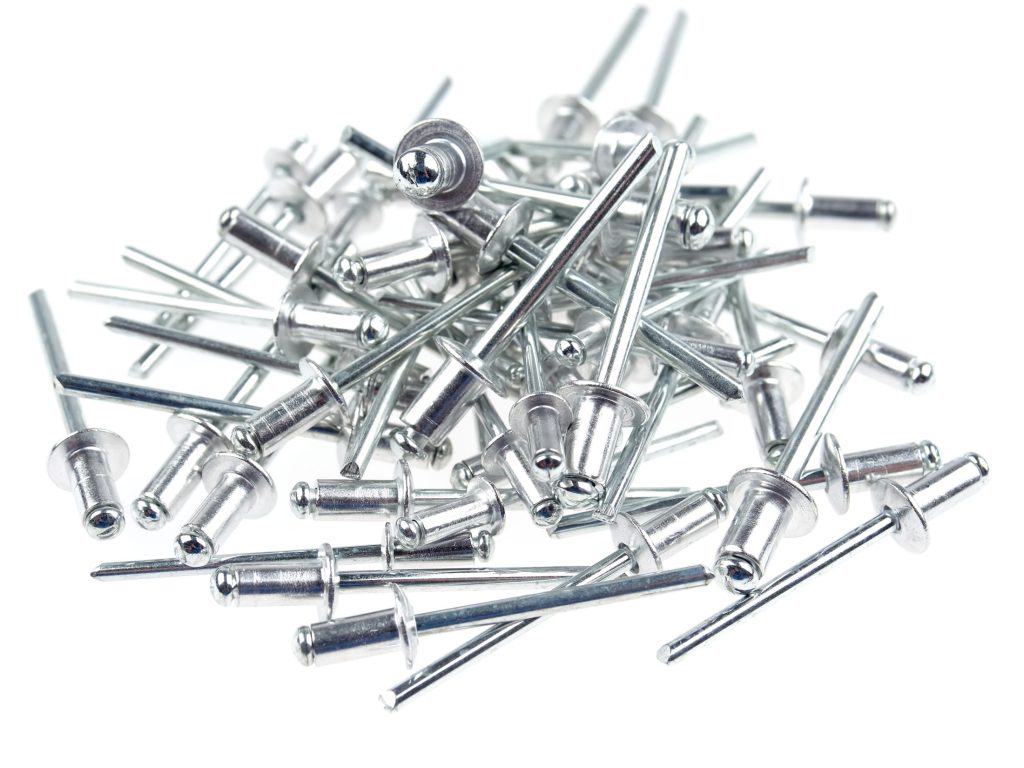
リベットは、複数の部材に開けた穴へ軸部を通し、その端部を変形させて部材を挟み込む締結部品です。この端部を変形させる作業を「かしめ」といいます。
ねじのように回して締めるのではなく、リベット自体を塑性変形させるため、締結後に緩みにくいことが特徴です。薄板の接合や、溶接による熱影響を避けたい部位、裏側から工具を入れにくい構造などで利用されています。
ただし、一言でリベットといっても、設計要件(対象材の材質と板厚、想定荷重、組立時のアクセス方向、分解の要否など)によって、選定すべき種類や寸法は異なります。
この記事では、リベットの構造と代表的な種類、ボルトや溶接との違いといった基礎知識から、機械設計者が選定や図面化で注意すべき実務ポイントまで解説します。
目次
リベットは軸部を変形させて部材を固定する締結部品

リベット接合は、重ねた部材に下穴を設け、リベットを挿入した後、頭部と反対側の端部を変形させる工法です。変形した部分が抜け止めとなり、部材を両側から挟み込みます。
ボルトがねじ山による締付力を利用するのに対し、リベットは部品自体の「塑性変形(力を取り除いても元に戻らない変形)」を利用するのが特徴です。
リベットは広い意味では「かしめに用いる部品」の一つです。板金の端を折り込むハゼ折りや、板同士を局所的に変形させる接合も「かしめ」と呼ばれますが、リベット接合では別部品であるリベットを穴に通して使用します。
関連記事:板ものによく使われるカシメ加工とは。種類や特徴を解説
リベットとねじ、ボルト、溶接の違い
接合方法を選ぶ際は、締結強度だけでなく、組立性、分解性、熱影響、設備、外観、量産性まで含めて比較する必要があります。
| 接合方法 | 主な仕組み | 分解・再組立て | 熱影響 | おもな特徴 |
| リベット | 軸部や端部を塑性変形させて固定 | 原則不可 | 小さい | 薄板や異種材料の接合に使いやすい |
| ボルト・ナット | ねじによる締付力で固定 | 可能 | なし | 保守、交換、位置調整に向く |
| タッピンねじ | 相手材にねじ山を形成しながら締結 | 限定的※ | なし | 部品点数を減らしやすい |
| 溶接 | 母材または溶加材を溶融・接合 | 原則不可 | あり | 連続した接合部を形成できる |
| 接着 | 接着剤によって面で接合 | 一般に困難 | 工法による | 異種材料や薄板を面で接合しやすい |
※タッピンねじは、一度形成しためねじ側の強度が落ちやすいため、繰り返しの着脱は原則推奨されません。
リベットは緩みにくいが、取り外しには破壊が必要
リベットには、ねじのような回転による緩みがありません。ただし、過酷な振動や繰り返し荷重を受ける環境下では、下穴の拡大やかしめ不足による緩み・損傷に注意が必要です。
一方、分解するときはリベット頭部をドリルなどで除去するのが一般的であり、リベット自体の再利用はできません。定期点検のためにカバーを何度も取り外す部位では、ボルト・ナットや圧入ナットの方が適しています。
溶接と比べて熱影響を抑えられる
リベット接合は、一般的な常温でのかしめであれば、溶接のように母材を溶融させません。そのため、溶接焼け、熱ひずみ、熱影響部の材質変化を避けたい場合に候補となります。
ただし、リベット接合では穴加工が必要であり、穴によって部材の有効断面が小さくなります。また、点で締結するため、気密性や水密性が必要な場合は、シール材や密閉形リベットなどを含めた検討が必要です。
リベットのおもな種類
リベットは、軸部の構造や取り付け方法によって、いくつかの種類に分けられます。
ソリッドリベット
ソリッドリベットは、軸部の内部まで金属が詰まった中実(ちゅうじつ)構造のリベットです。部材の穴へ挿入し、頭部を受け具で支えながら、反対側の軸端をハンマー、プレス、リベッティングマシンなどで成形します。
中実であるため比較的高い接合強度を得やすい一方、基本的にはリベットの両側へ工具や治具を配置するスペースが必要です。作業スペースが限られる筐体内部などでは、適用が難しい場合があります。
セミチューブラリベット(セミチューブラ・中空リベット)
軸部の一部または全部が中空になっているリベットの総称です。JIS規格では、軸端の中空部深さが軸径の約90%のものを「セミチューブラリベット」、1.12倍を超えるものを「フルチューブラリベット」として区別しています。
ソリッドリベットよりも小さな成形荷重でかしめやすく、比較的薄い部材や軽負荷部の接合のほか、ヒンジやリングバインダー金具など「軸として機能させる部位」にも利用されます。
ただし、「中空だから必ず弱い」「ソリッドだから常に強い」とは限りません。実際の許容荷重は、呼び径、材質、形状、板厚、かしめ条件により異なるため、メーカーの仕様値で確認します。
ブラインドリベット
ブラインドリベットは、締結部の片側から挿入と装着を行えるリベットです。JIS B 0147では「挿入及び装着の作業が片側方向からだけしか行えなくても、組立品の部品同士を締め付けられる機械的締結部品」と定義されています。箱形状やパイプ、閉断面の部品など、裏側に手や工具を入れにくい場所で使用可能です。
一般的なブラインドリベットは、リベット本体とマンドレルと呼ばれる軸から構成されており、リベッターでマンドレルを引くと、裏側のリベット本体が変形して「隠れ頭」を形成します。多くの場合、マンドレルは所定の位置で引きちぎられますが、仕様によっては破断しないタイプも存在します。

ドライブリベット
ドライブリベットは、頭部から突出したピンを押し込むことでリベット端部を広げ、部材を固定するタイプです。構造によってはハンマーや専用工具で施工できます。
ブラインドリベットと同様に片側から作業できる製品がありますが、保持力や対応板厚、取り外し方法は製品ごとに異なります。
セルフピアシングリベット(SPR)
セルフピアシングリベットは、あらかじめ下穴を開けずに、リベットを上側の板へ打ち込み、下側の板の内部で広げて接合する工法です。英語の頭文字から「SPR(Self Piercing Rivet)」とも呼ばれます。
一般的なリベット単体ではなく、リベット、パンチ、ダイ、加圧設備を組み合わせた接合工法として検討します。異種材料の接合に利用されることがありますが、板厚構成、材料強度、ダイ形状などの影響が大きいため、設備メーカーや施工事業者との事前検証が重要です。
樹脂リベット
樹脂リベットは、金属ではなく樹脂で作られた締結部品です。軽量で、電気絶縁が必要な部位や、金属リベットでは相手材を傷つけるおそれがある部位などに使われます。
耐熱温度、耐薬品性、クリープ、紫外線劣化などは樹脂の種類によって異なります。金属リベットと同じ荷重条件で置き換えられるとは限らないため、製品仕様の確認が必要です。
リベットの頭部形状
リベットの頭部形状は、外観だけでなく、座面の大きさや相手材への面圧にも関係します。
丸頭・なべ頭・突出し頭
取り付け後に頭部が部材表面から突出する、標準的な形状です。JIS B 1213(冷間成形リベット)などでも規定されており、頭部下面で荷重を受けるため、一般的な締結に広く用いられます。名称や細部形状はメーカーや規格によって異なるため、図面や部品表では製品系列まで確認します。
皿頭
皿頭は、部材側に皿穴を設け、取り付け後の頭部を表面とほぼ同じ高さにする形状です。カバー表面の突起を抑えたい場合や、周辺部品との干渉を避けたい場合に使用します。ただし、薄板に深い皿穴を設けると、皿穴の肉厚不足や変形が生じるおそれがあります。
ラージフランジ
ラージフランジは、標準形より頭部外径を大きくしたタイプです。頭部の座面が広いため、軟質材や薄板にかかる面圧を分散しやすくなります。一方で、頭部が大きくなる分、隣接部品との干渉や外観上の制約に配慮が必要です。
ブラインドリベットの基本的な使い方
ブラインドリベットは、一般に次の流れで施工します。実際の下穴径、適用板厚、工具、施工条件は、使用する製品の取扱説明書とカタログを優先してください。
1.接合する部材に下穴を開ける
接合する部材を重ね、リベット本体が通る下穴を加工します。穴径が小さすぎるとリベットを挿入できず、大きすぎると位置ずれや接合性能の低下につながる可能性があります。下穴径はメーカー指定値に合わせるのが基本です。
2.穴周辺のバリや切粉を除去する
穴あけ後のバリや、部材間に挟まった切粉は完全に除去します。バリが残っていると頭部が部材表面に正常に着座せず、隙間(密着不良)や締結力のばらつきの原因になります。
3.リベットを下穴へ挿入する
リベット本体を下穴へ挿入し、頭部を部材表面へ着座させます。複数の穴がある場合は、施工時の位置ずれやたわみを防ぐため、クランプ等による仮固定や施工順序の検討が有効です。
4.リベッターでマンドレルを引く
マンドレルをリベッターのノーズピースへ挿入し、工具を作動させます。マンドレルが引かれると、部材の裏側でリベット本体が変形し、部材を挟み込みます。保護眼鏡を着用し、工具の排出方向にも注意してください。
5.締結状態を確認する
施工後は、頭部の浮き、リベットの傾き、部材間の隙間、裏側の成形状態、マンドレルの破断位置などを確認します。重要部位では、JIS B 1087に基づく機械的特性(せん断・引張・マンドレル頭部保持性能等)や専用ゲージを用いた管理方法に従います。
リベットを選ぶための7つのポイント
1.片側だけで作業するか、両側へアクセスできるか
裏側に当て具や工具を配置できる場合は、ソリッドリベットや中空リベットを検討できます。箱形状やパイプなど、片側からしかアクセスできない場合は、ブラインドリベットが有力な候補です。設計段階では完成形状だけでなく、組立途中に工具が入るかの確認も不可欠です。
2.接合する板厚の合計が適用範囲内か
ブラインドリベットでは、締結する部材の合計厚さを「締結板厚」または「グリップ厚」として扱います。使用するリベットごとに適用できる板厚範囲が決まっており、この範囲から外れると、かしめ不足によるガタつきや、リベット本体の座屈不良による締結力低下を招きます。
3.リベットに作用する荷重の方向を確認する
代表的なのは、部材が横方向へずれようとする「せん断荷重」と、部材同士が離れようとする「引張荷重」です。リベット単体の破断荷重だけでなく、部材の穴周辺がつぶれる支圧破壊、端部のちぎれ、薄板の変形も検討します。
4.リベットと母材の材質を確認する
リベットの材質には、アルミニウム合金、鋼、ステンレス鋼、銅、樹脂などがあります。強度だけでなく、耐食性、重量、施工荷重、コストを比較しましょう。異種金属を接触させて水分や電解質が存在すると異種金属接触腐食が進むことがあるため、表面処理や絶縁も検討してください。
5.相手材の硬さと頭部の座面を確認する
樹脂、薄板、ハニカム材などの比較的軟らかい部材では、標準的な頭部が相手材へ食い込むことがあります。必要に応じてラージフランジ、ワッシャ、軟質材向けリベットなどを検討しましょう。
6.外観と突出量を確認する
カバーや操作面などでは、頭部の高さや形状も重要です。皿頭を使えば突出を抑えられますが、板厚や皿穴加工の成立性を確認する必要があります。裏側の隠れ頭が周辺部品や配線へ干渉しないかも確認してください。
7.分解や交換の必要性を確認する
リベット接合は恒久的な接合に向きます。頻繁に開閉する点検カバーにはねじやナット取付の方が適しています。一方、不用意な分解を避けたい部位では、取り外しに破壊を伴うリベットの特性を、セキュリティ上のメリットとして積極的に活用しましょう。
板金部品にリベット穴を設計するときの注意点
下穴径はリベットメーカーの指定値を使う
下穴径は、リベットの呼び径だけから独自に決めないようにします。同じ呼び径でも、製品系列や本体材質、構造によって推奨穴径は異なります。図面には穴径と公差、数量、位置を明示してください。
リベット下穴の図面指示例
実際の下穴径と各部寸法は、使用するリベットの仕様および設計条件に基づいて設定します。

リベット中心から板端までの距離を確保する
穴が板端に近すぎると、荷重を受けたときに穴から端部までが裂ける「端抜け」が起こるおそれがあります。必要な端距離は、径、板厚、材質、荷重、配列によって変わるため、単純な「径の〇倍」といった一律の倍率では決められません。使用する規格や社内設計基準に従い、十分な距離を確保してください。
穴同士を近づけすぎない
複数のリベットを近接して配置すると、穴によって減少した断面が連続し、部材側の強度が低下します。また、リベッターのノーズピースや治具が隣の頭部へ干渉しないか確認も必要です。
曲げ部の近くでは穴が変形しない位置にする
曲げ線の近くに穴を設けると、曲げ加工時の引張りや圧縮によって穴が変形する場合があります。必要距離は、材質、板厚、曲げ半径、金型条件などで変わるため、加工サービスの加工限界を確認してください。
部品公差だけでなく、組立時の穴ずれを考える
別々に製作した部品を重ねる場合、それぞれの穴位置公差が累積します。個々の部品が公差内でも組立時にリベットが通らないことがあるため、位置決め基準、逃げ穴、治具、加工順序を含めて検討しましょう。
関連記事:板金設計の加工限界と制約
リベット接合のメリット
溶接による熱ひずみを避けやすい
常温で施工するリベット接合では、一般的な融接のように母材を溶かしません。薄板で溶接ひずみを避けたい場合や、溶接に適さない異種材料を接合する場合の選択肢になります。
ブラインドリベットなら片側から作業できる
閉断面、箱形状、既設設備の補修など、裏側に工具を入れられない構造でも締結可能です。
締結工程を標準化しやすい
専用工具と適切な施工条件を設定すれば、一定の工程で繰り返し施工できます。量産では自動供給装置やリベッティング設備を利用できる場合もあります。
異種材料を接合できる
鋼板とアルミニウム、金属と樹脂など、溶接が難しい材料の組み合わせにも適用可能です。ただし、異種金属接触腐食、相手材のつぶれ、熱膨張差などは別途検討が必要です。
リベット接合のデメリット
分解と再利用が難しい
メンテナンスや設計変更で分解する際は、リベットを破壊して除去する必要があります。除去時には、ドリルがずれて母材の穴を広げないよう注意が必要です。
下穴加工が必要
一般的なリベット接合では、部材ごとに穴加工が必要です。穴による断面欠損に加え、穴位置の公差管理やバリ取りも発生します。
専用工具が必要
ブラインドリベットにはリベッター、ソリッドリベットには受け具や成形工具が必要です。サイズや材質によって施工力が異なるため、工具との適合も確認します。
施工状態が外観だけでは分かりにくい場合がある
ブラインドリベットでは、裏側に形成される隠れ頭を直接確認できない場合があります。重要部位では、作業条件、工具管理、抜取試験などを含めた品質保証方法が必要です。
リベットを使う板金部品の見積もり・発注を効率化する
リベット接合を採用するときには、リベットそのものだけでなく、リベット穴を設けたカバー、ブラケット、取付板、筐体といった板金部品の製作手配も必要です。
部品手配では、材質や板厚、穴径、曲げ位置、表面処理を変更するたびに、加工会社へ見積もりを依頼し直すことがあります。試作段階では設計変更も多く、見積もりの待ち時間が設計日程へ影響することもあります。
「meviy(メビー)」では、3D CADデータをアップロードし、材質、板厚、表面処理、数量などの条件を設定して、加工部品の見積もりを確認できます。リベット自体の施工や組立が必要な場合は、対応範囲を別途確認する必要がありますが、リベット穴を設けた単品の板金部品を手配する際に活用できます。
特に、次のような部品の試作や手配を検討している場合に便利です。
- リベット穴を設けた板金カバー
- 装置の取付ブラケット
- センサや配線を固定する薄板部品
- 箱形筐体を構成するパネル
- 異なる締結方法を比較するための試作部品
3D CAD上で穴位置や周辺形状を修正し、データを再アップロードすれば、設計変更後の条件を確認できます。リベット接合部を設計する際は、リベットの選定と並行して、相手側となる板金部品の加工限界や価格、納期も確認しておくと手戻りを減らせます。
関連記事:溶接以外の板金接合方法を検討している場合は、次の記事も参考になります。
溶接レスで板金を接合する方法
リベットに関するよくある質問
リベットとかしめは同じものですか?
同じ意味ではありません。かしめは、材料を塑性変形させて部材を固定する加工方法の総称です。リベットは、そのかしめ加工に使用する締結部品の一つです。
リベットとブラインドリベットの違いは何ですか?
ブラインドリベットは、リベットの一種です。一般的なソリッドリベットは両側で作業しますが、ブラインドリベットは片側から挿入と装着を行えます。
リベットは振動で緩みませんか?
ねじのような回転による緩みはありません。しかし、過度な繰り返し荷重や振動を受けると、下穴が拡大したり、部材やリベット自体が疲労変形・損傷したりして接合部がガタつく可能性はあります。
リベットは取り外せますか?
多くのリベットは、頭部をドリルなどで削り取ることで取り外せます。ただし、リベットは破壊されるため再利用できません。また、除去作業時に母材の穴を傷つけないよう注意が必要です。
ブラインドリベットの長さはどう選びますか?
接合する部材の合計板厚が、リベットの適用板厚範囲に入る製品を選びます。メーカーが示すグリップ範囲、下穴径、施工工具を確認してください。
アルミ板に鉄製リベットを使えますか?
機械的には施工できる場合がありますが、使用環境によっては異種金属接触腐食が発生し、アルミ側の腐食が急速に進むおそれがあります。材質を合わせるか、適切な防食・絶縁処理が必要です。
リベット穴の径はどのように決めますか?
使用するリベットメーカーの推奨穴径に合わせて決めます。呼び径から独自に一律のクリアランスを設定するのは避けてください。
リベット本数を増やせば強度も比例して増えますか?
単純に本数へ比例するとは限りません。荷重が均等に分担されない場合や、母材側が先に破損する場合があるため、リベット群と母材の両方を確認します。
まとめ
リベットは、軸部や端部を塑性変形させ、複数の部材を挟み込んで固定する締結部品です。ねじのような回転緩みがなく、常温施工のため溶接による熱ひずみも避けられるといったメリットがあります。
種類も豊富で、ソリッドリベット、中空リベット、ブラインドリベットなどがあり、片側からしか作業できない場所にはブラインドリベットが適しています。
選定時は、接合する板厚、荷重方向、材質、使用環境、作業スペース、分解の要否を確認しましょう。板金設計では、メーカー指定の下穴径に加えて、板端や曲げ部からの距離、組立時の穴位置公差、工具のアクセスも検討してください。
リベット穴を設けた板金カバーやブラケットなどを手配する場合は、メビーに3D CADデータをアップロードし、材質、板厚、表面処理、数量などの条件を設定して、見積もりを確認できます。締結方法と部品形状を同時に検討し、試作後の手戻りを減らしましょう。