機械部品の角に設ける「面取り」は、小さな形状ですが、部品の安全性、組立性、干渉、表面処理、検査性などに関わる重要な設計要素です。
鋭い角をなくすために、すべての角を大きく面取りすればよいわけではありません。面取りを大きくしすぎると、座面、シール面、位置決め面など、部品が本来持つ機能を損なう場合があります。一方で、図面に「糸面取り」や「バリなきこと」とだけ記載すると、どの程度まで角を落とすのか、設計者と加工者の間で認識が合わずに困ってしまう可能性があります。
そこで、この記事では、C面取り、R面取り、糸面取り、バリ取りの違いから、面取り量の考え方、図面への指示方法、加工方法まで解説します。面取りを含む部品のmeviy(メビー)での見積もりについても紹介しますので、ぜひご覧ください。
目次
面取りとは
面取りとは、部品の角やエッジを削り、斜面や丸みなどの形状を設ける加工です。
切削加工、旋削加工、板金加工などで作った部品には、鋭い角やバリが生じることがあります。バリというのは、材料を切削、せん断、穴あけなどしたときに、加工部の端に残る不要な突起です。
面取りを行う主な目的には、次のものがあります。
- 手が触れる部分の鋭さを緩和する
- 加工によって生じたバリやかえりを除去する
- 軸、ピン、ボルトなどを挿入しやすくする
- 相手部品の隅Rやバリとの干渉を避ける
- 外側の角が欠けるリスクを抑える
- 表面処理を考慮して角部の形状を整える
- 部品の外観や手触りを整える
また、段付き軸やブラケットの内隅など、荷重を受ける形状変化部では、角部にフィレットRを設けて応力集中を緩和することがあります。
ただし、外周の出隅に設けるR面取りと、強度を考慮して断面変化部に設けるフィレットRでは、設計上の目的が異なります。同じ「R」で表される形状でも、適用箇所と役割を分けて考える必要があります。
C面・R面・糸面取り・バリ取りの違い
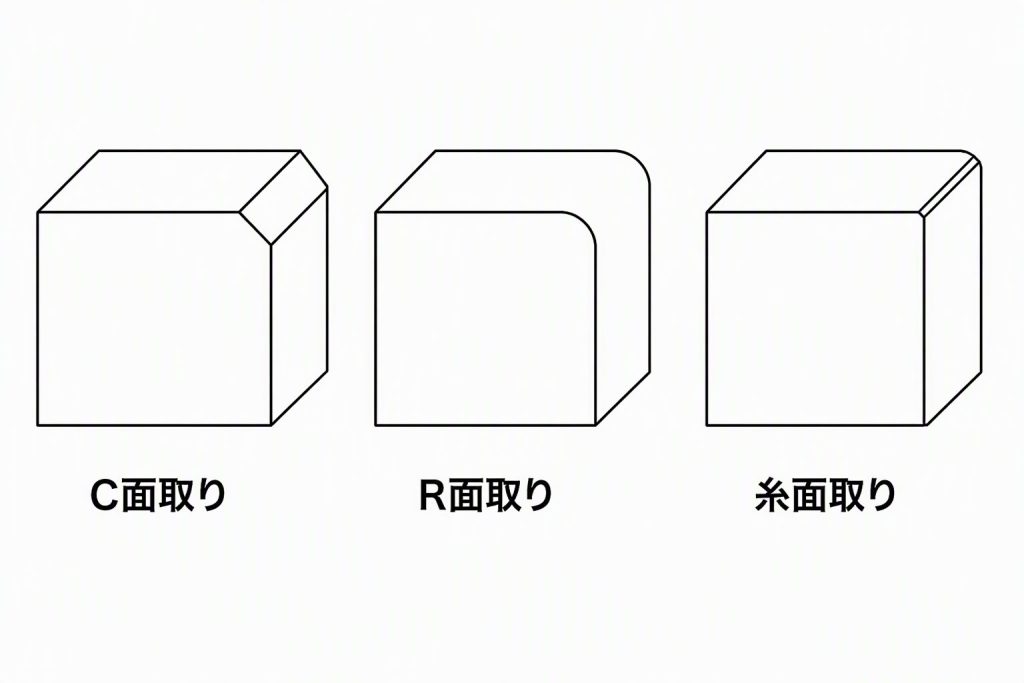
機械部品でよく使われる角部の処理には、C面取り、R面取り、糸面取りがあります。
バリ取りも同じ文脈で使われますが、C面やR面のように完成後の形状を寸法で定める指示とは異なります。
| 種類 | 形状 | 主な図面表記 | 主な用途 | 設計上の注意 |
|---|---|---|---|---|
| C面取り | 角を直線状に落として斜面を作る | C0.5、C1など | 挿入ガイド、干渉回避、一般的な角落とし | C記号は45°の面取りに用いる |
| R面取り | 主に外側の角を円弧状に丸める | R0.5、R1など | 安全性、外観、外側の角欠け防止 | 内隅のフィレットRとは役割を分けて考える |
| フィレットR | 入隅や断面変化部を円弧でつなぐ | R1、R3など | 応力集中の緩和、加工上必要な隅R | 荷重、工具径、相手部品との干渉を確認する |
| 糸面取り | ごく小さく角を落とす | 糸面取り、糸面取りのこと | 軽微な角落とし、バリ除去 | 一般用語としての寸法は一意に決まらない |
| バリ取り | 加工で生じた不要な突起を除去する | バリなきこと、有害なバリなきことなど | 安全性や組立不良の防止 | 完成後のC寸法やR寸法を指定する指示ではない |
C面取り
C面取りは、部品の角を直線状に削り、平らな斜面を設ける加工です。
直角に交わる2面へ45°の面取りを施す場合、図面では「C1」のように表します。C1は、元の理論上の角から、隣り合う2面に沿ってそれぞれ1mmの位置を結ぶ面取りです。
できあがった斜面そのものの長さが1mmという意味ではありません。直角部へ45°でC1を付けた場合、斜面の理論上の長さは約1.41mmです。
C面取りは、次のような箇所で使われます。
- 軸やピンを挿入する入口
- 穴の口元
- ねじ部の入口
- 相手部品との干渉を避けたい外周角
- 一般的な角部の安全処理
- 加工後に寸法を持たせたい角部
R面取り
外側の角に設けるR面取りは、角を指定した半径の円弧で丸める加工です。たとえば、外周角へR1と指示した場合は、半径1mmの円弧形状に仕上げます。
R面取りは、次のような目的で使われます。
- 人が触れる箇所を滑らかにする
- 外側の角が欠けるリスクを抑える
- 手触りや外観を整える
- 塗装する部品の鋭いエッジを緩和する
一方で、図面上のR記号は、外周角だけに使われるものではありません。内隅、溝底、段付き軸の肩部などの丸みにもR記号を用います。
外側の角を丸めるR面取りと、断面変化部に設けるフィレットRでは、設計目的や荷重への影響が異なります。
フィレットR
フィレットは、2つの面が交わる部分を円弧で滑らかにつなぐ形状です。
特に段付き軸の肩部やブラケットの入隅など、荷重を受ける断面変化部では、急激な形状変化による応力集中を緩和するためにフィレットRを設ける場合があります。
ただし、Rを付ければ必ず必要な強度が得られるわけではありません。次の条件を踏まえてR寸法を決めます。
- 荷重の大きさと方向
- 静的荷重か、繰返し荷重か
- 断面形状
- 材料
- 相手部品との干渉
- 加工に使用する工具
- 必要な座面や接触面積
強度が重要な部分では、経験的にRを付けるだけでなく、強度計算や解析によって妥当性を確認します。
フィレットとC面取りの違いについては、フィレット(R面取り)とは?設計上の目的やC面取りとの違いを解説もご覧ください。
糸面取り
糸面取りは、鋭い角をわずかに落とす処理を表す実務上の呼び方です。
図面では、次のように記載されることがあります。
- 指示なき角部は糸面取りのこと
- 指示なき加工エッジは糸面取り
- 全周糸面取り
一般にC0.2~C0.3程度の意味で扱われることがありますが、これは糸面取りという用語に対して一律に規定された寸法ではありません。加工会社、加工方法、部品形状などによって、実際の仕上がりが異なる場合があります。
一方、特定のサービスや加工会社が独自の保証範囲を定めている場合は、その仕様に従います。糸面取り一般の意味と、個別サービスの保証値を混同しないことが大切です。
機能に影響する面取りは「糸面取り」だけにせず、C寸法、R寸法、角度、許容差などを具体的に指示します。
バリ取り
バリ取りは、加工によって生じた不要な突起やかえりを除去する処理です。
C0.5やR1といった面取り指示は、完成品に残す形状を定義します。一方、「バリなきこと」や「有害なバリなきこと」は、必ずしも完成後のC寸法やR寸法を定義するものではありません。
たとえば、「バリなきこと」と記載しても、C0.5の斜面が作られるとは限りません。反対に、C0.5を加工しても、工具の抜け際などで二次的なバリが生じる可能性があります。
また、「有害」の判断は用途によって変わります。機能上許容できる限界がある場合は、対象箇所、許容できるバリの大きさや方向、検査方法などを加工先と取り決めましょう。
面取りの大きさは何を基準に決める?
面取りの大きさに、すべての部品へ共通する正解はありません。慣用値だけで決めず、面取りの目的と相手部品の条件を確認しましょう。
| 面取りの目的 | 主に確認する条件 | 設計上の考え方 |
|---|---|---|
| バリ除去 | 加工方法、エッジへの接触、検査方法 | 寸法保証が不要なら糸面取りやバリ除去を検討する |
| 人が触れる箇所の安全性 | 接触頻度、接触方向、製品用途 | 必要に応じてR面取りや一定量のC面取りを検討する |
| 軸やピンの挿入 | 軸径、穴径、はめあい、位置ずれ | 挿入時に相手部品を案内できる形状とする |
| 相手部品との干渉回避 | 相手側の隅R、バリ、座面 | 面取り後にも必要な接触面積が残るか確認する |
| Oリングの組付け | 線径、材質、硬さ、組付け方向、使用条件 | メーカー資料を基に導入部の形状を決める |
| 表面処理 | 処理方法、要求膜厚、寸法公差、使用環境 | 塗装とめっきを分けて検討する |
| 応力集中の緩和 | 荷重、断面形状、材料、繰返し回数 | 外周Rではなく、荷重を受ける断面変化部のフィレットRを検討する |
面取りを大きくしすぎると機能面が減る
面取りを大きくすれば、常に安全性や組立性が向上するとは限りません。
たとえば、ボルトや座金が接触する座面へ大きな面取りを付けると、座面の有効面積が減少します。位置決めに使用する端面や、寸法の基準となる面では、面取りによって有効な基準面が狭くなる可能性もあります。設計時には、面取り後にも必要な部分が十分に残るか確認しましょう。
軸と穴の面取りは、片側だけで決めない
軸を穴へ組み付ける場合は、軸端と穴入口の両方を確認します。
軸側の面取りが大きすぎると、はめあいに使用できる有効長さが短くなる場合があります。穴側の面取りが大きすぎる場合も、入口の案内には有効でも、相手部品との接触長さが不足する可能性があります。
はめあいが厳しい部分では、単にC0.5やC1を選ぶのではなく、次の条件を確認します。
- 軸径と穴径
- はめあいの種類
- 組付け時に想定される位置ずれ
- 圧入か、すきまばめか
- 軸端と穴入口に残る可能性があるバリ
- 相手部品の隅R
- 面取り後に残る有効な接触長さ
- 組付け時の荷重と方法
Oリングが通過する入口は、糸面取りだけで判断しない
Oリングが穴や軸の入口を通過して組み付けられる構造では、鋭いエッジによってOリングを傷つけないよう、導入部に適切な面取りまたはテーパーを設けます。
寸法が明確でない糸面取りだけでは、必要な導入形状を保証できません。
ただし、Oリングが通過する入口と、シール圧力を受けるOリング溝の肩部では、角部に求められる役割が異なります。
入口ではOリングを傷つけずに導く形状が必要ですが、溝の肩部を不用意に大きく面取りすると、Oリングの保持状態やシール機能へ影響する可能性があります。
設計時には、次の条件を確認します。
- Oリングの線径
- 材質
- 硬さ
- 組付け方向
- 静止用か運動用か
- 内圧か外圧か
- 使用圧力
- 相手部品の動き
- 導入部と溝の表面粗さ
面取り寸法、角度、表面粗さは、使用するOリングメーカーの設計資料を確認して決めるようにしましょう。
表面処理を行う部品では、処理方法ごとにエッジ部を検討する
表面処理を行う場合は、「表面処理をするからRを付ける」と一律に決めるのではなく、処理方法ごとに検討します。
塗装する部品
鋭いエッジ部では、平面部と同じ塗膜厚を確保しにくい場合があります。
防食性や外観品質を重視する部品では、塗装仕様や使用環境に応じて、鋭い角部を緩和することを検討します。R形状が適する場合もあれば、部品形状や要求仕様によってはC面取りで対応する場合もあります。
必要な角部形状は、塗料、塗装方法、要求膜厚、使用環境などによって変わります。
めっきを行う部品
めっきでは、電気めっき、無電解めっき、溶融めっきなどによって、エッジ部への被膜の付き方が異なります。
たとえば、電気めっきでは形状による電流分布の影響を受けるため、角部に被膜が厚く付きやすい場合があります。一方、凹部や内部形状では付き回りが変わることがあります。
そのため、塗装と同じ理由で「エッジ部では必ず被膜が薄くなる」と考えるのは適切ではありません。
めっき部品では、次の条件を表面処理会社と共有して形状を決めます。
- めっきの種類
- 要求膜厚
- 寸法公差
- マスキングの有無
- 接点や吊り位置
- 外観要求
- 使用環境
- 面取り後に必要な機能寸法
強度が目的なら、外周Rではなく断面変化部を確認する
「角を丸めれば強くなる」と考えて、部品の外周角へ大きなRを付けても、荷重を受ける断面変化部から離れていれば、強度への効果が限られる場合があります。
応力集中を緩和したい場合は、実際に荷重が流れる次のような箇所を確認します。
- 段付き軸の肩部
- ブラケットの入隅
- リブの根元
- 板厚や断面が急に変わる部分
- 穴や切り欠きの周辺
- 繰返し荷重を受ける形状変化部
必要に応じてフィレットRを設け、相手部品との干渉や加工方法も含めて検討します。
内隅Rと加工工具の関係については、「隅アール(隅R)」を理解しよう!も参考にしてください。
面取りを図面で指示する方法
面取り指示で重要なのは、加工者と検査者が「どの角を」「どの形状で」「どこまで加工するか」を同じように判断できることです。
45°の面取りはC記号で表す
直角に交わる2面へ45°の面取りを施す場合は、Cの後ろに面取り寸法を記載します。
- C0.5
- C1
- C2
直角に交わる2面へC1を指示した場合、元の理論上の角から、それぞれの面に沿って1mmの位置を結ぶ45°の斜面となります。
斜面そのものの長さが1mmという意味ではありません。
45°以外は寸法と角度を示す
C記号は45°の面取りに用います。
45°以外の面取りでは、「2×30°」のように、面取り寸法と角度を記載します。
- 2×30°
- 1×60°
角度の基準となる面や、寸法を測定する方向が曖昧になる場合は、引出線や寸法線を用いて基準を明確にします。
R形状は半径で指示する
R形状は、Rの後ろに半径を記載します。
- R0.5
- R1
- R3
「丸くする」「角Rを付ける」といった文章だけでは、加工形状や検査基準が決まりません。機能に必要な部分では、R寸法と適用箇所を明示します。
また、R1という記号だけでは、そのRが外周の出隅なのか、内隅なのかは判断できません。図面上の引出線や寸法線によって、対象箇所を明確にします。
「指示なき角部」は適用範囲を明確にする
多数の角へ同じ処理を適用する場合は、注記によってまとめて指示できます。
- 指示なき外周角部はC0.5とする
- 指示なき外周エッジは糸面取りのこと
- 指示なき加工エッジは有害なバリなきこと
ただし、「すべての角部」と書くと、面取りしてはいけない部分まで対象になる可能性があります。
一括指示を使う場合は、次の点を確認します。
- 外周角部だけか
- 穴の口元を含むか
- 表側と裏側の両方か
- 内側の角を含むか
- 加工面だけか、素材面も含むか
- 適用しない箇所はどこか
- 座面、位置決め面、シール面は対象か
- 板金部品の場合、体裁面と非体裁面のどちらか
C1の許容差は一律ではない
「C1」と記載しただけで、許容される寸法範囲が常に同じになるわけではありません。
個別公差が記載されていない場合は、次の条件を確認します。
- 図面で指定されている普通公差
- 適用する規格
- 普通公差の等級
- 社内製図規定
- 取引先との取り決め
- 加工会社の標準公差
- 3Dモデルと2D図面のどちらを正とするか
たとえば、図面にJIS B 0405の普通公差を適用することが明示されている場合、C1は「かどの丸み及びかどの面取り寸法」に対する許容差で判断します。
基準寸法が0.5mm以上3mm以下の場合、JIS B 0405では次の許容差が設定されています。
| 普通公差の等級 | C1に対する許容差 | 許容範囲 |
|---|---|---|
| 精級 f | ±0.2mm | C0.8~C1.2 |
| 中級 m | ±0.2mm | C0.8~C1.2 |
| 粗級 c | ±0.4mm | C0.6~C1.4 |
| 極粗級 v | ±0.4mm | C0.6~C1.4 |
したがって、「C1ならC0.6~C1.4まで許される」という説明は、JIS B 0405の粗級cまたは極粗級vが適用される場合には当てはまります。
ただし、図面にJIS B 0405と適用等級の指示がなければ、この範囲が自動的に適用されるわけではありません。また、個別公差が記載されている場合は、その個別公差を優先します。
面取りが組付け、座面、シール性などに影響する場合は、機能上必要な許容範囲と加工能力を踏まえて、面取り寸法へ個別公差を指示します。
必要以上に厳しい公差は、加工や検査の難易度を上げる可能性があります。一般部の面取りへ一律に厳しい公差を付けるのではなく、機能に必要な箇所へ限定することが重要です。
面取りを含む部品の見積もりはメビーへ
「meviy(メビー)」では、3D CADデータをアップロードするだけで、画面上の3Dビューワーから簡単な操作で面取りを設定することができます。
対応範囲の詳細はマニュアルよりご確認ください
メビー板金加工の面取り対象範囲
メビー板金溶接加工の面取りについて
メビー切削加工(角物)の見積可能形状
まとめ
面取りを指示する際は、相手部品や座面、シール、荷重条件などを確認し、必要な箇所と寸法を明確にしましょう。「糸面取り」や「バリなきこと」だけでは要求が伝わりにくい場合は、寸法や公差を具体的に指定することが大切です。