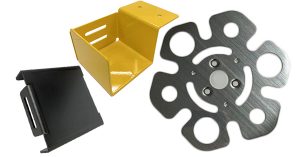
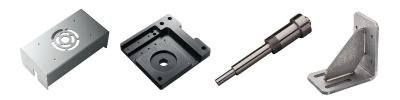
アルミ板は、装置のカバーやブラケット、ベースプレートなどに使われる材料です。軽量で耐食性を備えていますが、同じアルミ板でも、合金や調質、板厚によって強度や加工性が異なります。
部品を設計する際は、必要な強度や剛性、使用環境、加工方法から材料仕様を決めることが重要です。この記事では、代表的なアルミ合金の違い、板厚と寸法の考え方、板金加工と切削加工の使い分け、表面処理、meviy(メビー)でアルミの加工部品を手配する流れを解説します。

目次
アルミ板とは
軽さ・耐食性・加工性を活かせる材料
アルミ板は、アルミニウムまたはアルミニウム合金を板状にした材料です。軽量化したいカバー、穴や曲げを備えた取付金具、機器を支えるプレートなど、部品に求める機能に応じて利用されます。
アルミニウムは空気中で表面に薄い酸化皮膜を形成するため、一定の耐食性があります。ただし、腐食しない材料ではありません。薬品や塩分にさらされる環境、異種金属と接触する箇所では、腐食形態や表面処理を含めた検討が必要です。
また、軽量であることと、同じ寸法の鋼板と同等の剛性を持つことは別です。一般的なアルミ合金のヤング率は鋼より低いため、同じ形状と板厚ではアルミ板のほうがたわみやすくなります。荷重を支える部品では、強度だけでなく、たわみや振動も確認して設計します。
関連記事:アルミニウムとは?特徴・種類・加工方法、他金属との比較などを紹介
関連記事:【設計者必見】ヤング率(縦弾性係数)とは?強度との違い・主要材料一覧・たわみ計算まで徹底解説
合金番号と調質記号を組み合わせて読む
A5052やA6061などの合金番号は、添加元素などによる合金系の違いを示します。一方、合金番号の後ろに付くO、H、Tなどは、加工や熱処理によって材料をどのような状態にしたかを示す代表的な調質記号です。
- O:焼なましによって軟らかくした状態
- H:加工硬化を利用して強度を調整した状態
- T:溶体化処理や時効処理などの熱処理によって安定した状態
例えば、A5052-H32とA6061-T6では、合金系だけでなく調質も異なります。同じ合金でも、調質によって引張強さ、耐力、伸び、曲げ加工性などが変わります。そのため、曲げや溶接を予定している場合は、合金番号だけで加工性を判断せず、調質まで確認することが重要です。
代表的なアルミ板の種類を比較する
代表的なアルミニウム材料の特徴を、次の表にまとめます。特性は調質や製品形状によって変わるため、表の内容は材料選定の目安として使用してください。また、一般に流通する材料と、加工サービスで選択できる材料は必ずしも同じではありません。
| 合金 | 特徴の傾向 | 検討しやすい用途 | 加工・設計上の注意 |
|---|---|---|---|
| A1050 | 純度99.5%以上の工業用純アルミ。耐食性、導電性、熱伝導性に優れる | 成形部品、電気部品、強度要求が小さい部品 | 強度が低いため、荷重を受ける部品では変形を確認する。成形性は調質にも左右される |
| A5052 | Al-Mg系。強度、耐食性、加工性、溶接性のバランスを取りやすい | カバー、ブラケット、筐体、プレート | 調質、板厚、曲げ方向に応じて曲げ半径などの条件を決める |
| A2017 | Al-Cu系。比較的高い強度と良好な切削性を持つ | 切削による機械部品、治具、構造部品 | 耐食性と溶接性は5000系や6000系より劣る傾向があり、防食方法と接合方法の検討が必要 |
| A6061 | Al-Mg-Si系の熱処理型合金。T6などの熱処理状態で高い強度が得られる | 切削部品、機械部品、構造部品 | T6材は曲げ割れに注意する。溶接部と熱影響部では強度が低下するため、継手強度を確認する |
| A7075 | Al-Zn-Mg-Cu系。アルミ合金のなかでも非常に高い強度を持つ | 高強度が必要な切削部品、機械部品 | 曲げ加工、耐食性、応力腐食割れに注意する。一般的な溶融溶接には適しにくく、機械締結などを検討する |
A1050とA5052の違い
A1050は、耐食性、導電性、熱伝導性や成形性を重視する場面で候補になる工業用純アルミです。ただし、成形性や強度は調質によって異なるため、材料記号の末尾まで確認します。
A5052は、A1050より高い強度を持ち、耐食性、加工性、溶接性のバランスを取りやすい材料です。カバーや筐体などの板金部品から、プレートやブラケットなどの切削部品まで幅広く利用されます。
薄いカバーを曲げて作る場合と、ボルトで機器を固定するプレートを作る場合では、求める性能が異なります。形状を加工できるかだけでなく、使用時のたわみ、締結部の座面変形、必要な導電性や放熱性まで含めて比較しましょう。
A2017・A6061・A7075を検討する場面
強度や切削加工性を重視する場合は、A2017、A6061、A7075などが候補になります。ただし、高強度の合金へ変更すれば、そのまま板厚を薄くできるとは限りません。
アルミ合金は合金種や調質によって強度が大きく変わる一方、ヤング率の差は比較的小さいため、強度の高い合金に変更しても、同じ形状でのたわみが大幅に小さくなるとは限りません。たわみが設計条件になる部品では、板厚、支持間隔、リブ、曲げ形状などを見直す必要があります。
また、A2017、A6061-T6、A7075をA5052と同じ条件で曲げたり溶接したりすることはできません。A2017とA7075は一般に溶接構造へ適用しにくく、A6061も溶接熱による熱影響部の強度低下を考慮する必要があります。必要な強度と調質に加え、加工割れ、防食方法、接合方法を加工先とすり合わせましょう。
アルミ板の板厚と寸法を決める
強度だけでなく荷重とたわみから板厚を考える
板厚を決める際は、部品に加わる荷重、荷重の方向、支持位置、支点間の距離、許容できるたわみを整理します。同じ材質と板厚でも、支持間隔が広いプレートと、周囲を固定したカバーでは変形の仕方が異なります。
プレートのたわみが問題になる場合は、板厚を増やす以外に、支持点を増やす、支点間距離を短くする、曲げやリブによって断面二次モーメントを大きくするといった方法も検討できます。
板厚、曲げ形状、支持方法を変えると、加工費、重量、取付スペースも変わります。板厚だけで解決しようとせず、部品全体の形状と取付条件から判断します。
厚さ公差・寸法公差・平面度を区別する
素材として供給される板の厚さ公差と、加工後の部品寸法に指定する寸法公差は別の条件です。また、板厚が規定の公差内でも、部品の面が必要な平面度を満たすとは限りません。
部品が接する面、位置決めに使う面、シール性が必要な面など、機能に関係する箇所を明確にし、必要な部分に寸法公差や幾何公差を指定します。
薄い部分を広範囲に削る加工や、片側だけを多く削る加工では、素材の残留応力、加工応力、加工熱などによる反りが生じることがあります。薄肉形状と厳しい平面度を組み合わせる場合は、仕上げしろ、加工順序、保持方法、必要に応じた応力除去なども加工先と検討します。
板厚を増やす前に重量と取付条件を確認する
板厚を増やすと材料使用量が増え、装置への取付けや作業者による持ち運びにも影響します。板材の質量は、体積と採用する合金の密度から概算できます。
長さ、幅、板厚の単位をそろえて体積を求め、密度の単位を合わせて計算します。完成部品に穴やポケットがある場合は、取り除かれる部分の体積を差し引きます。
CAD上の材質設定が鋼や別のアルミ合金のままでは、質量の計算結果も適切になりません。軽量化を比較する際は、材質設定とモデル形状をそろえたうえで、必要な剛性を維持できるかを確認します。
目的に応じた加工方法と表面処理
板金加工と切削加工を使い分ける
一定の板厚で、外形、穴、切欠き、曲げを中心に構成する部品は、板金加工で検討しやすい形状です。装置カバー、筐体、曲げブラケットなどが該当します。
板金部品では、曲げ部の内側R、フランジ長さ、穴や切欠きと曲げ線の距離、工具との干渉、曲げによる伸びなどを考慮して設計します。
一方、ポケット、段差、部分的な厚みの違い、座ぐり、高精度な穴や加工面を持つ部品では、切削加工が候補になります。削り出しのブラケットやベースプレートなどが代表例です。
板金加工と切削加工のどちらでも同じ機能を実現できる場合は、必要な精度、数量、重量、材料使用量、加工工程、表面処理を含めて比較します。
アルマイトなどの表面処理を選ぶ
アルマイトは、電気化学的な処理によってアルミニウム表面に酸化皮膜を形成する表面処理です。耐食性、耐摩耗性、絶縁性、外観などの改善に利用されます。
耐摩耗性を重視する場合は、硬質アルマイトも候補になります。ただし、得られる皮膜の性質や外観は、処理条件、母材の合金、調質、加工面の状態などによって異なります。
アルマイト皮膜は、一部がアルミ母材の内側へ成長し、一部が外側へ成長するため、処理後は寸法が変化します。変化量は処理仕様によって異なるため、はめ合い部、公差穴、ねじ部、シール面などでは、処理後寸法の扱いやマスキングの要否を加工先へ確認します。
また、アルマイト皮膜は電気を通しにくいため、アースや導通を必要とする接触面では注意が必要です。導通面をマスキングする、後加工で皮膜を除去する、導電性を確保しやすい化成処理を検討するなど、部品の機能に合わせて選びます。
加工費を比較するときは必要な精度を明確にする
アルミ板を用いた部品の加工費は、材料の種類や使用量だけでなく、削る量、穴やねじの数、加工する面、必要な精度、表面処理などにも左右されます。
見積条件を見直す場合は、機能に直結する寸法と、多少の差があっても組み付けられる寸法を区別します。例えば、位置決めに使う穴の精度は維持し、単なる逃げ穴や非接触面には必要以上に厳しい公差を指定しないといった整理です。
すべての公差を一律に緩めるのではなく、相手部品との関係から必要な箇所を選ぶことで、部品の機能を維持しながら加工条件を比較できます。
カバーとベースプレートでは選定の順序を変える
カバーを設計する場合は、収納物との隙間、固定位置、必要な開口部、曲げて製作できる形状かを確認し、そのうえで合金、調質、板厚を検討します。曲げ部の近くに穴や切欠きがある場合は、変形や加工工具の制約も確認します。
外観面を明確にしておくと、傷や色むら、曲げ跡、表面処理の仕上がりに関する要求も整理しやすくなります。
一方、ベースプレートでは、搭載する機器の荷重、固定ボルト、接触面、平面度、穴位置、位置決め方法などが重要です。必要な機能を持つ加工面を決めてから、材料と加工方法を選択します。
どちらの場合も、素材価格だけを比べるのではなく、加工と表面処理が完了した部品の状態で見積条件をそろえることが大切です。
アルミ板の部品手配はメビーへ
3D CADデータから見積条件を設定する
meviy(メビー)では、3D CADデータをアップロードするだけで簡単にアルミニウムの板金部品・板金溶接部品などを見積もり・発注できます。
板金加工ではA5052、切削角物ではA1050、A2017、A5052、A5083、A6061、A6063S、A7050、A7075など、複数のアルミ材を選択できます。
対応内容は、アルミニウム加工のサービス紹介で加工方法別に確認できます。切削角物は切削角物の材質・表面処理、板金部品は板金の技術マニュアルで設計条件を確認してください。
3D CADデータをアップロードした後は、材質、表面処理、必要な寸法公差などを設定し、製造可否、価格、出荷日を確認します。図面レスで大きな時間短縮を実現できますので、アルミ加工部品の調達時にはぜひご活用ください!
部品加工事例
| 写真 |  |
 |
| 概要 | アルマイト鋼板 | アルミボックス洗浄品 |
| サービス名 | 板金加工 | 板金溶接加工 |
| 材質 | アルマイト鋼板(白黒) | A5052 |
| サイズ | 板厚3.0mm W45×D30×H42.2mm |
板厚1.5mm W160×D100×H50mm |
| 表面処理 | なし | なし |
| 仕上げ方法 | – | グラインダー仕上げ |
| – | 脱脂洗浄 | |
| 出荷日 | 3日目 | 11日目 |
| 参考価格 | 4,247円 | 15,450円 |
まとめ|必要な機能からアルミ板の仕様を決める
アルミ板を使用する部品は、用途と必要な性能を整理し、合金と調質、板厚と寸法、加工方法、表面処理の順に検討すると仕様を決めやすくなります。
特に、アルミ合金の強度が高くても、たわみに関係するヤング率が大きく向上するとは限りません。強度だけで材料や板厚を決めず、支持条件、断面形状、接合部、使用環境まで含めて判断することが重要です。
材料が持つ一般的な特性と、加工サービスで実際に選択できる条件を分けて確認し、必要な機能を満たす部品形状と手配条件をそろえましょう。