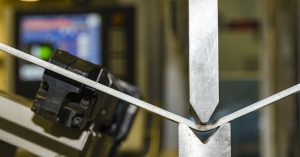
加工できる範囲と、加工が難しくなる範囲との境界を考えるうえで重要になるのが、加工限界です。
加工限界を把握せずに設計を進めると、見積もり段階で製作不可と判断されたり、形状変更が必要になったりする可能性があります。一方、設計の早い段階で加工上の制約に気づければ、手戻りを抑え、コストや納期も含めて現実的な部品形状を検討しやすくなります。
この記事では、加工限界の基本から、板金加工・切削加工・旋削加工で注意したい形状、限界値と保証範囲の違い、依頼先を選ぶ際の確認ポイントまで見ていきましょう。
加工限界とは?
加工限界の基本
加工限界とは、特定の加工方法、設備、工具、材料、加工条件などのもとで、所定の形状や品質を実現できる範囲の境界です。
加工限界には、主に次のような種類があります。
- 加工できる最小穴径
- 加工できる溝の最小幅
- 曲げ加工に必要な最小の立ち上がり高さ
- 穴と端面、穴と曲げ部との最小距離
- 加工できる穴の深さ
- 残すことができる最小肉厚
- 実現できる寸法公差や幾何公差
- 対応できる材料・板厚・部品サイズ
ただし、加工限界は「これより小さければ、どの工場でも絶対に加工できない」という普遍的な値ではありません。加工方法や設備、工具、金型、材料、要求品質などによって変わります。
そのため、一般的な設計目安と、実際に依頼する加工会社やサービスの加工条件は分けて確認する必要があります。
なぜ加工限界があるのか
工具や金型に物理的な大きさがあるため
切削加工で使用するエンドミルやドリル、板金加工で使用するパンチやダイには、それぞれ物理的な大きさがあります。
例えば、切削加工で直角の内角を作ろうとしても、回転工具には半径があるため、通常は工具半径に応じたRが残ります。また、プレスブレーキによる曲げ加工では、板材を金型に載せて曲げるために必要な寸法があり、立ち上がりが短すぎると安定して曲げられません。
工具や材料が変形するため
加工中には、工具と材料の双方に力がかかります。
細長い工具はたわみやすく、薄い材料は加工力やクランプ力によって変形しやすくなります。板金加工では、曲げ部付近の材料が引張りと圧縮を受けるため、近くにある穴や切り欠きが変形することがあります。
工具が加工箇所に届かないため
CAD上では成立していても、工具を入れるための空間がない形状は加工できないことがあります。
切削加工では、深いポケット、奥まった横穴、細く深い溝などが代表例です。板金加工では、箱形やコの字形の形状に曲げを追加すると、加工途中でワークが機械や金型と干渉することがあります。
加工熱や残留応力が生じるため
切削、研削、レーザー切断、溶接などでは熱が発生します。熱による膨張や収縮、材料内部の応力変化によって、加工後に反りや寸法変化が生じる場合があります。
特に薄肉、長尺、左右非対称の形状では、加工中または加工後の変形を考慮する必要があります。
所定の品質を安定して維持する必要があるため
1個だけ加工できることと、同じ品質で継続的に生産できることは同じではありません。
偶然良品が得られる条件ではなく、寸法、公差、外観、強度、納期などを一定の範囲で再現できることが、実務上の加工可否判断では重要です。
図面に起こせても作れないケースがある
3D CADでは、実際の工具、金型、加工順序を考慮せずに形状を作成できます。そのため、モデルとしては成立しても、次のような理由で製作できないことがあります。
- 内角が鋭角で、工具径を考慮していない
- 深い穴に対して工具が届かない
- 穴径に対して穴が深すぎる
- 板金の曲げ高さが短すぎる
- 曲げ部の近くに穴や切り欠きがある
- 複数の曲げを行う途中で、材料が金型や加工機に干渉する
- 部品を固定するクランプ位置が確保できない
- 薄肉部が加工力に耐えられない
- 要求公差が加工方法に対して厳しすぎる
加工方法によって異なる主な加工限界
加工限界を考える際は、「どの加工方法で作るか」を最初に整理する必要があります。同じ部品でも、板金加工と切削加工では制約が異なります。加工方法の選び分けについては、板金と切削の違いとは?成形方法、加工特性から使い分けまで詳しく解説も参考にしてください。
板金加工
板金加工では、板材を切断し、必要に応じて曲げや接合を行います。注意したい代表的な項目は次のとおりです。
- 最小曲げ高さ
- 最小曲げ幅
- 曲げR
- 穴と曲げ部との距離
- 穴と端面との距離
- 切り欠きと曲げ部との位置関係
- 曲げ逃げ
- 箱形、コの字形などの曲げ順序
- 金型や加工機との干渉
- 溶接トーチや電極を入れるための空間
打抜き、曲げ、接合で生じる制約を詳しく知りたい方は、板金設計の加工限界と制約もご覧ください。
切削加工
切削加工では、回転工具などで材料を削って形状を作ります。主な加工限界は次のとおりです。
- エンドミル径によって決まる内角R
- 工具長によって決まる加工深さ
- 工具のたわみが問題となる深い溝
- 切りくずを排出しにくい深穴
- 振動や変形が起こりやすい薄肉・高リブ
- 工具を入れにくいアンダーカット
- 加工物を固定できない形状
- 厳しい寸法公差や表面粗さ
旋削加工
旋削加工は、材料を回転させながら工具を当てる加工方法です。主に丸物部品の製作に用いられます。
加工限界に関係しやすい項目には、次のものがあります。
- 細長い軸のたわみ
- 薄肉円筒の変形
- 深い内径加工
- 細く深い溝
- 小径ねじ
- チャックで固定するためのつかみ代
- 回転時に干渉する偏心形状
穴加工・タップ加工
穴やねじ穴については、単に直径だけを見るのではなく、深さや周辺の肉厚も確認します。
- 穴径に対して深すぎる穴
- 細く深い止まり穴
- 穴同士が近すぎる形状
- 穴が端面や段差に近すぎる形状
- ねじの有効長が長すぎる形状
- 止まり穴の底と部品外面との肉厚が薄い形状
- 工具先端形状を考慮していない止まり穴
図面から加工リスクを察知するには
ここからは、設計者が図面や3Dモデルを見た段階で気づきやすいポイントを紹介します。
曲げの立ち上がりが短い
板金部品の立ち上がりが短い場合、プレスブレーキのダイに板材を安定して載せられず、曲げ加工が難しくなることがあります。
最低限必要な曲げ高さは、材質、板厚、曲げR、曲げ角度、使用するパンチとダイ、曲げ方式、加工設備などによって変わります。
そのため、「板厚の何倍あれば必ず加工できる」と一律に判断するのではなく、依頼先の加工条件を確認する必要があります。
曲げのすぐ近くに穴や切り欠きがある
板材を曲げると、曲げ部の外側には引張り、内側には圧縮が生じます。その塑性変形の影響範囲に穴や切り欠きがあると、穴が楕円状に変形したり、端部が引っ張られたりすることがあります。
対策としては、次の方法が考えられます。
- 穴を曲げ部から離す
- 曲げ部に逃がしを設ける
- 穴の周囲にスリットを追加する
- 曲げ加工後に穴加工する
- 部品を分割し、接合構造へ変更する
どの方法が適切かは、穴の用途、必要精度、数量、コストにより異なります。
箱形やコの字形になっている
曲げ回数が多い部品では、完成形だけでなく加工順序を考える必要があります。
特に箱形やコの字形では、最初の曲げによってできた立ち上がり部分が、次の曲げ加工時にパンチ、ダイ、加工機本体などと干渉することがあります。
図面を確認するときは、次の点をチェックします。
- どの順番で曲げるか
- 各工程でワークを金型に設置できるか
- すでに曲げた部分がパンチやダイに当たらないか
- 曲げ部の内側に工具や金型を入れられるか
- 展開状態で材料同士が重ならないか
加工が難しい場合は、曲げ順序の変更、曲げ形状の変更、逃げの追加、分割構造への変更などを検討します。
穴が小さい・端に近い
板金加工では、穴が小さすぎる場合や端面に近すぎる場合、打ち抜きやレーザー切断時に変形、破れ、バリなどが生じる可能性があります。
切削加工でも、穴と端面や別の穴との距離が小さいと、周辺の肉厚が不足し、加工中の変形や完成後の強度低下につながる場合があります。
穴径だけでなく、次の寸法を合わせて確認しましょう。
- 穴と端面との距離
- 穴と穴との距離
- 穴と曲げ部との距離
- 穴と段差との距離
- 穴底と反対面との残り肉厚
内角が鋭角になっている
切削加工では、回転工具を使用するため、ポケットや溝の内角には通常Rが残ります。
CAD上で内角を完全な直角にしていても、一般的なエンドミル加工ではそのまま再現できません。相手部品の角を逃がす必要がある場合は、次のような設計を検討します。
- 内角にRを付ける
- 相手部品側に面取りを付ける
- 隅部に逃げ穴を設ける
- 別部品に分割する
- 必要に応じて別の加工方法を検討する
深い穴や細く深い溝がある
穴や溝が深くなるほど、工具は長く、細くなりやすくなります。その結果、工具のたわみ、振動、切りくず詰まり、冷却不足などが起こりやすくなります。
設計時には、深さだけでなく「幅または直径に対してどの程度深いか」を確認することが大切です。
具体的な対応可能寸法は、工具、材質、加工機、要求公差などで異なります。深い形状が必要な場合は、見積もり時に加工可否を確認します。
薄肉や高いリブがある
薄い壁や高いリブは、加工中の切削力で振動したり、材料を固定する力で変形したりすることがあります。
また、片側から大きく削り込む形状では、材料内部の残留応力が解放され、加工後に反りが発生する場合があります。
可能であれば、次の設計変更を検討します。
- 肉厚を増やす
- リブの高さを抑える
- 根元にRを設ける
- 左右の肉厚差を小さくする
- 加工箇所を複数方向に分散する
- 別部品化して締結する
加工限界は加工方法や設備、依頼先によって異なる
同じ板厚でも加工限界が異なることがある
同じ材質、同じ板厚の部品であっても、依頼先によって加工可否が異なる場合があります。
ただし、その違いを単純に加工会社の「技術力の差」と捉えるのは適切ではありません。採用している工法や設備、金型、工具、品質基準、生産数量などが異なるためです。
ある会社では標準工程で加工できなくても、別の会社では異なる設備や工法を用いて対応できる場合があります。反対に、試作では対応できても、所定の納期と品質で安定して生産することが難しい場合もあります。
違いを生む主な要因3選
1.設備・工具・金型
加工機のストローク、主軸、剛性、工具保持方式、金型の種類などにより、対応できる寸法や形状が異なります。
2.材料と加工条件
同じ形状でも、材質、硬さ、板厚、熱処理、表面処理の有無などによって加工性は変わります。
3.品質保証と生産条件
試作1個に対応する場合と、同じ品質で多数を継続生産する場合では、許容できる加工条件が異なることがあります。また、標準対応できる範囲と、個別検討が必要な範囲が分けられていることもあります。
「一般的な数値」だけで判断すると危険
加工限界に関する一般的な数値は、設計初期にリスクを見つけるための目安として役立ちます。しかし、それをそのまま加工保証値と捉えるのは避けるべきです。
数値が掲載されている場合は、対象となる材質、板厚、加工方法、工具、金型、要求品質などの前提条件を確認しましょう。設計では一般的な目安を参考にしつつ、最終的には利用するサービスや依頼先が公開している最新の加工条件で確認します。
「作れる」=「図面どおりにできる」ではない?
限界値と保証範囲の違い
加工できる可能性があることと、指定した寸法・公差・外観を安定して保証できることは同じではありません。
この記事では、両者を次のように区別します。
- 限界値
- 所定の条件で加工できる可能性がある境界
- 保証範囲
- 寸法、公差、品質、納期などについて、依頼先が所定の条件で対応を保証する範囲
限界値付近では、追加確認や個別見積もりが必要になる場合があります。また、加工自体はできても、変形や傷などについて条件付きになる可能性があります。
ギリギリで設計すると何が起きるか
加工限界に近い形状には、次のようなリスクがあります。
- 加工可否の個別確認が必要になる
- 見積もりに時間がかかる
- 特殊工具や特殊工程が必要になる
- 加工中に変形しやすくなる
- 寸法や外観が安定しにくくなる
- 不良発生のリスクが高くなる
- 数量変更時に同じ条件で製作できないことがある
- 依頼先を変更しにくくなる
「加工可能」と回答された場合でも、どこまでの品質が保証されるかを確認することが重要です。
加工限界から余裕を持たせるとコストを抑えやすい
形状や寸法に余裕を持たせると、標準工具、標準金型、標準工程を利用しやすくなることがあります。その結果、特殊工具の手配、加工工程の追加、個別検査などが不要になり、コストや納期を抑えられる可能性があります。
ただし、余裕を持たせれば必ず安くなるわけではありません。部品が大型化すれば材料費が増えることもあります。
設計上の機能を満たす範囲で、次の項目を検討しましょう。
- 公差を必要以上に厳しくしない
- 内角Rを可能な範囲で大きくする
- 深穴や深い溝を避ける
- 薄肉部に適切な厚みを持たせる
- 穴を端面や曲げ部から離す
- 標準的な穴径やねじサイズを選ぶ
- 一体形状にこだわらず分割構造も検討する
公差の考え方については、板金、樹脂、棒材など加工の寸法公差を解説も参考にしてください。
依頼先を選ぶときに確認したい4つのこと
加工限界を公開しているか
加工条件や対応範囲が公開されていれば、設計中に加工可否を判断しやすくなります。
最低限、次の情報が確認できるかを見ておきましょう。
- 対応材質
- 対応板厚または素材サイズ
- 最小穴径
- 穴、端面、曲げ部の最小距離
- 曲げに関する条件
- 対応公差
- 表面処理
- 対応できない形状
公開値が「一般的な目安」「標準対応範囲」「保証範囲」のどれに該当するかも重要です。
保有している設備と金型
設備や金型の情報が分かれば、加工可否が分かれる理由を理解しやすくなります。
ただし、設備名だけで加工可否を判断することはできません。加工条件、工具、治具、加工ノウハウ、品質基準なども関係するため、具体的な形状について確認する必要があります。
「どうすれば作れるか」を提案してくれる
加工できないという回答だけでなく、次のような代替案を示してもらえるかも重要です。
- 最小寸法を変更する
- 穴や切り欠きの位置を移動する
- 曲げ逃げを追加する
- 内角Rを大きくする
- 部品を分割する
- 加工方法を変更する
- 材料や板厚を変更する
- 公差を見直す
設計意図を保ちながら製造しやすい形状へ修正できれば、設計変更の負担を抑えやすくなります。
加工の可否が分かる仕組みがある
設計完了後に加工会社へ図面を送り、回答を待ってから修正する流れでは、手戻りが発生しやすくなります。
設計中または見積もり時に加工可否を確認できる仕組みがあれば、形状変更と再見積もりを進めやすくなります。
加工限界を確認しながら見積もりするならmeviy(メビー)
加工限界は、材料、形状、加工方法、設備などの組み合わせで決まります。そのため、一般的な数値だけで加工可否を判断するのは容易ではありません。
メビーでは、3D CADデータをアップロードすると、加工可否を確認しながら、価格と納期を見積もることができます。見積もり画面で加工が難しい箇所を確認し、形状や条件を見直すことで、設計から見積もりまでの手戻りを減らしやすくなります。
メビーの加工限界の範囲については、こちらをご覧ください
まとめ
加工限界とは、加工方法、設備、工具、材料、要求品質などの条件によって決まる、製作可能範囲の境界です。
CAD上では成立する形状であっても、実際の加工では、工具が届かない、金型と干渉する、材料が変形する、要求精度を安定して維持できないといった問題が起こることがあります。
設計図面では、特に次の項目を確認しましょう。
- 板金の曲げ立ち上がりが短くないか
- 曲げ部の近くに穴や切り欠きがないか
- 箱形やコの字形で金型と干渉しないか
- 穴が小さすぎないか、端面に近すぎないか
- 切削部品の内角が鋭角になっていないか
- 深穴、細い溝、薄肉、高いリブがないか
- 必要以上に厳しい公差を設定していないか
一般的な加工限界の数値は設計目安にはなりますが、すべての設備や依頼先に共通する保証値ではありません。実際に利用するサービスの加工条件で確認することが必要です。
加工可否を確認しながら見積もりたい場合は、メビーに3D CADデータをアップロードし、価格や出荷日と合わせて形状を確認できます。設計の早い段階で加工リスクに気づくことで、見積もり後の手戻りを抑え、製造しやすい部品設計につなげられます。