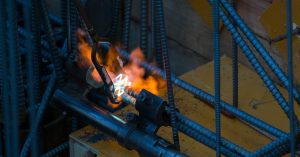
半自動溶接は、溶接材料となるワイヤを機械で連続的に送りながら、作業者がトーチを操作して金属を接合する方法です。溶接棒を頻繁に交換する必要がなく、溶着量や施工速度を確保しやすいため、鉄鋼製のフレーム、架台、ブラケット、カバーなど、さまざまな部品に用いられています。
「半自動」という名前から、溶接作業の大半を機械が行うように思われるかもしれません。しかし、自動化されているのは主にワイヤの供給です。トーチの位置や角度、移動速度などは作業者が調整します。
この記事では、半自動溶接のしくみ、CO2溶接・MAG溶接・MIG溶接の違い、メリットと注意点を解説します。後半では、機械設計者が溶接部品を設計するときに確認したいポイントに加え、3D CADデータをアップロードするだけで溶接箇所を自動で判定して価格・出荷日をすぐに確認できる「meviy(メビー)」の板金溶接加工についてもご紹介します。
目次
半自動溶接のしくみ
半自動溶接では、コイル状に巻かれたワイヤを送給装置からトーチへ送り、ワイヤの先端と母材との間にアークを発生させます。アークの熱によってワイヤと母材の一部が溶け、溶融した金属が固まることで部材が接合されます。
一般的な半自動溶接では、ワイヤが電極と溶加材の両方を兼ねます。溶加材とは、接合部に加える金属材料のことです。
なぜ「半自動」と呼ばれるのか
半自動溶接では、ワイヤの送給は機械が行います。一方、トーチを保持し、溶接線に沿って動かす作業は人が行います。「ワイヤの供給は自動、トーチの操作は手動」であることが、半自動と呼ばれる理由です。
半自動溶接は、特定のシールドガスや材料だけを指す工法名ではなく、ワイヤを自動で送りながらトーチを手で操作する溶接形態を表す名称です。同じMIG溶接やMAG溶接でも、トーチの移動まで機械やロボットが行う場合は、自動溶接やロボット溶接に分類されます。
シールドガスで溶接部を保護する
高温で溶けた金属が空気に触れると、酸素や窒素の影響を受け、酸化や気孔などの溶接不良につながることがあります。
そこで、一般的な半自動溶接ではトーチからシールドガスを流し、アークと溶融池を大気から保護します。溶融池とは、アークの熱によって母材やワイヤが液体になっている部分です。
使用するガスやワイヤの種類によって、CO2溶接、MAG溶接、MIG溶接、セルフシールドアーク溶接などに分けられます。
関連記事:溶接とは?板金加工における溶接の情報集
半自動で行われる主な溶接方法
技術的な分類では、炭酸ガスを使用するCO2溶接もMAG溶接に含まれます。ただし、日本の製造現場では、100%炭酸ガスを使用する方法をCO2溶接、アルゴンと炭酸ガスなどの混合ガスを使用する方法をMAG溶接と呼び分けることがあります。本記事でも、一般的な現場の呼び方に合わせて区別します。
| 種類 | 主なシールド方法 | 主な適用材料 | 特徴 |
|---|---|---|---|
| CO2溶接 | 炭酸ガス | 軟鋼などの鉄鋼 | 溶け込みや施工能率を確保しやすい |
| MAG溶接 | 活性ガスを含む混合ガスなど | 主に鉄鋼 | ガス組成や条件により、アークやスパッタを調整する |
| MIG溶接 | アルゴンやヘリウムなどを主体とするガス | アルミニウム合金、ステンレス鋼など | 非鉄金属にも適用される |
| セルフシールドアーク溶接 | 専用のフラックス入りワイヤ | 主に鉄鋼 | 外部からシールドガスを供給しない |
CO2溶接
CO2溶接は、シールドガスとして炭酸ガスを使用する方法です。技術的にはMAG溶接の一種で、主に鉄鋼製の機械部品、フレーム、架台などに用いられます。
溶け込みや施工能率を確保しやすい一方、溶接条件によってはスパッタが多く発生します。スパッタとは、溶接中に飛散して母材表面に付着する金属粒です。
外観面、塗装面、パッキンの当たり面などでは、スパッタをどこまで除去するか、除去した際の痕を許容できるかも確認します。
MAG溶接
MAGは「Metal Active Gas」の略です。炭酸ガスや、アルゴンに炭酸ガスなどを混合したガスを使用し、連続供給されるワイヤを溶かして接合します。主に軟鋼、高張力鋼、低合金鋼などの鉄鋼材料に用いられます。
ガスの組成や溶接条件によって、アークの状態、スパッタ、ビード形状、溶け込みなどが変わります。そのため、図面に工法名だけを記載するのではなく、必要な強度、外観、仕上げなど、完成品に求める条件を加工先へ伝えることが重要です。
MIG溶接
MIGは「Metal Inert Gas」の略です。アルゴンやヘリウムなどの不活性ガスを主体とするシールドガスを使用し、アルミニウム合金やステンレス鋼などの溶接に用いられます。
ただし、ステンレス鋼ではアークの安定性やビード形状を調整するため、少量のCO2や酸素を加えたガスが使用される場合があります。ステンレス鋼であれば必ずMIG溶接を選ぶわけではなく、板厚、継手形状、外観、数量などによってTIG溶接やほかの方法が選ばれます。
アルミニウム用のワイヤは比較的軟らかいため、送給経路で変形したり詰まったりしないよう、ワイヤ送給装置やローラーなどを材質に合わせる必要があります。また、表面の酸化皮膜や汚れも溶接品質に影響します。
セルフシールドアーク溶接(いわゆるノンガス溶接)
セルフシールドアーク溶接は、外部からシールドガスを供給せず、専用のフラックス入りワイヤによって溶接部を大気から保護する方法です。一般には「ノンガス溶接」とも呼ばれます。
ガスボンベを使用しない点は利点ですが、スラグ、ヒューム、スパッタが発生する場合があります。なお、フラックス入りワイヤには、外部からシールドガスを供給して使用するタイプもあります。
半自動溶接のメリット
長い溶接線でも作業を続けやすい
ワイヤが連続的に供給されるため、被覆アーク溶接のように溶接棒を頻繁に交換する必要がありません。長い溶接線や溶接箇所の多い構造では、作業を継続しやすくなります。
ただし、製品全体の製作時間には、位置決め、仮付け、ひずみ修正、スパッタ除去、仕上げなども含まれます。ワイヤを連続供給できるからといって、製作時間が必ず短くなるわけではありません。
溶着量を確保しやすい
半自動溶接はワイヤを連続供給するため、単位時間当たりの溶着量を確保しやすい方法です。一定の脚長が必要なすみ肉溶接や、溶接長の長いフレームなどで用いられます。
一方、必要以上に大きなビードを付けると、入熱、ひずみ、作業時間、仕上げ工数が増える可能性があります。必要な強度や気密性を確認し、過剰な溶接指示を避けることが重要です。
自動化へ展開しやすい
ワイヤを連続供給できるため、MIG溶接やMAG溶接はロボット溶接にも利用されています。ただし、部品寸法や仮付け位置にばらつきがあると、設定したトーチの軌跡と実際の継手位置がずれることがあります。
自動化によって品質を安定させるには、溶接条件だけでなく、部品精度、位置決め、治具の再現性も必要です。
半自動溶接の注意点
スパッタが付着することがある
スパッタが製品表面に付着すると、外観だけでなく、塗装、組み立て、摺動、シール性に影響する場合があります。
機械の外装面、塗装下地、パッキンの当たり面、近接部品との接触面などでは、スパッタ除去の範囲や仕上げ状態を明確にしておきます。
風によってシールドが乱れる
ガスシールドを使用する半自動溶接は、風の影響を受けます。シールドガスが溶接部を十分に覆えないと、大気が混入し、気孔などの欠陥につながる可能性があります。
屋外や送風設備の近くで施工する場合は、防風やガス流量の管理が必要です。ガス流量を過度に増やすと周囲の空気を巻き込む場合もあるため、施工条件に応じて調整します。
外観だけでは内部品質を判断できない
トーチ角度、狙い位置、ワイヤ突出し長さ、移動速度、電流、電圧、母材の清浄度などによって、ビード形状や溶け込みは変わります。
外観が整っていても、内部に溶け込み不良や融合不良が生じている可能性があります。重要部品では、使用条件に応じて施工管理や検査方法を決める必要があります。
作業時にはヒュームやアーク光への対策が必要
半自動溶接を含むアーク溶接では、溶接ヒューム、アーク光、感電、スパッタ、火災などへの対策が必要です。実際の作業では、関係法令や作業場の規程に従い、換気設備、呼吸用保護具、適切な遮光性能をもつ溶接面、手袋、保護衣などを使用します。
設計者が試作や補修のために溶接作業を行う場合も、必要な教育を受け、設備や保護具を確認したうえで作業してください。
半自動溶接とTIG溶接の違い
半自動で行うMIG・MAG溶接とTIG溶接の大きな違いは、電極と溶加材の扱いです。
一般的なMIG・MAG溶接では、連続供給されるワイヤが電極と溶加材を兼ねます。TIG溶接ではタングステン電極を熱源として使用し、金属を補う必要がある場合は、電極とは別に溶加棒やワイヤを加えます。
| 比較項目 | 半自動で行うMIG・MAG溶接 | TIG溶接 |
|---|---|---|
| 電極 | 連続供給する消耗ワイヤ | 非消耗式のタングステン電極 |
| 溶加材 | ワイヤが兼ねる | 必要に応じて別に加える |
| 施工性 | 溶着量や施工速度を確保しやすい | 溶融池を見ながら細かく調整しやすい |
| スパッタ | 条件によって発生する | 一般的なMIG・MAG溶接より少ない傾向がある |
| 主な用途 | 鉄鋼製フレーム、架台、ブラケットなど | 薄板、ステンレス、アルミニウム、外観を重視する部品など |
どちらが優れているかではなく、材質、板厚、継手形状、溶接長、外観、数量などをもとに使い分けます。
関連記事:TIG溶接のしくみと特徴、ほかの溶接との違いを解説
半自動溶接部品を設計するときのポイント
トーチが入る空間を確保する
CAD上で部材同士が接していても、トーチを適切な位置や角度から近づけられなければ溶接できません。
深い箱の内側、リブに囲まれた部分、短いフランジの内側、奥まったコーナーなどは注意が必要です。トーチだけでなく、ノズルの外径、ワイヤの突出し、作業者が溶接部を確認する視線も考慮します。
溶接後にビードを平滑に仕上げる場合は、グラインダーなどの工具が入る空間も必要です。
穴や基準面を溶接線に近づけすぎない
溶接線の近くに穴、スリット、細いリブなどがあると、熱によって変形し、穴位置や形状が変化する場合があります。
高い位置精度が必要な穴や取付面は、可能な範囲で溶接部から離します。配置上離せない場合は、加工先の設備や対応範囲を確認したうえで、溶接後の穴加工や仕上げ加工を検討します。
必要な溶接範囲を確認する
溶接長を増やすと、入熱、ひずみ、作業時間も増える傾向があります。ただし、全周溶接を断続溶接に変更できるかどうかは、静的な強度だけでは判断できません。
繰り返し荷重、振動、剛性、気密性、水密性、水分の侵入、隙間腐食、洗浄性、外観なども確認します。密閉ボックスやオイルパンでは、強度上は断続溶接で足りても、漏れ防止のため連続溶接が必要な場合があります。
溶接記号、脚長、溶接長、開先形状などを図面で指定する場合は、荷重条件や適用規格だけでなく、材質、板厚、継手形状、施工方法も考慮します。根拠なく一律の値を指定せず、必要に応じて溶接施工者と協議してください。
完成品で保証する寸法を明確にする
溶接前の各部品が公差内でも、加熱と冷却による収縮で、完成品の直角度、平面度、穴位置、対角寸法などが変化する可能性があります。
図面では、完成品で重要となる寸法、測定基準、許容できる反り、溶接後に加工する箇所を明確にします。すべての寸法へ厳しい公差を付けるのではなく、機能上重要な部分を絞ることも、品質とコストを両立させるうえで重要です。
板金溶接部品の見積もりはメビーへ
meviy(メビー)では、3D CADデータをアップロードするだけで溶接箇所を自動で判定、価格・出荷日をすぐに確認できます。溶接種類や溶接箇所、仕上げをブラウザ上で指定可能です。
メビーの「アーク溶接」では、TIG溶接または半自動溶接(CO2溶接)により加工します。また、必要に応じて溶接棒を用いて溶接加工します。どの溶接手段を用いて加工を行うかについては、製品形状に応じて後述の基準を参照しながら製作工場にて判断します。

CO2溶接により溶接加工した例(溶接棒あり, SS400)
まとめ
半自動溶接は、ワイヤを機械で連続供給し、作業者がトーチを操作するアーク溶接です。半自動で行われる代表的な方法にはCO2溶接、MAG溶接、MIG溶接、セルフシールドアーク溶接があります。
溶着量や施工速度を確保しやすい一方、スパッタ、シールドガス、ワイヤ送給、熱ひずみなどへの配慮が必要です。また、溶接品質は工法名だけで決まるものではなく、材質、板厚、継手形状、施工条件、作業環境などによって変わります。
機械設計では、トーチが入る空間、穴や基準面と溶接線の距離、必要な溶接範囲、完成品で保証する寸法を確認します。半自動溶接を指定すること自体を目的にせず、強度、外観、精度、気密性、コストに適した接合方法を選びましょう。