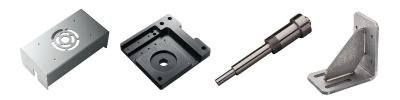
プレス加工は、プレス機械と金型を使い、材料を切断したり塑性変形させたりして部品を作る加工方法です。同じ形状の部品を繰り返し生産する用途に広く使われています。
ただし、製品専用の金型を用いる量産プレスと、プレスブレーキなどの汎用設備を使う板金加工では、初期費用や設計変更への対応、適した生産数量が異なります。
この記事では、プレス加工の代表的な種類であるせん断・曲げ・絞りの仕組み、板金加工との関係、設計時に確認したいポイントを解説します。3D CADデータをアップロードするだけで簡単に板金加工部品の見積もり・調達ができる「meviy(メビー)」もご紹介しますので、ぜひご覧ください。
目次
プレス加工とは
プレス機械・金型・材料の役割
プレス加工は、プレス機械によって金型へ力を加え、材料を切断または成形する加工です。一般には、上側のパンチと下側のダイなどを組み合わせ、材料にせん断や曲げ、絞りなどの加工を施します。
曲げや絞りでは、材料に力を加えて塑性変形させます。塑性変形とは、加えた力を取り除いた後も変形が残る現象です。一方、せん断加工では、パンチとダイの間で材料にせん断力を加え、分離させます。
以下の図は、板材をV字状に曲げる場合の基本的な流れを示したものです。下側のダイに板材を置き、上側のパンチを下降させて曲げます。

プレス加工によるV曲げの仕組み
プレス加工と板金加工の関係
板金加工は、板材に切断、穴あけ、曲げ、接合などを施して部品を製作する加工の総称です。その工程には、プレス機械を使う抜き加工や、プレスブレーキによる曲げ加工も含まれます。
このため、板金加工とプレス加工は、完全に別の加工分野ではありません。プレス加工は使用する機械や加工原理を表すことがあるのに対し、板金加工は板材から部品を作る一連の工程を指すことがあります。
実務では、製品専用の金型を製作して繰り返し生産する加工を「プレス加工」、レーザー切断機やタレットパンチプレス、プレスブレーキなどの汎用設備を組み合わせる加工を「板金加工」と呼び分けることがあります。
加工方法を比較するときは、名称だけで判断せず、専用金型の有無、必要な工程、生産数量、要求精度、設計変更の可能性を確認することが重要です。
プレス加工の代表的な種類
プレス加工にはさまざまな分類がありますが、板材の加工を理解するうえでは、せん断加工、曲げ加工、絞り加工の3つが基本になります。このほか、張り出し、バーリング、エンボス、コイニングなどの成形加工もあります。
せん断加工は材料を切断・分離する加工
せん断加工は、パンチとダイなどの工具を使って材料にせん断力を加え、切断または分離する加工です。板材から目的の外形を抜き出す打抜きや、板材に穴を設ける穴あけなどがあります。
打抜きでは、板材から分離した部分を製品として扱うのが一般的です。穴あけでは、穴が残る側の板材を製品として使用し、抜き落とされた部分は抜きかすになります。
せん断された端面には、一般にだれ、せん断面、破断面、バリが現れます。ただし、それぞれの割合や状態は、材質、板厚、パンチとダイのクリアランス、工具の摩耗状態などによって変化します。
設計時には外形寸法や穴寸法だけでなく、バリを許容できる面、相手部品と接触する面、追加のバリ取りが必要な箇所を整理します。高い端面品質が必要な場合は、通常の打抜きだけで対応できるか、二次加工や別のせん断方法が必要かを確認します。
曲げ加工は角度や断面形状を作る加工
曲げ加工は、板材を塑性変形させ、L字、V字、U字などの角度や断面形状を作る加工です。カバー、ブラケット、フレーム、取付金具などの製作に使われます。
曲げ部の外側には主に引張り、内側には主に圧縮の変形が生じます。曲げRが小さすぎる場合や材料の延性が不足している場合は、曲げ外側に割れが発生することがあります。必要な曲げRは、材質、板厚、調質、圧延方向、加工方法などによって異なります。
また、曲げ加工後に荷重を取り除くと、弾性変形した分だけ角度が戻るスプリングバックが生じます。そのため、加工中の角度と、工具から取り出した後の完成角度は必ずしも一致しません。
スプリングバックの程度は、材料の機械的性質、板厚、曲げR、曲げ方法、工具条件などによって変化します。量産用の金型では、狙いの完成角度が得られるように、オーバーベンドなどを含めて金型や加工条件を調整します。
絞り加工は底付きの立体形状を作る加工
絞り加工は、平らな板材であるブランクをダイの中へ流入させ、カップやケースなどの底付き形状に成形する加工です。単に板を折り曲げるのではなく、フランジ部分の材料が金型内部へ移動しながら立体形状になります。
材料の流入を適切に制御できないと、フランジ部のしわや、側壁・底付近の割れが生じます。成形性には、材料特性、板厚、形状、潤滑、金型形状、しわ押さえ力などが関係します。
絞り加工後の板厚は、部位によって増減する場合があります。特に厳しい絞りでは、局部的な板厚減少や割れに注意が必要です。深い形状や複雑な形状では、複数回に分けて絞る再絞りや、中間工程が必要になることがあります。
一つの部品で複数の加工を組み合わせる
実際のプレス部品は、一つの加工だけで完成するとは限りません。例えば、穴のある曲げブラケットでは、外形の打抜き、穴あけ、曲げ、切り離し、バリ取りなどを組み合わせます。
容器状の部品では、絞り加工後に縁をそろえるトリミングや、追加の穴あけ、フランジ成形などを行うことがあります。順送金型では、帯状の材料を一定のピッチで送りながら、複数の加工を段階的に進めます。
工程の順序は、工具が加工部へ到達できるか、加工後の形状を保持できるか、前工程の変形が後工程へどのように影響するかを考えて決めます。完成形状だけでなく、各工程での中間形状を想定することが、加工しやすい設計につながります。
プレス加工のメリットと注意点
同じ形状の繰り返し生産に適している
専用金型を使うプレス加工は、同じ形状の部品を繰り返し製作する用途に適しています。金型と加工条件を適切に管理することで、継続生産における生産性と品質の安定を図れます。
順送金型では、材料を一定の間隔で送りながら、複数の加工ステーションで穴あけ、外形抜き、曲げなどを順番に行います。複数工程を一つの金型へ集約できますが、部品形状や材料の送り方、必要数量に合わせた工程設計が必要です。
金型費と立上げ期間が必要になる
専用金型を用いる場合は、部品の加工単価だけでなく、金型の設計・製作、トライ、調整、保守にかかる費用と期間を考慮します。設計変更が生じた場合は、金型の修正や再製作が必要になることもあります。
プレス加工が有利になる数量を一律の個数で示すことはできません。部品形状、材質、金型構成、生産期間、材料歩留まり、検査、表面処理、後工程などを含めた総費用で比較する必要があります。
プレス部品の設計で確認するポイント
材質・板厚・調質を明確にする
同じ材料名称でも、板厚や調質、機械的性質が変われば、曲げ加工や絞り加工のしやすさ、スプリングバック、割れの生じやすさが変化します。図面や仕様書では、材質だけでなく、必要に応じて板厚、調質、表面状態などを明確にします。
材料を変更する場合は、強度や耐食性だけでなく、成形性とスプリングバックへの影響も確認します。試作品と量産品で異なる材料を使うと、同じ形状データでも完成形状が変わる可能性があります。
曲げRと圧延方向を確認する
曲げRが小さすぎると、曲げ外側に割れが生じる可能性があります。指定可能な最小曲げRは、材質、板厚、調質、曲げ方向、加工方法、工具条件によって異なります。
圧延材には方向性があり、曲げ線と圧延方向の関係によって曲げ部の割れやすさが変わることがあります。特に小さな曲げRや延性の低い材料を使用する場合は、材料取りの方向を加工先と確認します。
穴と曲げ部の距離を確保する
穴や切欠きが曲げ部に近すぎると、曲げ加工時の変形が穴へ及び、穴が伸びたり、外形が変形したりすることがあります。
必要な距離は、板厚、曲げR、穴径、曲げ方法などによって異なるため、固定された一つの値では判断できません。穴を曲げ部から離すほか、逃げ形状を設ける、曲げ後に穴加工を行うなどの方法を検討します。
短いフランジと工具干渉に注意する
フランジが短い場合は、曲げ加工時にダイ上で材料を安定して支持できないことがあります。また、近接した複数の曲げや立ち上がりの高い形状では、加工済みの部分がパンチやダイ、機械本体と干渉する可能性があります。
最小フランジ寸法や加工可能な曲げ順序は、使用する工具と設備によって変わります。形状を確定する前に、加工先の設備条件と照合することが重要です。
バリ方向と曲げ方向を確認する
せん断加工では、工具の進行方向に対応してバリが発生する面が決まります。バリ面を曲げの外側に配置すると、材料条件や曲げRによっては、バリを起点として曲げ部に割れが生じることがあります。
手で触れる部分、配線が接触する部分、相手部品と密着する部分では、バリの方向と除去の要否を確認します。機能上重要な場合は、「バリなきこと」のような曖昧な指示だけでなく、対象箇所や許容状態を加工先と共有します。
プレス部品の品質で確認するポイント
機能に基づいて公差を設定する
品質条件は、すべての寸法を一律に厳しくするのではなく、部品の機能に対応させて設定します。組付け位置を決める穴、他部品と接触する面、外観面などを区別し、必要な寸法公差、角度公差、幾何公差を検討します。
プレス部品は、自由状態での反りやねじれ、測定時の保持方法によって測定結果が変わることがあります。重要な寸法については、基準面、測定位置、保持条件を明確にすると、設計側と製造側の認識差を減らせます。
加工方法に応じた不具合を確認する
せん断加工では、バリ、だれ、端面状態を確認します。曲げ加工では、角度、スプリングバック、曲げ部の割れ、反り、工具痕などが確認項目になります。
絞り加工では、しわ、割れ、局部的な板厚減少、形状の偏りなどを確認します。外観要求がある部品では、金型や搬送による擦り傷、打痕の許容範囲も整理します。
外観要求は使用面ごとに分ける
すべての面へ同じ外観品質を要求すると、用途に対して過剰な仕上げになることがあります。外から見える面、相手部品との接触面、内部に隠れる面などに分けて要求を設定すると、品質と費用を比較しやすくなります。
試作段階で実部品を組み付け、機能や作業性に影響するバリ、傷、打痕を確認しておくと、量産図面へ必要な条件を反映しやすくなります。
専用金型によるプレス・板金・切削の違い
| 比較項目 | 専用金型によるプレス加工 | 汎用設備による板金加工 | 切削加工 |
|---|---|---|---|
| 数量の考え方 | 同一形状を継続して生産する場合に検討しやすい | 試作、小ロット、多品種の手配で検討しやすい | 数量に加え、除去量や加工時間が費用へ影響する |
| 主な形状 | 抜き、曲げ、絞り、成形などを金型内の工程として設計する | 平板や一定板厚の曲げ形状などに対応しやすい | ポケット、段差、精度穴、厚みが変化する形状などに対応しやすい |
| 初期費用 | 専用金型の設計、製作、トライ、調整を考慮する | 既存の汎用工具で加工できるかを確認する | プログラム、工具、治具などの準備を考慮する |
| 設計変更 | 金型の修正または再製作が必要になる場合がある | 設備と工具の加工範囲内なら、データや段取りの変更で対応できる場合がある | プログラム、工具、治具、加工時間への影響を確認する |
| 形状変更時の注意 | 変更箇所が他の金型工程へ影響する可能性がある | 曲げ順序や工具干渉を再確認する | 工具到達性や保持方法を再確認する |
例えば、仕様が確定していない曲げブラケットは、汎用設備による板金加工で試作し、形状や生産数量が固まった段階で専用金型によるプレス加工を検討できます。
一方、厚い材料に深いポケットや高精度な穴が必要な部品では、切削加工を含めて比較した方が適切な場合があります。複数の加工方法を組み合わせることも選択肢です。
この比較は工法選定の入口です。板金加工でも専用工具が必要になる形状があり、切削加工にも量産向けの工程があります。実際の形状、材質、数量、要求品質に基づいて見積もりを行い、総費用を比較する必要があります。
試作から量産プレスへ移行するときの注意点
加工方法を決める際は、初回の試作数量と、設計確定後の量産数量を分けて検討します。設計変更の可能性、必要納期、材料調達、表面処理、検査、金型保守なども見積条件へ含めます。
板金加工で作った試作品がそのまま使用できたとしても、量産プレス品と曲げR、バリ方向、端面状態、金型痕、寸法ばらつきが一致するとは限りません。
板金試作から量産プレスへ工法を変更する場合は、外形や穴位置だけでなく、組付け性、強度、表面処理後の状態、外観、測定方法についても再度検証します。必要に応じて量産予定の材料や金型に近い条件で試作し、品質条件を確認します。
板金部品の見積もり・調達にはメビー
平板や曲げブラケットなど汎用金型を使った板金加工による部品は、meviy(メビー)の板金加工サービスで見積もり・調達できます。3D CADデータをアップロードし、材質、板厚、表面処理、数量などの条件を設定すると、製造可否、価格、出荷日などを即時に確認可能です。製品ごとの専用金型が不要で1個から発注可能ですので、ぜひご活用ください!
部品加工事例
| 写真 |  |
| 概要 | ブラケット |
| サービス名 | 板金加工 |
| 材質 | SUS316(2B) |
| サイズ | 板厚3.0mm W45×D30×H42.2mm |
| 表面処理 | なし |
| 出荷日 | 3日目 |
| 参考価格 | 3,702円 |
まとめ
プレス加工には、材料を切断するせん断加工、角度や断面を作る曲げ加工、底付きの立体形状を作る絞り加工などがあります。実際の部品では、複数の加工を組み合わせて目的の形状を作ります。
設計時には、材質、板厚、調質、曲げR、穴と曲げ部の距離、圧延方向、バリ方向、工具干渉などを確認します。また、寸法公差や外観要求は、部品の機能に基づいて設定することが重要です。加工方法を選ぶときは、部品単価だけでなく、専用金型の製作費、設計変更への対応、材料歩留まり、検査、表面処理、後工程まで含めて比較しましょう。