曲げ加工とは、金属などの材料に力を加え、任意の角度や形状に曲げる加工方法です。特に金属板を扱う板金加工では、平らな板材をブラケットやカバー、筐体、フレームといった立体形状にするために欠かせません。曲げ部分の割れや、穴の変形、角度のばらつきを防ぐには、設計段階から加工方法を考慮することが重要です。
この記事では、主に機械部品に使われる金属板の曲げ加工を対象に、基本的な仕組み、代表的な種類、設計時の注意点を解説します。板金加工部品を3D CADデータだけで即時に見積もりできるmeviy(メビー)の制作事例なども紹介しますので、ぜひご覧ください。
目次
曲げ加工とは
曲げ加工とは、材料に力を加えて、意図した角度や曲率に変形させる加工です。
材料に小さな力を加えた場合、材料は一時的に変形しても、力を取り除くと元の形に戻ります。このような変形を「弾性変形」といいます。さらに大きな力を加えて一定の範囲を超えると、力を取り除いても変形が残ります。これが「塑性変形」です。
金属の曲げ加工では、弾性変形と塑性変形の両方が生じます。加工後に形状が残るのは塑性変形によるものですが、同時に残っている弾性変形が戻ろうとするため、加工後には後述する「スプリングバック」が発生します。
曲げ加工という言葉は、板材だけでなく、棒材、線材、パイプ、形鋼などを曲げる加工にも使われます。ただし、機械部品の設計や調達で単に「曲げ加工」という場合は、金属板をプレスブレーキなどで曲げる板金加工を指すことが多くあります。
曲げ加工で材料の内部に起こること
板材を曲げると、曲げ部の外側は引き伸ばされ、内側は押し縮められます。曲げ部の内部には、長さの変化が小さい境界部分があり、一般に「中立面」または「中立軸」と呼ばれます。
- 曲げの外側:引張応力が生じ、材料が伸びる
- 曲げの内側:圧縮応力が生じ、材料が縮む
- 板厚内部:伸びと縮みの境界となる中立面がある
曲げ部外側のひずみが材料の許容範囲を超えると、表面に割れやクラックが発生します。一方、内側では圧縮によるしわや局部的な変形が生じることがあります。
そのため、曲げ加工品を設計するときは、完成形状だけでなく、板厚、内曲げR、材料の伸びや強度、圧延方向、切断端面の状態まで含めて検討する必要があります。
曲げ加工に使われる主な材料
曲げ加工は工業的には板金やプレスなどの金属加工で非常に多く行われています。ここでは金属をはじめとする、曲げ加工に使われる材料や、それらの用途について紹介します。
金属
金属は曲げ加工に使われる材料の代表です。金属の持つ「塑性」という性質が曲げ加工に適しているためです。金属の曲げ加工では板状のものや棒状のものなど、さまざまな形の金属が加工されています。曲げに使われる金属材料は、鉄や鋼、ステンレス、アルミ、銅などさまざまです。
板 – 板金加工、プレス加工、波板、ロール加工、製缶など
棒 – 鉄筋、家具、建築部材、機械部品など
パイプ – 家具、建築部材、機械部品など
樹脂
樹脂の曲げは基本的に、熱可塑性樹脂とよばれる熱を加えるとやわらかくなる樹脂に対してのみ行われます。板やパイプの形で成型された樹脂に対し、その形を失わない程度に熱をかけて変形させて曲げます。樹脂の曲げに使われる材料には、アクリルやポリカーボネート、塩ビ、ABSなどがあります。
板 – 容器、カバー、機械部品など
パイプ – 容器、機械部品など
木材
金属に比べると量は少ないですが、木材の曲げ加工も多く行われています。木材の曲げ加工は、特に家具に多く使われており「曲げ木加工」ともよばれています。熱と水分を加えながら力をかけて曲げていきます。木材に対する曲げ加工では、単一素材の木材だけでなくベニヤ板のような成形合板に対しても行われます。
板 – 家具、建材、日用品など
棒 – 家具、建材など
金属板の曲げ加工
曲げ加工の中でも、金属に対する曲げ加工は特に多く行われています。中でも特に板状の金属を曲げる加工が多く、さまざまな種類の加工が行われています。
板金加工
板状の金属を汎用金型とプレスブレーキを使用して曲げる加工です。次章で詳しく解説しています。
プレス加工
板状の金属を、専用金型とプレス機を使用して加工します。身近なところでは鍋や金属製のザルなどが作られています。ホチキスの金属部分やハトメ、缶バッチなどもプレス加工です。他にも車のボディ外装や機械部品、構造物など、さまざまな製品が作られています。金型の形状によって作られるものの形状が決まり、初期費用はかかるものの、同じ形のものを大量に作りたい場合に適しています。
ロール加工
金属の板を互い違いになった3本のロールの間に通し、大きなRをつける加工です。大きな円筒の側面を作ったり、系の大きなパイプ、円筒形の柱を作ったりします。
製缶加工
製缶加工とはタンクやダクト、架台などの大きな構造物を作る加工です。
詳しくは、製缶加工の概要や手順についての解説ページをご覧ください。
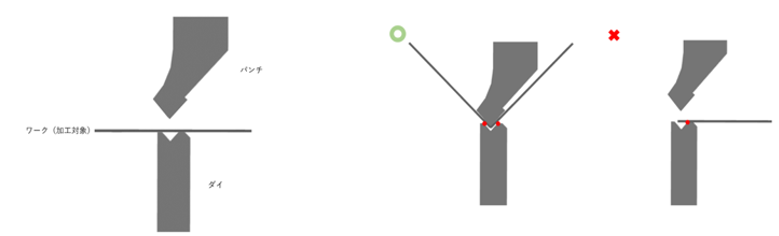
金属板の代表的な曲げ加工では、「パンチ」と呼ばれる上側の金型と、「ダイ」と呼ばれる下側の金型を使用します。板材をダイの上に置き、上からパンチを押し下げると、板材がダイの形状に沿って曲がります。この加工に使われる代表的な機械が「プレスブレーキ」です。
3Dモデル上で成立している形状でも、実際の加工では金型が入らない、板材をダイで支えられない、加工途中でワークと金型が接触するといった問題が起こることがあります。設計者は完成形状だけを見るのではなく、「どの方向から工具を入れるか」「どの順序で曲げるか」「曲げた後にワークを取り出せるか」まで考慮する必要があります。
曲げ加工の主な種類
曲げ加工は、完成する断面形状や、加工に使用する設備によって分類できます。ここでは、板金部品でよく使われる代表的な種類を紹介します。
V曲げ
V曲げは、V字形のダイに板材を置き、上からパンチを押し込む加工方法です。プレスブレーキによる板金曲げで広く使われています。
90度曲げだけでなく、パンチの押し込み量や金型条件を調整することで、さまざまな角度に加工できます。ブラケット、カバー、筐体、取付板、フレームなど、多くの板金部品に用いられます。
L曲げ
L曲げは、板材の一方を押さえ、もう一方を曲げてL字形に成形する方法です。「押さえ曲げ」と呼ばれることもあります。
板材を保持しながら曲げられるため、材料の移動を抑えやすい一方、製品形状に応じた押さえ機構や金型が必要になります。
U曲げ
U曲げは、板材をU字形またはコの字形に成形する方法です。専用金型で2か所を同時に曲げる方法と、プレスブレーキで複数回曲げて成形する方法があります。
2本の曲げ線の間隔が狭い場合は、金型が入らなかったり、最初に曲げた部分が次の加工で工具に干渉したりすることがあります。また、両側のフランジが高い形状では、完成品を金型から抜きにくくなる場合もあります。
Z曲げ
Z曲げは、互いに反対方向となる2本の曲げを設け、断面をZ字形にする加工です。「段曲げ」や「曲げ戻し」と呼ばれる場合もあります。
複数回に分けて曲げる方法と、専用金型で一度に成形する方法があります。段差が小さい形状は、汎用金型では加工できない場合があるため、最小段差や金型形状の確認が必要です。
R曲げ
R曲げは、曲げ部分を鋭角に折るのではなく、一定の半径を持つ円弧状に成形する方法です。
R形状のパンチを使用する方法、板材を少しずつ送りながら複数回曲げる方法、ロールを使う方法などがあります。
専用金型を使用すると滑らかな形状を得やすい一方、送り曲げでは曲げ位置を細かく分けるため、表面に曲げ線や多角形状が残ることがあります。外観面や摺動面に使用する場合は、仕上がりについて加工先と認識を合わせておく必要があります。
ロール曲げ
ロール曲げは、複数のロールの間に板材を通し、大きな円弧、円筒、円すいなどに成形する方法です。タンク、ダクト、円筒カバー、製缶部品などに使われます。
プレスブレーキによる曲げが局所的に角度を付ける加工であるのに対し、ロール曲げは板材に連続した曲率を与える点が特徴です。
ヘミング曲げ
ヘミング曲げは、板材の端部を折り返して重ねる加工です。端部に触れた際の安全性を高める、端部の剛性を上げる、外観を整えるなどの目的で使われます。
一般に複数の工程で加工されます。折り返した部分を密着させるか、内部に隙間を残すかによって、必要な金型や加工条件が異なります。
V曲げにおける3つの加工方法
V曲げは、パンチをどの位置まで押し込むかによって、主に自由曲げ、ボトミング、コイニングに分けられます。ワーク(加工対象)をダイに載せた状態でパンチを上から押し当てて行います。ワークがダイの両端に載らない場合は曲げ加工ができません。
自由曲げ(パーシャルベンディング)
加工方法
自由曲げは、パンチとVダイによる3点支持だけで板材を曲げ、ダイ底には到達させない工法です。曲げ角度は金型角度ではなくパンチのストローク量で決まるため、同じ工具でもストロークを調整するだけでさまざまな角度や内曲げRを得られます。
必要荷重が小さいことから低出力のプレスブレーキでも加工でき、金型交換が最小限で済むため段取り時間を短縮できる点がメリットです。
注意点
板材が金型に密着しない構造上、角度精度が低くスプリングバックも大きくなります。一般には製品間で±0.5°程度の角度公差が発生します。
特に古い機械や調整不良時には公差がさらに拡大するため、設計値より深めに曲げる過曲げ補正が欠かせません。補正量は材料強度に比例して増加し、鋼材はアルミニウムより大きなスプリングバックを示します。図面公差は材質・板厚による変動を考慮して設定し、試作段階で実測値を反映させるのが確実です。
ボトミング(ボトムベンディング)
加工方法
ボトミングは、パンチで板材をVダイの底まで押し込み、金型形状どおりに成形する工法です。板材がパンチ先端とダイ側面に全面接触するためスプリングバックが小さく、角度公差は±0.25°程度まで確保できます。
パンチとダイの角度は製品の目標角度に合わせて一致させており、この金型形状がそのまま曲げ角度と内曲げRを決定します。必要荷重は自由曲げより大きく、コイニングより小さく抑えられます。
注意点
ボトミングは金型角度に依存するため柔軟性に欠け、角度や板厚が変わるたびに工具セットや補正値を再設定する必要があります。内曲げRは一般に板厚の0.8~2倍まで確保できますが、内曲げRを小さく設定するほど荷重が自由曲げの数倍に増え、機械への負担が増します。
また、強く押し付ける加工特性上、パンチやダイによる工具痕(押しキズ)が表面に残りやすいため、外観部品では金型の状態確認や当て板の使用を検討することが望ましいです。
コイニング
加工方法
コイニングは、パンチとダイで板材を強力に圧縮し、金型形状をそのまま転写する曲げ方法です。硬貨の刻印工程(コイン=coin)が語源で、工具が板材に深く食い込むほどの高圧力を加えます。結果として製品角度と内曲げRは金型どおりになり、スプリングバックはほぼ発生しません。板厚の0.4倍程度までの極小Rも再現できるため、自由曲げやボトミングでは難しい複雑な曲げ形状に対応できます。
注意点
高精度と引き換えに、必要荷重は自由曲げやボトミングの数倍から30倍近くに達します。厚板や高強度材ではプレス能力が不足しやすく、実際には薄板や小型部品で高精度が求められる場合に限定して採用されることが一般的です。
また、工具への負荷が大きいため金型精度・耐摩耗性の確保が不可欠で、メンテナンスや工具コストが増大します。採用を検討する際は、機械のスペックや金型寿命を事前に確認することが重要です。
曲げ加工で起こりやすい不具合
スプリングバック
スプリングバックとは、曲げ加工後に荷重を取り除いたとき、材料の弾性によって曲げ角度が戻る現象です。
直角に仕上げるつもりでも、加工後に角度が開き、狙った寸法から外れることがあります。スプリングバックの量は、材質、強度、板厚、内曲げR、金型、曲げ方法などによって変わります。
加工現場では、戻り量を見込んで目標より深く曲げる、設備の角度補正機能を使用する、試し曲げの結果を加工条件へ反映するなどの方法で対応します。
スプリングバックは、材質名だけで一律に判断できません。同じ鋼材やアルミニウム合金でも、鋼種、合金、調質、板厚によって挙動が変わるため、固定値による設計は避けます。
曲げ割れ
曲げ部の外側には引張応力が生じます。内曲げRが小さすぎる場合や、材料の延性が不足している場合には、外側表面や端部から割れが発生することがあります。
割れを防ぐ基本的な方法は、材料に適した内曲げRを確保することです。加えて、圧延方向、切断端面、バリの方向、表面の傷なども確認します。
最小曲げRは、材質名だけで決められるものではありません。板厚、調質、硬さ、曲げ方向、端面の状態、加工方法によって変わるため、材料メーカーの技術資料や加工先の基準を確認してください。
穴や切り欠きの変形
穴や切り欠きが曲げ部に近いと、曲げによる材料の伸びに引っ張られ、形状が変形することがあります。
丸穴が楕円状になる、切り欠きが開く、穴の位置がずれる、タップの有効ねじ部を確保できないといった不具合につながります。
主な対策には、次のようなものがあります。
- 穴や切り欠きを曲げ線から離す
- 曲げ線付近に曲げ逃げを設ける
- 穴形状を長穴へ変更し、変形の影響を吸収する
- 曲げ加工後に穴を追加工する
- 部品の分割や締結構造への変更を検討する
必要な距離は、板厚だけでなく、穴径、曲げ角度、曲げR、金型条件などによって変わります。固定値をすべての設計へ適用せず、利用する加工サービスや加工先の加工限界を確認します。
反りや角度のばらつき
長い板材を曲げると、機械や金型のたわみ、材料の板厚差、強度のばらつきなどにより、中央部と端部で曲げ角度が異なる場合があります。
複数の曲げを持つ部品では、一つの曲げの誤差が次の曲げ位置に影響し、最終寸法に累積することもあります。組立基準となる面や重要寸法を明確にし、機能上必要な箇所へ公差を設定することが重要です。
金型との干渉
曲げ加工では、完成形状だけでなく、加工途中のワークの姿勢も考える必要があります。
特に、深い箱形状、内向きのフランジ、近接する複数曲げ、立ち上がりの高い形状では、すでに曲げた部分がパンチやダイ、機械本体などに接触することがあります。
干渉を回避できない場合は、曲げ順序の変更、金型の変更、部品形状の修正、分割構造、溶接構造、ねじ締結構造などを検討します。
設計者が押さえたい曲げ加工のポイント
内曲げRを必要以上に小さくしない
内曲げRとは、曲げ部内側の半径です。「内R」や「曲げR」と表記されることもあります。
内曲げRを小さくすると部品をコンパクトにできますが、曲げ部外側のひずみが大きくなり、割れや板厚減少のリスクが高まります。また、特殊なパンチや大きな加圧力が必要になる場合もあります。
機能上の理由がない場合は、加工先が標準的に使用している金型で成形しやすい内曲げRを採用すると、品質、コスト、納期の面で有利です。
圧延方向と曲げ線の関係を確認する
板材には、材料をロールで薄く延ばした圧延方向があります。圧延によって材料には方向による性質の違いが生じるため、曲げ線の向きによって割れやすさが変わる場合があります。
一般に、圧延方向と曲げ線が平行になる配置は、両者が直角に近い配置よりも曲げ割れが起こりやすくなる傾向があります。特に、硬質材、高強度材、ばね材、小さな内曲げRを採用する部品では注意が必要です。
ただし、圧延方向を指定すると材料の取り都合が制限され、歩留まりやコストに影響する可能性があります。機能上必要な場合に指定し、材料メーカーや加工先の技術資料に基づいて判断します。
フランジを短くしすぎない
フランジとは、曲げ線から板材端部までの立ち上がり部分です。
プレスブレーキによるV曲げでは、板材をダイの両肩で支える必要があります。フランジが短すぎると、材料を安定して支えられず、狙った位置で曲げられないことがあります。
加工可能な最小フランジ長さは、板厚だけでなく、使用するダイのV幅、内曲げR、曲げ角度などによって変わります。設計初期に加工先の最小フランジ条件を確認すると、後工程での形状変更を減らせます。
穴や切り欠きを曲げ線から離す
穴や切り欠きは、できるだけ曲げ変形の影響を受ける範囲から離します。
十分な距離を確保できない場合は、曲げ逃げを追加する、切り欠き形状を変更する、曲げ後の追加工に切り替えるなどの方法を検討します。
曲げ線付近の形状設計については、以下の記事も参考になります。
切り欠きがある曲げ加工のポイント。想定の部品ができない図面の原因と対策
曲げ逃げを適切に設ける
曲げ逃げとは、曲げ線の端部などに設ける切り欠きや開口部です。曲げ時に周辺の材料が引っ張られることを抑え、端部の裂け、膨らみ、変形などを防ぐ目的があります。
曲げ逃げが小さすぎると十分な効果が得られず、大きすぎると部品の剛性や外観に影響します。寸法は板厚、曲げR、周辺形状、加工方法を踏まえて決めます。
曲げ順序と工具の進入方向を考える
複数の曲げがある部品では、どこから曲げるかによって加工可否が変わります。
設計時には、次の点を確認します。
- パンチが曲げ線へ進入できるか
- ダイの上にワークを安定して置けるか
- 曲げ済みのフランジが金型へ干渉しないか
- 次の曲げへ移るためにワークを持ち替えられるか
- 最終加工後にワークを金型から取り出せるか
複雑な箱形状を無理に一体化するよりも、複数部品に分けて溶接やねじ締結で組み立てた方が、加工しやすく、寸法も管理しやすい場合があります。
寸法基準と公差を明確にする
曲げ加工では、材料特性や板厚のばらつきが曲げ角度と製品寸法に影響します。特に複数の曲げをまたぐ寸法では、各曲げのばらつきが累積する場合があります。
図面では、機能上重要な取付面や穴位置を基準にし、どの寸法を優先するのかを明確にします。すべての寸法に厳しい公差を設定するのではなく、組立性、位置決め、外観などの目的に応じて公差を設定することが重要です。
必要に応じて、長穴、調整代、シム、位置決め用の基準穴などを設けることも有効です。
曲げ展開を考慮する
曲げ加工では、完成品の各辺の長さを単純に足した値と、加工前の展開長さは一致しません。曲げ部の内側は縮み、外側は伸びるためです。
展開寸法を求める際には、中立面の位置、曲げR、板厚、曲げ角度などを考慮します。CADの板金機能では、Kファクター、曲げ控除、曲げ展開長などを設定して展開形状を作成します。
ただし、実際の展開条件は加工先の金型や加工実績によって異なる場合があります。加工先が展開を行う運用では、設計者が独自に作成した展開図を製作基準とせず、完成形状の3Dモデルと重要寸法を共有する方が認識違いを防ぎやすくなります。
曲げ加工部品の見積もりはメビーへ
meviy(メビー)では、3D CADデータをアップロードすると、板金加工部品の価格と出荷日を画面上で確認し、そのままオンラインで発注できます。
見積もり画面では、アップロードした3Dデータを確認しながら、材質、板厚、表面処理などを設定できます。加工できない箇所や確認が必要な箇所が表示された場合は、形状を見直す際の参考にできますので、ぜひお試しください!
詳しくは、取り扱い素材やサービスの詳細についてをご覧ください。
部品加工事例
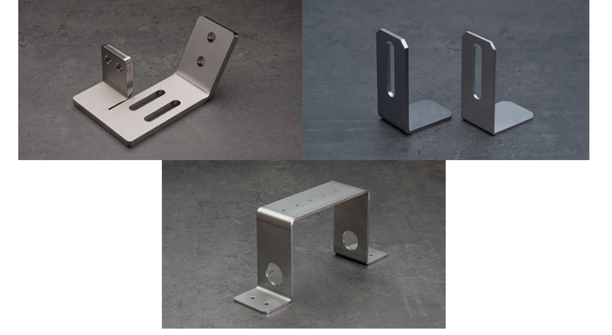
| 写真 |  |
 |
| 概要 | 厚板曲げ加工(最大板厚16mmに対応) | R曲げ形状 |
| サービス名 | 板金加工 | 板金加工 |
| 材質 | SS400 | A5052 |
| サイズ | 板厚9.0mm W160×D100×H74mm |
板厚1.6mm W250×D17.6×H142mm |
| 表面処理 | 無電解ニッケル | アルマイト(白) |
| 出荷日 | 5日目 | 8日目 |
| 参考価格 | 6,542円 | 9,107円 |
まとめ
曲げ加工は、材料の塑性変形を利用して、板材やパイプなどを任意の形状に成形する加工方法です。機械部品では、プレスブレーキによるV曲げを中心に、L曲げ、U曲げ、Z曲げ、R曲げなどが使われます。
設計時には、内曲げR、圧延方向、フランジ長さ、穴と曲げの距離、曲げ逃げ、曲げ順序、金型干渉を確認することが重要です。これらを考慮しないと、割れ、穴の変形、角度不良、寸法のばらつきなどにつながる可能性があります。
曲げ加工品を設計するときは、完成形状だけでなく、加工途中の状態と工具の動きまで意識しましょう。メビーでは3D CADデータをアップロードするだけで画面上で製造可否・価格・出荷日等を確認しながら部品手配を進められますので、ぜひご活用ください!