シャフトやピンなどの丸物部品を設計する際、丸棒素材の「材質」「仕上げ(黒皮・みがき等)」「寸法」を適切に選定することは、加工コストと精度に直結します。知識が不足していると、過剰な取り代によるコスト増や、はめあい不良などのトラブルを招きかねません。
本記事では機械設計者に向けて、最適な丸棒の選び方から、加工費を抑える形状の工夫、適切な図面指示、さらには3Dデータを用いた効率的な部品手配の手法まで解説します。
目次
丸棒を選ぶ前に押さえたい3つの軸
設計において丸物部品を最適に手配するためには、素材となる丸棒の仕様を正確に把握する必要があります。具体的には、以下の「3つの軸」で素材特性を整理することが実務上の第一歩となります。
- 材質
強度や耐食性、焼入れの可否、切削性を決定。要求スペックを満たしつつ、加工性の良い材質を選ぶことがコストダウンにつながる - 仕上げ(製造方法)
「黒皮」や「みがき(冷間引抜き・研削)」など、表面状態と寸法精度を指す。同じ材質でも仕上げが異なれば外径公差や単価が変わり、後工程の切削量も変動する - 寸法
外径や長さ、外径公差。完成品の最大径に対し、適切な「取り代(削り落とす量)」を持つ素材径を選定できるかが、材料費と加工時間を左右する
例えば「S45C・φ20」という指定だけでは、全面切削を前提とする安価な「黒皮」か、外周をそのまま使える「みがき」かは決まりません。設計者が図面や3Dデータで「完成品」を発注する場合、素材の手配自体は加工業者が担います。
しかし、設計段階で市場に流通する素材の寸法や仕上げの種類を意識して形状を決定できれば、無駄な削りを省き、加工コストを根本から抑えることが可能になります。
材質で選ぶ:代表的な丸棒材料と使いどころ
要求仕様(強度・耐食性・熱処理)に応じ、最適な素材を選定します。
鉄鋼系:SS400・S45C・SCM・SUJ2
- SS400:安価な一般構造用鋼。炭素量規定がなく焼入れ硬度が得られないため、低荷重ピンに適する
- S45C:炭素鋼の代表格。切削性と強度を両立し、熱処理で硬度を調整できるため軸設計の基本材。詳しくは「S45Cとは?特性・化学成分・熱処理・硬さ・加工時の注意点を解説」で解説
- SCM435・SCM440:クロムモリブデン鋼で焼入れ性に優れ、高負荷やねじりを受ける軸に適する
- SUJ2:軸受鋼。熱処理により高硬度・高耐摩耗性が得られ、直動軸に最適
炭素鋼全体の分類は「炭素鋼とは?特徴や種類・用途を解説」も参考
ステンレス:SUS303・SUS304・SUS316・SUS440C
- SUS303:快削材で丸物加工向き。耐食性はSUS304より劣る
- SUS304:汎用耐食材だが、加工硬化しやすく工具摩耗が早くなる
- SUS316・SUS316L:モリブデン添加で耐食性を強化。316Lは極低炭素で溶接部耐食性に優れる
- SUS440C:マルテンサイト系で焼入れにより高硬度が得られるが、耐食性は劣る
ステンレスの系統ごとの違いは「SUS・ステンレスとは?種類・特徴・用途・注意点まで徹底解説」で詳しく扱っています。
アルミニウム:A2017・A5052・A5056・A6061・A7075
アルミ丸棒は軽量化したい部品や、熱を逃がしたい部品に使われます。
- A5056/5052:耐食性・切削性に優れアルマイトに適する
- A2017:高強度だが耐食性が低く、表面処理が前提
- A6061:強度と耐食性のバランス型
- A7075:最高強度の超々ジュラルミン材
アルマイトの種類と寸法変化は「アルマイト(陽極酸化処理)とは?」を参照してください。
銅合金:C3604(快削黄銅)
- C3604:被削性に優れ継手やノズルに適する
※RoHS対応時はカドミ低減材(C3604-LCd)を選定し、鉛の期限付き適用除外(4wt%まで)の有効期限を確認すること
樹脂丸棒:POM・MCナイロン・PEEKなど
相手材(金属)を傷つけない特性や絶縁性、自己潤滑性を活かし、ガイドローラーやブッシュなどに使われます。
- POM:寸法安定性と摺動性に優れる
- MCナイロン:耐摩耗性に優れるが吸水による寸法変化に留意
- PEEK:高価だが耐熱・耐薬品性に優れる
樹脂材の詳細は「切削加工に最適な樹脂材5種の特性と用途まとめ」や「PEEKとは?」で紹介しています。
材質選定の早見表
| 材質 | 切削性 | 耐食性 | 焼入れ | 主な用途例 |
| SS400 | 良 | 低(要表面処理) | 不向き | 低荷重のピン、スペーサー |
| S45C | 良 | 低(要表面処理) | 可 | シャフト、ピン、カラー |
| SCM435/440 | やや劣る | 低(要表面処理) | 可 | 高負荷の軸 |
| SUJ2 | やや劣る | 低 | 可(高硬度) | 直動シャフト、転動部品 |
| SUS303 | 良 | 中 | 不可 | 耐食性が必要な軸、継手 |
| SUS304 | やや劣る | 高 | 不可 | 食品・屋外向けの軸 |
| SUS440C | やや劣る | 中 | 可(高硬度) | 耐摩耗かつ錆びにくい軸 |
| A5056 | 良 | 高 | 不可 | 軽量の軸、ローラー |
| C3604 | 非常に良 | 中 | 不可 | 継手、ノズル、小物部品 |
| POM | 良 | 高 | 不可 | ガイドローラー、ブッシュ |
※評価は一般的な傾向を相対的に示したものです。熱処理状態やグレードによって変わります。
メビーの加工事例:SUJ2の駆動軸(ズブ焼入れ)
| 写真 |  |
| サービス名 | 切削加工(丸物) |
| 材質 | SUJ2 |
| サイズ | Ø22×L220mm |
| 表面処理 | なし |
| 熱処理 | ズブ焼入れ |
| 出荷日 | 12日目~ |
| 参考価格 | 14,693円 |
仕上げと規格:黒皮・みがき・研磨で何が変わるか
丸棒は製造方法(仕上げ)により表面性状や寸法精度が大きく異なります。素材価格や取り代、切削工数に直結するため、設計段階での見極めが不可欠です。
黒皮材:熱間圧延のままの丸棒
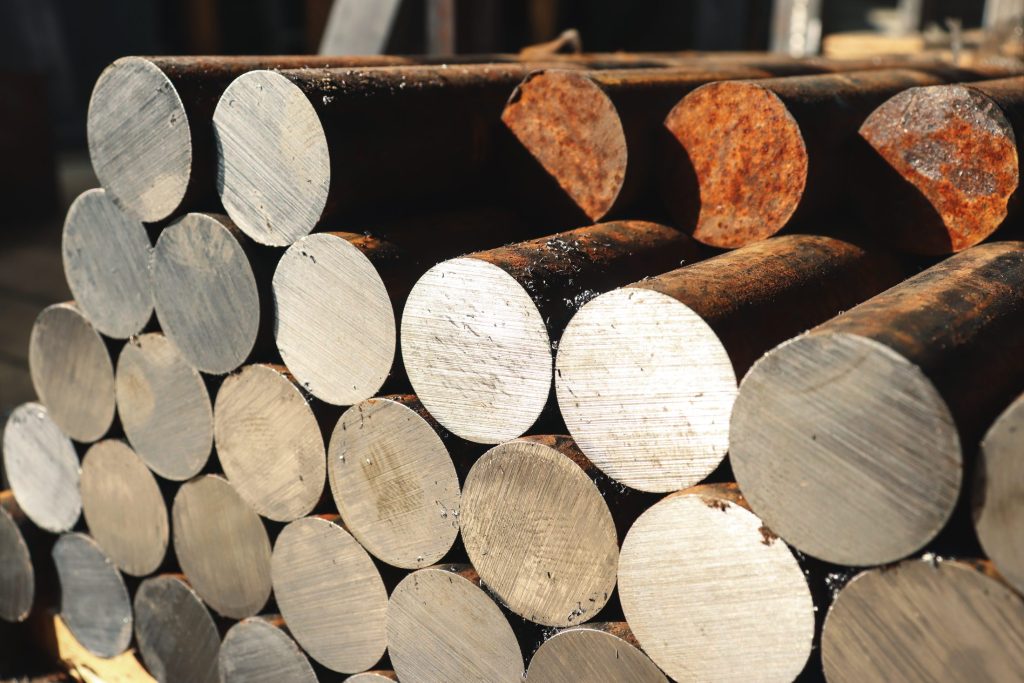
高温圧延のまま出荷される素材で、表面が黒い酸化被膜(ミルスケール)で覆われています。外径許容差が大きく表面も粗いため、外周切削が前提です。安価で太径や長尺材を容易に調達できます。
なお、表層には熱影響で炭素が抜けた「脱炭層」が生じる場合があります。焼入れで硬度を確保したい軸では、脱炭層を削り落とせる取り代を見込んだ設計が必要です。
みがき棒鋼:冷間引抜き・研削で寸法を整えた丸棒
冷間引抜きや研削で外径を整えた棒鋼で、JIS G 3123に規定されています。外径公差はh9等で管理され、嵌合不要な外周部なら削らずにそのまま利用可能です。
公差等級は加工法で区分され、研削品はIT6〜IT9、引抜き品はIT8〜IT10、切削品はIT11〜IT13が目安です。記号は「S45C-D9」(S45C材・冷間引抜き・IT9)のように表します。

みがき棒鋼の記号の読み方(S45C-D9)
冷間引抜き材は表層に残留応力を抱えています。キー溝や平取りなど片側を大きく削ると応力バランスが崩れて軸が反るため、真直度が重要な長軸では研削材の選定や歪み取りを検討します。
研磨棒・ピーリング材
- 研磨棒:センタレス研削で仕上げた丸棒。h7など嵌合公差を満たすものが市販され、直動軸などに外周をそのまま活用できる
- ピーリング材:黒皮を旋削で剥いだ材料で、ステンレス太径材等に多用される。脱炭層や傷がなく、黒皮材とみがき材の中間に位置する
丸棒に関わる主なJIS規格
| 区分 | 規格番号 | 内容 |
| 炭素鋼の材料 | JIS G 4051 | 機械構造用炭素鋼鋼材(S45Cなど) |
| 合金鋼の材料 | JIS G 4053 | 機械構造用合金鋼鋼材(SCMなど) |
| 一般構造用鋼 | JIS G 3101 | 一般構造用圧延鋼材(SS400など) |
| 熱間圧延棒鋼の寸法 | JIS G 3191 | 熱間圧延棒鋼の形状・寸法・質量・許容差 |
| みがき棒鋼 | JIS G 3123 | 冷間引抜き・研削などで仕上げた棒鋼 |
| ステンレス棒 | JIS G 4303/JIS G 4318 | ステンレス鋼棒/冷間仕上ステンレス鋼棒 |
| アルミ棒 | JIS H 4040 | アルミニウム及びアルミニウム合金の棒及び線 |
| 銅合金棒 | JIS H 3250 | 銅及び銅合金の棒 |
実務上のポイントは、「材料規格」と「仕上げ規格」が別体系である点です。「S45C」とだけ書くと黒皮材が届く可能性があるため、外周をそのまま使うなら「S45C-D9」等の指定を明記しましょう。
寸法の考え方:外径公差・素材径・重量
丸棒の寸法選定では、素材公差の活用、最大外径に基づく素材径の決定、重量算出が重要です。
外径公差でどこまで削らずに使えるかが決まる
みがき棒鋼の外径公差は「h公差(上偏差0、下偏差マイナス)」で管理されます(例:φ20の場合、h9は0〜−0.052mm、h7は0〜−0.021mm)。
一般的な玉軸受(ベアリング)の内輪にはめる軸部には、k5やk6など厳しいプラス公差が要求されることが多く、h9材をそのまま使うことは困難です。一方、隙間ばめや逃がし部であれば、h9やh7のみがき材を外周切削なしで利用できます。削る範囲を減らすほど、加工時間と材料費の両方を抑制できます。
はめあいの考え方や一般公差の基本は「一般公差とは?寸法公差・幾何公差・はめあい公差の違い」で解説しています。
素材径は「最大径+取り代」で決まる
丸棒からの切削品は「最大外径+取り代」を基準に市販素材径を選定します。フランジ付き軸を一体で削り出すと、大径の丸棒から軸部の大半を削り落とすため、材料費・切削時間ともに増大します。
フランジを別部品として圧入やねじ、止め輪で固定する「分割構造」にすれば、各部に近い径の素材を選択でき取り代を削減可能です。ただし、分割構造は部品点数や組立工数、同軸度の精度管理が増えるため、トータルコストと精度要件を天秤にかけて判断します。

一体削り出し(A)と分割構造(B)での取り代の違い
丸棒の重量の計算方法
丸棒の重量は、体積に密度をかけて求めます。
重量(kg)= π/4 × 外径D²(mm)× 長さL(mm)× 密度(g/cm³)÷ 1,000,000
φ20×L300mmの場合、体積は約94.2cm³です。鋼(密度約7.85g/cm³)なら約0.74kg、アルミA5056(約2.64g/cm³)なら約0.25kgになります。
| 材質 | 密度の目安(g/cm³) |
| 炭素鋼(S45Cなど) | 約7.85 |
| ステンレス(SUS304) | 約8.0 |
| アルミ(A5056) | 約2.64 |
| アルミ(A2017) | 約2.79 |
| 黄銅(C3604) | 約8.5 |
| POM | 約1.4 |
※代表値です。正確な値は素材メーカーの資料で確認してください。
加工性とコストを左右する設計ポイント
丸物部品のコストは、材料費に加えて「切削量」と「段取り回数」で変動します。設計段階での少しの工夫により、加工費を削減可能です。
削る量と段の数を減らす
最大径と最小径の差(段差)が大きいほど、削り捨てる無駄な体積が増えます。また、段の数が増えるほど刃物の移動や測定箇所が増加し、工数を圧迫します。機能上不要な段差や、細かすぎる寸法の刻みは見直しましょう。
旋盤の仕組みや加工の流れは「NC旋盤とは?仕組み・種類・加工時のポイントを解説」で紹介しています。
細長い軸は「長さ÷径」に注意する
外径に対して長すぎる軸は切削抵抗でたわみやすく、寸法ばらつきや加工不良(びびり)の原因になります。心押し台や振れ止めといった追加の段取りが必要になり、コストが上昇します。細い部分を必要最小限の長さに抑える、可能なら径を一段太くする等の設計変更が有効です。
キー溝・Dカット・平取りは「丸棒の外」の工程になる
キー溝やDカット、横穴は、旋盤加工の後にマシニングセンタ等で行う別工程となり、段取り替えが生じます。また、冷間引抜き材の片側を大きく削ると、残留応力の解放によって軸が大きく反るため、長尺軸では特に注意が必要です。
厳しい公差・表面粗さは機能部のみに絞る
軸受のはめあい部やシールの摺動面など、機能に直結する箇所にのみ厳しい公差・表面粗さを指示します。全周・全長に一律で厳しい値を入れると、無用な研削工程が加わり価格が跳ね上がります。また、熱処理による寸法変化(ひずみ)やメッキの膜厚による太りも考慮した公差設計を行いましょう。
表面処理の選び方は「メッキの種類・選び方・設計時の注意点」や「亜鉛メッキの種類と選び方」も参考にしてください。
メビーの加工事例:S45Cのフランジ付片持ピン(無電解ニッケル)
| 写真 |  |
| サービス名 | 切削加工(丸物) |
| 材質 | S45C |
| サイズ | Ø50×L65mm |
| 表面処理 | 無電解ニッケル |
| 出荷日 | 8日目~ |
| 参考価格 | 7,862円 |
丸棒加工品の図面指示:これだけは書いておきたい項目
丸棒部品の図面では、寸法値だけでなく「素材の仕上げ」と「機能的な基準位置」を明確に伝達することが重要です。

段付き軸の図面指示の例
材料記号と素材の指定
材料記号は表題欄等に記入します。外周を無切削で使う場合は「S45C-D9」のようにみがき材の仕上げ・公差等級も含めて指定します。熱処理時は「焼入焼戻し HRC40〜45」と硬度範囲と適用部位を明記します。
直径の公差とはめあい
直径寸法には必ず「φ」を付けます。嵌合部には「φ15 h7」と公差クラスを指示します。製作側の誤認を防ぐため、「φ15 h7(0/−0.018)」と実数値を併記すると確実です。
同軸度・振れ・真直度などの幾何公差
段付き軸で各段の同心性が重要な場合は幾何公差を用います。上図ではφ20部の「軸線」をデータムAとし、φ15部の軸線がデータムAに対しφ0.02に収まるよう同軸度を指示しています。寸法線の延長上に指示線を当てると、表面ではなく「軸線」への指示になります。
回転軸では測定しやすい「円周振れ」を用いることも実務的です。細長い軸では「真直度」も検討します。
面取り・端面・センター穴
外周角部には組立干渉や怪我を防ぐ面取りを指示し、共通箇所は「指示なき角部C0.3」と注記にまとめます。詳しくは「面取りの選び方と図面指示の基本」を参照してください。
また、長軸を両センター支持で旋削すると端面にセンター穴が残ります。機能上不要・不可の場合は「センター穴残し不可」等を図面に明記します。
表面粗さ
軸受やシールの接触面には、適正な粗さ(Ra1.6等)を個別に指示します。非機能面は注記で一括指定(指示なき表面粗さ Ra6.3等)すると図面がすっきりします。
3Dデータで発注する場合
3Dデータで発注する場合も、「どこが機能面で、どこを基準とするか」の思考プロセスは2D図面と同じです。モデル形状だけでは伝わらない加工要件を、漏れなく属性情報として付与することが求められます。
丸物部品の見積もり・手配はメビーへ
丸棒形状の加工部品を図面のやり取りや相見積もりに時間をかけずに手配したい場合は、meviy(メビー)の切削加工(丸物)が選択肢になります。3D CADデータをアップロードすると、その場で価格と出荷日が表示され、そのまま発注できます。
選べる材質と処理
鉄鋼系はSS400、S45C、SCM435、SCM440、SKS3、SKD11、SKD61、SUJ2に対応し、S45CやSUJ2などは全体焼入れ・部分焼入れも指定できます。ステンレスはSUS303、SUS304、SUS316、SUS316L、SUS440C、アルミはA2017、A5052、A5056、A6061、A7075をそろえています。ほかにC3604-LCd(真鍮)や、POM、MCナイロン、PEEKなどの樹脂も選べます。
表面処理は、四三酸化鉄皮膜(黒染め)、無電解ニッケル、硬質クロム、アルマイト、ステンレスの不動態化処理などに対応しています。熱処理と表面処理の可否や出荷日は、見積もり画面でその場で確認できます。詳しくは「出荷日(材質・表面処理・熱処理・対応サイズ)」をご覧ください。
精度とサイズの目安
金属では、寸法公差を±0.02mmから、軸・穴のはめあい公差をIT6級から指定できます。幾何公差は0.01mmから、表面粗さはRa0.4まで対応しています。公差を指定しない長さ寸法には、JIS B 0405の中級(m)が適用されます。そのため、厳しく管理したい寸法だけをブラウザ上で指定すれば足ります。
外径と全長の組み合わせによって、自動見積もりの範囲と出荷日が変わります。たとえば外径10mm以下の細い部品は全長200mmまでが対象です。全長300mmを超える長尺品は、S45C、SS400、SUS303、SUS304、SUS316で全長5,000mmまで自動見積もりできます。2026年には、細長い段付き形状の自動見積もり範囲も広がりました。形状ごとの条件は「見積もり可能形状」で確認できます。
旋削のほか、キー溝や横穴、平取りなど、マシニングやワイヤーカットによる追加工も同じ見積もりの中で扱えます。旋盤とフライスで別々に加工先を探す必要はありません。
納期とコストの調整
標準では6日目出荷から、材質や形状によっては最短1日目出荷にも対応します。一方、急ぎでなければ、20日目以降の出荷を選ぶと価格が30%安くなります。試作は短納期、まとめて手配する予備品は長納期といった使い分けもできます。
見積もり結果を見ながら、素材径を下げられないか、厳しい公差を外せないかを試すと、形状変更による価格の差をその場で確かめられます。先に紹介したコストを抑える設計の工夫が、どれだけ効くかを数字で確認できるわけです。
メビーの加工事例:SUS304の長尺駆動軸(両側段付き・Dカット・キー溝付き)
| 写真 |  |
| サービス名 | 切削加工(丸物) |
| 材質 | SUS304 |
| サイズ | Ø25×L844mm |
| 表面処理 | なし |
| 出荷日 | 10日目~ |
| 参考価格 | 24,004円 |
メビーの加工事例:C3604-LCdのホース用継手
| 写真 | 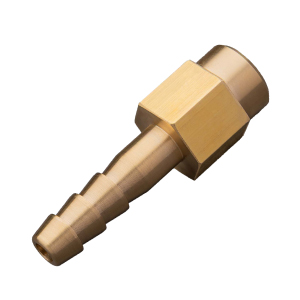 |
| サービス名 | 切削加工(丸物) |
| 材質 | C3604-LCd(真鍮・黄銅) |
| サイズ | Ø25.4×L70mm |
| 表面処理 | なし |
| 出荷日 | 6日目~ |
| 参考価格 | 6,572円 |
メビーの加工事例:ポリアセタールのガイドローラー
| 写真 | 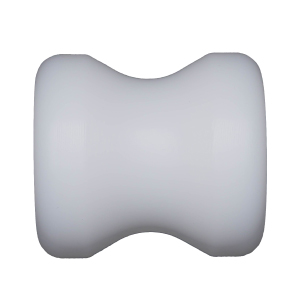 |
| サービス名 | 切削加工(丸物)/樹脂加工 |
| 材質 | ポリアセタール(スタンダード・白) |
| サイズ | Ø40×L44mm |
| 出荷日 | 6日目~ |
| 参考価格 | 3,738円 |
ほかの事例は「切削加工(丸物)部品加工事例」で、材質別に見ることができます。手元に3Dデータがない場合は、サンプルデータで見積もりの流れを試せます。
よくある質問
黒皮材とみがき材は、どちらを選べばよいですか?
外周をすべて削るなら、安価な黒皮材で十分な場合が多いでしょう。外周の一部を削らずに使いたい場合や、取り代を小さくしたい場合はみがき材が向いています。加工品として発注する場合は、加工側が素材を選ぶのが一般的です。
シャフトにはS45CとSUS303のどちらが向いていますか?
錆びが問題にならず、焼入れで硬さを得たいならS45Cが候補です。水まわりや食品機械など錆びを避けたい環境ではSUS303やSUS304を検討します。高い耐摩耗性と耐食性の両方が必要なら、SUS440Cの焼入れも選択肢になります。
丸棒の外径公差だけで、軸受にはめられますか?
一般的なみがき材のh9公差は、軸受のはめあいとしては粗すぎることがほとんどです。軸受がはまる部分は、旋削や研削で必要な公差に仕上げる前提で設計しましょう。
丸棒の重さを手早く知る方法は?
「π/4×外径²×長さ×密度」で計算できます。鋼なら、1mあたり「外径(mm)の2乗×約0.00617」kgが目安です(φ20で約2.47kg/m)。
まとめ:丸棒は「材質・仕上げ・寸法」をセットで選ぶ
丸棒は、材質だけでなく、黒皮・みがき・研磨といった仕上げと外径公差によって、性質も価格も変わる素材です。設計段階では、どの面を削らずに使い、どの面を機能面として仕上げるかを決めておくと、素材選びと図面指示が明確になります。
コストを抑えるには、最大径と取り代を意識した形状にすること、厳しい公差を必要な場所に絞ること、熱処理や表面処理を工程として見込むことが効果的です。
丸棒から削り出す部品は、メビーなら3Dデータからすぐに価格と出荷日を確認できます。設計の検討段階から見積もりを活用してみてください。