機械設計において、SS400やS45Cなどの鋼材選びは日常的な業務ですが、焼入れの可否や溶接性といった特性はそれぞれ大きく異なります。また、図面に材質名だけでなく、素材の状態(黒皮・ミガキ)や熱処理、表面処理による寸法変化まで明記しないと、想定外のトラブルを招きかねません。
本記事では、代表的な鋼材の実務的な使い分けから、品質と見積もりを安定させる図面指示のコツまで、設計に役立つポイントを解説します。
目次
鋼材とは?「鉄」「鋼」「鋼材」の違い
鋼材とは、鉄に炭素を加えた「鋼(はがね)」を、板や棒などに加工しそのまま使える状態にした材料です。日常的には「鉄」と混同されがちですが、材料分野では含まれる炭素量によって明確に区別されます。
| 区分 | 炭素量の目安 | 主な特徴 |
| 純鉄 | 約0.02%未満 | 軟らかく、磁気特性を生かした用途などに限られる |
| 鋼(はがね) | 約0.02〜2.14% | 強さと粘り強さのバランスがよく、圧延・鍛造・切削など加工の自由度が高い。熱処理で性質を調整できる |
| 鋳鉄 | 約2.14%超 | 溶かして型に流し込む「鋳造」に向く。硬いがもろく、圧延などの塑性加工には向かない |
※上記の炭素量による区分は、一般的な鉄-炭素状態図に基づく目安です。
実際に流通する鋼の多くは、炭素量が1%前後以下です。炭素量が増えるほど硬く強くなる一方で、伸びや粘り強さ(靭性:じんせい)は下がり、溶接もしにくくなります。この「炭素量と性質のトレードオフ」が、鋼材を選ぶときの出発点になります。
鋼材の分類は「成分」「形状」「製法」の3つで考える
膨大な種類の鋼材も、「成分(性能)」「形状(素材形状)」「製法・仕上げ(表面と精度)」の3つの軸で捉えると整理しやすくなります。
成分による分類:炭素鋼と合金鋼
- 炭素鋼:鉄と炭素が主成分の鋼。安価で流通量が多く、設計の第一候補となる(例:SS400、S45C、SPCC)。
- 合金鋼:クロム(Cr)やモリブデン(Mo)などを加え、焼入れ性や耐食性を高めた鋼(例:SCM440、SKD11、ステンレス)。
※鉄鋼業界では、SS材などを「普通鋼」、成分・品質管理を厳しくした機械構造用鋼や工具鋼などを「特殊鋼」と大まかに区分することもあります。
形状による分類:板・棒・形鋼・管
完成形状に近い素材を選ぶことで削り代が減り、材料費と加工工数を同時に削減できます。
| 形状 | 主な種類 | 機械部品での使われ方の例 |
| 鋼板・鋼帯 | 厚板、薄板(熱延鋼板・冷延鋼板・めっき鋼板)、コイル状の鋼帯 | 板金カバー、ブラケット、ベースプレート、筐体 |
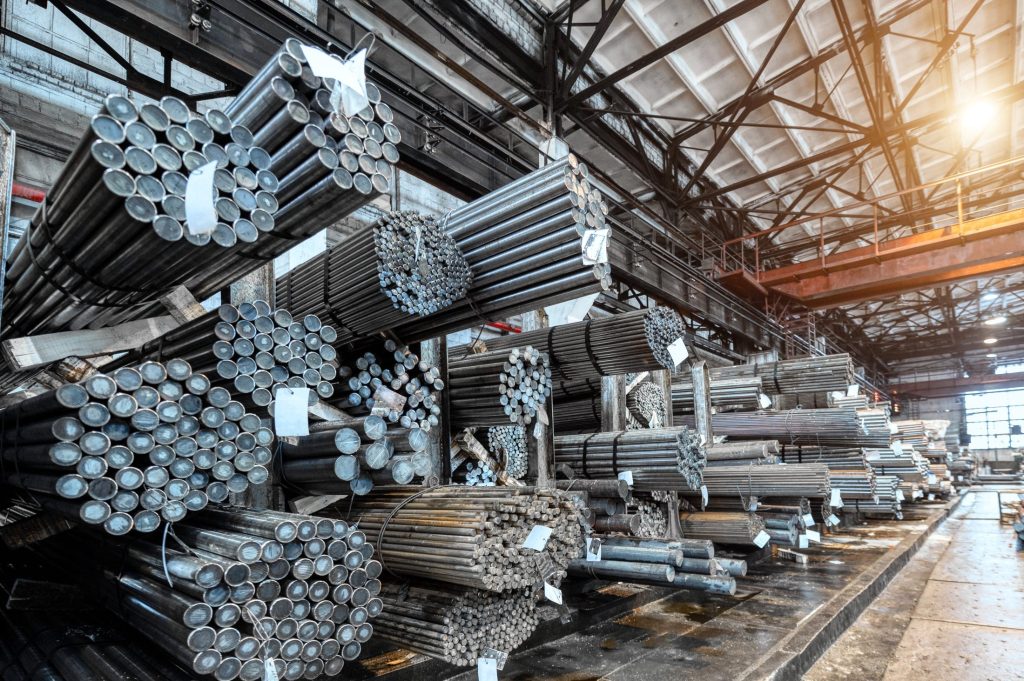
| 棒鋼 | 丸鋼、角鋼、六角鋼、平鋼(フラットバー) | シャフト、ピン、カラー、ブロック、プレート類の素材 |
| 形鋼 | H形鋼、山形鋼(アングル)、溝形鋼(チャンネル)、I形鋼など | 架台、フレーム、大型装置の骨組み |
| 鋼管 | 溶接鋼管、継目無鋼管、角形鋼管 | 配管、軽量フレーム、ローラーの胴 |
| 線材 | コイル状に巻いた細径の棒 | ばね、ねじ・ボルトの素材 |
製法・仕上げによる分類:熱間圧延(黒皮)と冷間仕上げ(ミガキ)
- 黒皮材(熱間圧延):高温で圧延した材料。表面に酸化皮膜(ミルスケール)が残り公差も大きいため、精度面は切削前提となるが安価。
- ミガキ材(冷間仕上げ):常温で引抜き・圧延した材料。表面が滑らかで寸法精度が高く、素材面をそのまま活かしやすい(棒鋼記号の末尾「-D」や板材のSPCCなど)。
JIS記号の読み方:規格名と数字の意味を理解する
日本の機械図面では、材質をJIS(日本産業規格)の記号で指定するのが基本です。記号は主に「材料の種類(アルファベット)」と「強さや主要成分(数字)」の組み合わせで構成されています。
| 記号の例 | 名称(規格) | 記号の意味 |
| SS400 | 一般構造用圧延鋼材(JIS G 3101) | Steel Structure(構造用鋼)に由来するとされる。数字は引張強さの下限(400N/mm²) |
| SM490A | 溶接構造用圧延鋼材(JIS G 3106) | MはMarine(船舶用途)由来との通説あり。数字は引張強さ下限(490N/mm²)。 末尾のA・B・Cは衝撃特性などの等級 |
| S45C | 機械構造用炭素鋼鋼材(JIS G 4051) | SはSteel、CはCarbon。数字は炭素量の代表値(約0.45% / 規格範囲0.42〜0.48%) |
| SCM440 | 機械構造用合金鋼鋼材(JIS G 4053) | Cr(クロム)+Mo(モリブデン)の合金鋼。下2桁「40」は炭素量の代表値(約0.40%) |
| SUJ2 | 高炭素クロム軸受鋼鋼材(JIS G 4805) | 軸受(ベアリング)用。炭素約1%、クロム約1.5% |
| SK105 | 炭素工具鋼鋼材(JIS G 4401) | SKはSteel Kougu。数字は炭素量の代表値(約1.05%)。旧記号はSK3 |
| SKS3/SKD11 | 合金工具鋼鋼材(JIS G 4404) | SKSは主に切削工具・冷間金型用、SKDは主に金型用。SKD11は冷間金型用の代表鋼種 |
| SPCC/SPHC | 冷間圧延鋼板(JIS G 3141)/熱間圧延軟鋼板(JIS G 3131) | Steel+Plate+Cold/Hot+Commercial(一般用) |
| SECC/SGCC | 電気亜鉛めっき鋼板(JIS G 3313)/溶融亜鉛めっき鋼板(JIS G 3302) | めっき鋼板。EはElectro(電気)、GはGalvanized(溶融) |
| SUM | 硫黄及び硫黄複合快削鋼鋼材(JIS G 4804) | 硫黄などを加えて削りやすくした鋼。量産の小物旋削部品向け |
注意したいのは、SS400とS45Cでは数字の意味がまったく違う点です。SS400の「400」は強さの保証値で、炭素量などの化学成分はリンと硫黄の上限くらいしか決められていません。一方のS45Cは「45」が炭素量を示し、成分が細かく管理されています。だからこそ、S45Cは焼入れの効果を見込んだ設計ができ、SS400は焼入れによる硬化を前提にできないのです。
また、JISは改正によって記号が変わることがあります。古い図面で「SK3」と書かれていれば現在の「SK105」に相当する、といった読み替えが必要になるケースもあるため、図面を流用するときは記号が現行規格どおりか確認しておくと安心です。
機械部品でよく使う鋼材の特徴と使い分け
機械部品や図面加工品で頻繁に指定される代表的な鋼材の特徴と使い分けをまとめました。
| 鋼材 | ひとことで言うと | 焼入れ | 溶接 | 削りやすさ | よく使う部品 |
| SS400 | 迷ったらまず候補になる汎用鋼 | ×(硬化を期待できない) | ◎ | ○ | フレーム、ブラケット、ベースプレート、カバー |
| S45C | 焼入れで強くできる機械構造用の定番 | ○ | △(予熱などの配慮が必要) | ○ | シャフト、ピン、ギア、カラー |
| S50C/S55C | S45Cより炭素が多く、硬さ・耐摩耗性寄り | ○ | △ | ○ | プレート、ガイド、摩耗する部品 |
| SCM440 | 焼入れ性が高く、太くても芯まで強くしやすい | ◎ | △ | ○〜△ | 高強度シャフト、ボルト、負荷の大きい部品 |
| SUJ2 | 焼入れで非常に硬くなる軸受鋼 | ◎ | × | △ | ガイドシャフト、ピン、転動部品 |
| SK105(旧SK3) | 安価に高硬度が得られる炭素工具鋼 | ◎ | × | △ | 刃物、ゲージ、簡易な治具の耐摩耗部 |
| SKS3 | 焼入れ時の変形が比較的小さい合金工具鋼 | ◎ | × | △ | ゲージ、治具、刃物 |
| SKD11 | 耐摩耗性が高く、熱処理での寸法変化も小さめ | ◎(高硬度) | × | △ | 金型部品、チャック爪、摩耗する治具 |
| プリハードン鋼(NAK55など) | あらかじめ硬くしてあり、熱処理なしで使える | 不要 | △ | ○(硬さの割に削りやすい) | 治具プレート、金型部品、外観部品 |
| SPCC/SPHC/SECC | 板金加工の基本材料 | × | ◎ | -(主に曲げ・抜き) | カバー、ブラケット、制御盤の筐体 |
※評価(◎〜△)は鋼材同士の相対的な目安です。
SS400(強度不要な構造部材)
- 使い分け:フレーム、ブラケット、カバーなど「硬さ・高強度」が要らない部品の第一選択。溶接・切削ともに容易で手頃
- 注意点:焼入れによる硬化は不可。長尺・薄板の削り込みは反りやすいため、精度面には「SS400焼鈍材」や「ミガキ材(SS400-D)」を指定する
S45C・S50C(熱処理で強さを作る軸・駆動部品)
- 使い分け:シャフト、ピン、ギアなど、強度と耐摩耗性が欲しい部品の定番
- 注意点:太い軸は芯まで焼入れが届かない(質量効果)。溶接すると熱で割れやすいため、溶接構造には使用しない
SCM440・SCM435(太い軸・高荷重部品)
- 使い分け:大径シャフトや高強度ボルトなど、S45Cでは芯部の強度が不足するケースで採用(調質材として使用)
- 注意点:S45Cより削りにくく材料単価も高め
SUJ2・工具鋼(SK105・SKS3・SKD11)(耐摩耗性・高硬度重視)
- 使い分け:ガイドピン、チャック爪、位置決め部など摩耗が問題になる部位。高精度・歪み低減にはSKD11/61やSKS3を選ぶ
- 注意点:硬くするほど粘り強さ(靭性)が落ち、衝撃で欠けやすくなるため、過剰な高硬度指定は避ける
プリハードン鋼(NAK55など)(工程・納期の短縮)
- 使い分け:メーカー側で中程度(HRC37〜43等)に硬化済み。削った後の「焼入れ工程」を丸ごとカットしたい治具・プレート類に最適
- 注意点:生材(SS400・S45C)よりは削り代がかさむ
SPCC・SPHC・めっき鋼板(板金部品)
- 使い分け:精度と表面の美しさ重視なら冷延のSPCC、厚板で低コスト重視なら熱延のSPHC、後めっきを省くならSECC/SGCC(亜鉛めっき鋼板)
- 注意点:めっき鋼板は切断端面に亜鉛が乗らないため、耐食性の要件に注意
鋼材選定の7つの判断軸 ―「強い材料を選べば安心」ではない
材料選びで陥りがちなのが、「念のため強い材料にしておこう」という発想です。強い鋼材ほど高価で、削りにくく、熱処理が必要になり、納期も延びがちです。以下の7つの軸で部品の要件を整理し、必要十分な鋼材を選ぶのが設計の鉄則です。
1. 強度:設計の基準は「降伏点」
機械部品は変形した時点で機能を失うため、破断する「引張強さ」ではなく、力を除いても元に戻らなくなる「降伏点(耐力)」を基準に安全率をかけて設計します。
2. 剛性(たわみにくさ):鋼種を変えてもほぼ変わらない
部品のたわみ量はヤング率(縦弾性係数)と断面形状で決まりますが、鋼のヤング率はSS400でもSCM440でも概ね200〜210GPaでほぼ同じです(熱処理しても変化せず、工具鋼等でわずかに異なる程度)。たわみ対策には、材質変更ではなく「板厚を増やす」「リブを付ける」などの形状変更が必須です。
3. 硬さ・耐摩耗性:接触・摺動部の寿命を決める
擦れる・荷重が集中する部品では、硬さが寿命に直結します。硬さは鋼種(炭素・合金量)と熱処理の組み合わせで決まり、図面ではHRCで範囲を指定してください。部分的に硬くしたい場合は、全体焼入れより高周波焼入れや窒化処理を選ぶ方が合理的なケースもあります。
4. 加工性:被削性・溶接しやすさ
炭素や合金元素が多く硬い材料ほど、工具消耗と加工時間が増え加工費が高騰します。また、S45Cなど炭素が多い鋼材は溶接割れしやすいため、溶接構造にはSS400などの低炭素鋼を選ぶのが基本です。
5. 寸法安定性:加工後に「動かない(反らない)」か
鋼材内部の「残留応力」により、長尺・薄板や片側を大きく削る部品は加工後に反りや歪みが発生します。平面度などの精度が必要な場合は、応力を抜いた「焼鈍材」や「プリハードン鋼」を指定するか、加工途中に応力除去工程を挟む対策が必要です。
6. 耐食性:鋼材は「錆びる前提」で考える
ステンレス鋼を除き、鋼材は基本的に錆びます。使用環境(水濡れの有無、屋内・屋外等)を確認し、黒染めやめっき等の表面処理を前提に鋼材を選ぶか、ステンレス・アルミ等への代替を判断します。
7. コスト・入手性・納期:市場流通サイズと工程数を意識する
市場に広く流通しているサイズ(厚み・径)の素材から削り出せる形状にすれば、材料費を抑制可能です。また、熱処理や表面処理は外部工程になることが多く納期が延びやすいため、「いつまでに必要か」も材質選定の重要な要素になります。
熱処理とセットで考えると鋼材選びはぐっと楽になる
鋼材は熱処理を施すことで性能が大きく変わります。同じS45Cでも「生材」「調質材」「焼入れ品」では別物になるため、鋼材と熱処理は最初からセットで選定するのが実務の基本です。
| 熱処理 | 何をするか | 主な目的 |
| 焼入れ | 高温に加熱して急冷する | 硬く、強くする |
| 焼戻し | 焼入れ後に再加熱する | もろさを減らし、粘り強さを取り戻す |
| 調質 | 焼入れ+比較的高温での焼戻し | 強さと粘り強さのバランスをとる |
| 焼なまし(焼鈍) | 加熱後ゆっくり冷やす | 軟らかくする、内部の応力を除く |
| 焼ならし | 加熱後、空気中で冷やす | 組織を均一に整える |
| 表面硬化(高周波焼入れ・浸炭・窒化など) | 表面だけを硬くする | 内部の粘り強さを残しつつ耐摩耗性を上げる |
設計者が熱処理で押さえておくべき3つの鉄則
- 焼入れ硬化は「炭素量」で決まる
SS400やSPCCのような低炭素鋼は、焼入れしても硬化を期待できません。硬くしたい部品には、S45Cなど十分な炭素量を持つ鋼材や合金鋼を選びます。 - 熱処理後は「変形・寸法変化」が必ず起きる
焼入れ後の部品はわずかに変形します。精度が厳しい面や穴は「熱処理後に研削等で仕上げる」のが一般的です。図面上で熱処理後の仕上げ面を明示し、加工先に「取り代(削り代)」を残してもらう指示が必要です。 - 硬さは「範囲(幅)」で指示する
熱処理後の硬さは部品の形状や炉の条件でばらつくため、「HRC60」といった一点指示ではなく「HRC58〜63」のように幅を持たせて指定します。
鋼材に合わせた表面処理の選び方
錆びやすい鋼材には、ほとんどの場合なんらかの表面処理が必要です。どの処理を選ぶかは、防錆の強さだけでなく、寸法への影響、硬さ、見た目、コストのバランスで決まります。
| 表面処理 | 特徴 | 向いている部品 | 設計上の注意 |
| 四三酸化鉄皮膜(黒染め) | 表面に黒錆の薄い膜を作る。安価で寸法変化がほとんどない | 治具、精密な機械部品、屋内装置の部品 | 防錆力は控えめ。防錆油との併用が前提になることが多い |
| 無電解ニッケルめっき | 複雑な形状や穴の内側にも均一な厚さでめっきできる | 精度が必要で防錆も欲しい部品 | めっき厚の分だけ寸法が変わる。はめあい部は考慮が必要 |
| 硬質クロムめっき | 非常に硬く、耐摩耗性・摺動性が高い | シャフト、摺動部品 | 角部や穴の奥は膜厚が不均一になりやすい |
| 電気亜鉛めっき+三価クロメート | 亜鉛が先に錆びて鉄を守る(犠牲防食)。色は白(銀)や黒など | カバー、ブラケット、一般的な締結部品 | 擦れる部位には不向き |
| リン酸塩皮膜(パーカー処理) | 塗装の下地や、潤滑・防錆の補助に使う | 塗装前処理、摺動部の初期なじみ | 単独での防錆力は限定的 |
| 窒化処理 | 表面に窒素を浸透させて硬くする熱処理の一種 | 耐摩耗性を高めたい部品 | 鋼種によって得られる硬さが大きく違う |
| 塗装(粉体・溶剤) | 色を付けつつ防錆。板金部品で一般的 | カバー、筐体 | 膜が厚いため、はめあい部やねじ部はマスキングを検討 |
図面加工品・特注部品で鋼材を指定するときの実務ポイント
図面の記載ひとつで、見積もりの精度や納品される部品の品質、加工先とのやり取りは大きく変わります。加工先との手戻りを防ぐために図面へ明記すべき実務ポイントを整理しました。
材質はJIS規格記号で正確に指定する
「鉄」「SS」「SC材」などの曖昧な表記は避け、「SS400」「S45C」「SCM440」と規格記号を明記します。
素材の「状態(仕上げ・熱処理状態)」も明記する
同じS45Cでも「黒皮材」か「ミガキ材(S45C-D)」か、また「生材」か「調質材」「焼鈍材」かで精度・価格・加工後の反り具合が異なります。黒皮のまま残したい面がある場合や反りを抑えたい場合は、素材の状態まで明記してください。
「相当材」の許容範囲を決めておく
材料の手配状況により、加工先から同等性能の「相当材」が提案されることがあります。成分を固定したい部品か、相当材でも問題ない部品かをあらかじめ設計側で切り分けておくと手配がスムーズです。
熱処理は「範囲」「場所」「後工程」を伝える
硬さは「HRC58〜63」のように幅で指定します。また、全体処理か部分処理か、熱処理後に研削等で仕上げる寸法(取り代を残す箇所)がわかるように指示します。
表面処理は「処理後寸法か」と「マスキング」を明記する
めっきや塗装の膜厚による寸法変化トラブルを防ぐため、図面寸法が「処理前」か「処理後」かを指定してください。精度穴やねじ部など、皮膜を付けたくない箇所にはマスキング指示を書き添えます。
ミルシート(鋼材検査証明書)の要否は発注前に伝える
使用材料の証明書が必要な場合は見積もり段階で依頼します。手配後や納品後に要求しても、材料ロットの追跡ができず発行できないケースがあるため注意が必要です。
鋼材部品のコストと納期は何で決まるか
同じ形の部品でも、選ぶ鋼材や指示の仕方で価格と納期は大きく変わります。おおまかには、次の4つの要素の足し算で考えましょう。
- 材料費:鋼種の単価に加え、どれだけ大きな素材から削り出すか(材料取り)で決まる。流通量の多いサイズに近いほど有利。
- 加工費:削りにくい鋼材、硬い鋼材ほど加工時間と工具費がかさむ。形状の複雑さ、公差の厳しさも影響する。
- 熱処理・表面処理費:外部工程になることが多く、費用に加えて輸送や待ち時間の分だけ納期が延びやすい。
- 数量・納期:段取りの費用は数量で割られるため、1個だけの試作は単価が高くなりやすい。急ぐほど割高になる傾向もある。
コストダウンの基本は「たわみ対策のための過剰な高強度化をやめる」「不要な面の表面処理や公差を外す」「プリハードン鋼等で後工程の熱処理を省く」といった過剰仕様の削減です。
メビーで手配できる鋼材と製作事例
meviy(メビー)は、3D CADデータをアップロードするだけで、図面加工品の見積もりから発注までをオンラインで完結できる、機械部品調達のAIプラットフォームです。
鉄・ステンレス・アルミニウムは厚さ3mmから角物加工の自動見積もりに対応しているため、薄いプレート状の部品も扱えます。最新の対応材質は各サービスページ(切削加工(角物)/切削加工(丸物)/板金加工)をご覧ください。
以下は、実際にメビーで製作された鋼材部品の事例です。
| 写真 |  |
| 名称 | リニアガイドレール |
| サービス名 | 切削角物 |
| 材質 | SS400焼鈍材 |
| サイズ | W536×D78×H15mm |
| 表面処理 | なし |
| 出荷日 | 9日目(最短6日目出荷) |
| 参考価格 | 43,918円 |
長さ500mmを超える薄めの長尺品。反りを抑えたい部品で焼鈍材を選んだ例です。
| 写真 |  |
| 名称 | フランジ付片持ピン |
| サービス名 | 切削丸物 |
| 材質 | S45C |
| サイズ | Ø50×L65mm |
| 表面処理 | 無電解ニッケル |
| 出荷日 | 8日目 |
| 参考価格 | 7,862円 |
| 写真 |  |
| 名称 | 高精度円形プレート |
| サービス名 | 切削丸物 |
| 材質 | S45C |
| サイズ | Ø128×L14mm(直角度0.01、同軸度0.01) |
| 表面処理 | 無電解ニッケル |
| 出荷日 | 13日目 |
| 参考価格 | 30,591円 |
| 写真 |  |
| 名称 | チャック爪 |
| サービス名 | 切削角物 |
| 材質 | SKD11 |
| サイズ | W41.5×D10×H9.9mm |
| 表面処理/熱処理 | 無電解ニッケル/真空焼き入れ(HRC58〜63) |
| 出荷日 | 6日目(短納期) |
| 参考価格 | 12,339円 |
| 写真 |  |
| 名称 | 切り起こし形状 |
| サービス名 | 板金 |
| 材質 | SPCC |
| サイズ | 板厚2.3mm W240×D120×H105mm |
| 表面処理 | なし |
| 出荷日 | 3日目(最短1日目出荷) |
| 参考価格 | 3,747円 |
※表中は2026年10月時点で部品加工事例ページに掲載の情報です
手元に3Dデータがない方は、サンプルデータで見積もりの流れを試せます。2D図面からの見積もりにはmeviy 2Dもご利用いただけます。
鋼材に関するよくある質問
- SS400とS45Cはどう使い分ければよいですか?
焼入れの要否で判断します。溶接性やコストを優先するフレーム類にはSS400、焼入れで耐摩耗性や高強度を確保したい軸やピンにはS45Cを選ぶのが基本です。
- 「鉄鋼」と「鋼材」は同じ意味ですか?
厳密には異なります。「鉄鋼」は鉄と鋼を含む産業や製品全体の総称です。「鋼材」は、鋼を板・棒・管などの形状に加工し、材料としてそのまま使える状態にしたものを指します。
- ステンレスは鋼材に含まれますか?
分類上は含まれます(クロムを約10.5%以上含む合金鋼の一種)。ただし実務上は、錆びやすい炭素鋼などを単に「鉄」「鋼材」と呼び、ステンレスとは区別するのが一般的です。
- 焼入れできない鋼材はありますか?
SS400やSPCCのように炭素量が少ない鋼材は、焼入れしてもほぼ硬化しません。硬さが必要な部品には、S45C以上の炭素鋼やSCM440、工具鋼等を選びます。
- 鋼材の重さはどう計算しますか?
体積×鋼の密度(約7.85g/cm³)で算出します。100×100×10mmの鋼板なら体積100cm³×7.85=約785gです。アルミ等ほかの金属は密度が異なるため再計算が必要です。
- 材料を変えてもたわみが変わりません。なぜですか?
鋼のヤング率(たわみにくさ)は、鋼種や熱処理によらず約200〜210GPaでほぼ一定だからです。SS400をSCM440に変えてもたわみは変わらないため、板厚を増やすなどの形状変更が必要です。
まとめ:鋼材は「性能・加工・調達」の3点セットで選ぶ
鋼材選定では、材質の基本特性だけでなく熱処理や表面処理まで含めた総合的な判断が重要です。SS400やS45C、SCM440などの特性を正しく理解し、過剰スペックを避けることで、性能とコストのバランスが整います。
また実務においては、素材の状態(黒皮・ミガキ)、熱処理の硬さ範囲、表面処理後の寸法まで図面に明記することが、見積もりの手戻りや品質トラブルを防ぐ鍵となります。
meviy(メビー)を活用すれば、3D CADデータをアップロードするだけで材質や処理に応じた価格・出荷日を即時にシミュレーション可能です。最適な仕様検討にぜひお役立てください。