機械設計の現場では、搬送ローラーやカバーなど「合成樹脂」部品を図面に描く機会が頻繁にあります。しかし、「POMとMCナイロンの使い分け」や「金属と同じ公差で指示してよいか」など、材質選定や図面指示で迷う場面も少なくありません。
本記事では、金属と比較した樹脂の長所・短所、機械部品で多用される15種類の材料特性、そして図面加工でのトラブルを防ぐための実践的な設計ポイントを解説します。
目次
合成樹脂とは?プラスチックとの違い
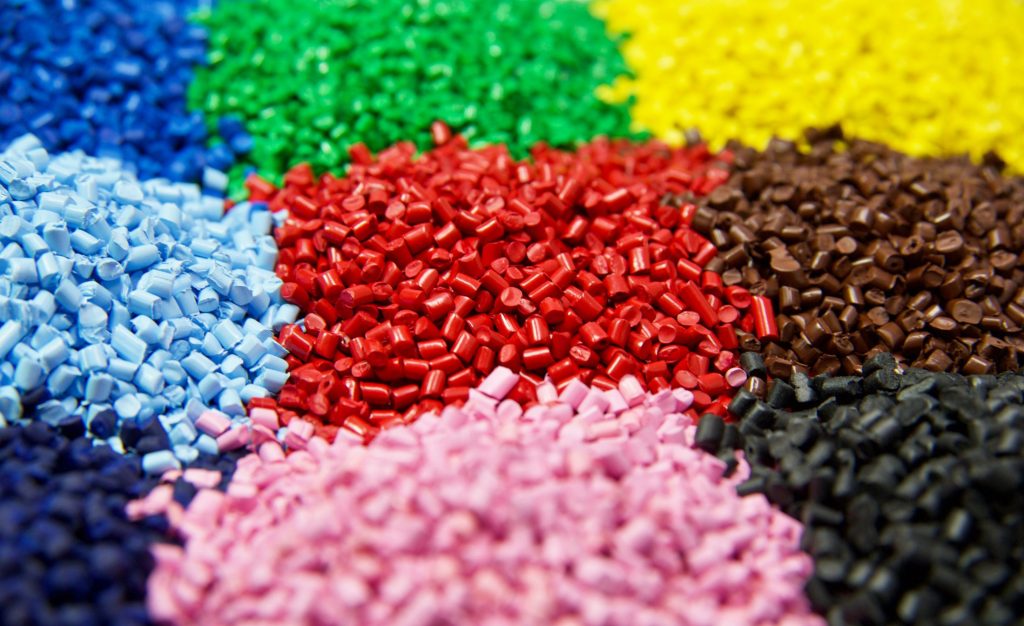
合成樹脂とは、石油などを原料に化学的に合成された高分子材料です。本来「樹脂」は松やになどの天然素材を指しますが、性質が似ているため人工材料も合成樹脂と呼ばれます。
機械設計の実務では、「合成樹脂」と「プラスチック」はほぼ同義として扱われます。JIS規格(JIS K 6900)では、プラスチックを「高重合体を必須の成分とし、加工の段階で流動させて形を与え得る材料」と定義しています。
厳密には、合成樹脂は「材料そのもの」、プラスチックは「添加剤を含めた成形材料や製品」を指します。ただ、現場ではどちらで呼んでも通じるため、図面にはPOMやPCなど具体的な「材質名」を明記すれば手配時の認識ズレを防げます。
金属と大きく異なる強みは「流動させて形をつくれる」点です。削り出すだけでなく、熱で溶かして金型に流し込めるため、複雑な形状の量産に適しています。なお、ゴムのように常温で大きく伸び縮みする材料は「エラストマー」と呼ばれ、一般的な樹脂とは区別されます。
合成樹脂を分類する3つの軸
合成樹脂は種類が豊富ですが、「熱への反応」「分子構造」「性能の階層」の3軸で整理すると特性を予測しやすくなります。
軸1:熱を加えたときの反応(熱可塑性樹脂/熱硬化性樹脂)
| 熱可塑性樹脂 | 熱硬化性樹脂 | |
| 熱を加えると | やわらかくなり、冷やすと固まる(繰り返し可能) | 化学反応で硬化し、再加熱しても溶けない |
| イメージ | チョコレート | ゆで卵・クッキー |
| おもな材質 | POM、ナイロン、アクリル、PC、PEEKなど | フェノール樹脂(ベークライト)、エポキシ樹脂など |
| 成形・加工 | 射出成形など大量生産向き。リサイクルしやすい | 成形後に形を変えられない。耐熱性・寸法安定性に優れる |
軸2:分子の並び方(結晶性樹脂/非晶性樹脂)
熱可塑性樹脂は、さらに分子の並び方で2つに分けられます。
- 結晶性樹脂:耐摩耗性や摺動性(すべりやすさ)に優れ、ギアやガイド等に向きますが、成形時の収縮が大きい傾向がある
- 非晶性樹脂:透明性が高く寸法精度を出しやすい反面、薬品や油の付着によって応力部から割れる「ソルベントクラック(溶剤割れ)」に注意が必要
軸3:性能とコストの階層(汎用樹脂/エンプラ/スーパーエンプラ)
熱可塑性樹脂は、耐熱性や強度の水準によって3つの階層に分けるのが一般的です。
| 階層 | 目安となる性能 | 代表的な材質 | 機械部品での位置づけ |
| 汎用樹脂(汎用プラスチック) | 耐熱性100℃未満程度 | ポリエチレン、PP、PVC、PS、ABS、アクリル など | カバー、容器、配管、外装など。安価で入手しやすい |
| エンジニアリングプラスチック(エンプラ) | 耐熱性100℃以上、引張強さ49MPa以上、曲げ弾性率2.4GPa以上 | POM、ナイロン(PA)、PC、PBT、変性PPE など | ギア、軸受、ローラー、ガイドなど構造・機構部品の主力 |
| スーパーエンジニアリングプラスチック(スーパーエンプラ) | 150℃以上で長期間使用できる | PEEK、PPS、PTFE、PI、PEI、LCP など | 高温部、薬液環境、半導体・医療・食品装置など高付加価値の部位 |
数値はあくまで分類上の目安で、資料によって線引きや所属が異なる材質もあります。たとえば超高分子量ポリエチレンは、汎用樹脂に分類されることもエンプラに含められることもあります。エンプラについては「エンジニアリングプラスチックの解説記事」でも詳しく紹介しています。
金属と比べたときの合成樹脂の長所と短所
部品の材質選定では、「金属から樹脂への置き換え」を検討する場面が多々あります。樹脂化のメリットと、設計時に見落としがちな弱点とその対策をまとめました。
樹脂化による長所
- 軽量である:多くの樹脂は比重が1〜2程度で、鉄(約9)やアルミ(約2.7)よりも軽量。可動部に使えば慣性が小さくなり、モーターの負担を軽減可能
- 自己潤滑性と対象物保護:POMなどは自己潤滑性を持ち、無給油での摺動が可能。ワークに触れるガイドや爪に使えば、製品への打痕や擦り傷を防げる
- 耐食性と電気絶縁性:錆びないため水回りや洗浄工程に適しており、優れた絶縁体として電気まわりの部品にも重宝
設計時に注意すべき短所と対策
金属と同じ感覚で設計すると、以下の特性がトラブルの原因となります。
- 熱膨張が大きい:温度変化による寸法の動き(線膨張係数)は、鉄と比べ、POMなど代表的な樹脂は約7〜10倍の差がある。長尺の部品では長穴で逃がすなどの対策が必須
- クリープ現象とねじ山の弱さ:剛性が低いため、ボルトで締め付けると時間とともに変形して緩む「クリープ現象」が起こる。樹脂に直接切ったタップ穴は強度が低く、着脱で山がつぶれやすくなる。金属カラーの挿入や、ねじインサートの使用が有効
- 吸水による寸法変化:ナイロンなど一部の材料は水分を吸って膨張する。使用環境の湿度を考慮し、はめあい寸法に余裕を持たせる必要がある
機械部品でよく使われる合成樹脂15種の特徴と用途
FA(ファクトリーオートメーション)装置や治具の図面加工品でよく使われる合成樹脂を、用途の系統ごとに紹介します。
| 系統 | 材質 | 分類 | 主な特長 | 機械部品での代表的な用途 |
| 摺動・耐摩耗 | ポリアセタール(POM) | 結晶性・エンプラ | 摺動性、耐疲労性、低吸水で寸法安定 | ギア、ローラー、ガイド、カム |
| MCナイロン | 結晶性・エンプラ | 強度・耐摩耗性、大きな素材を得やすい | ローラー、ライナー、ギア、スプロケット | |
| 超高分子量ポリエチレン | 結晶性 | 耐摩耗性・耐衝撃性が非常に高い、軽い | ガイドレール、スクレーパー、搬送部品 | |
| ふっ素樹脂(PTFE) | 結晶性・スーパーエンプラ | 耐薬品性・耐熱性が極めて高い、摩擦が非常に小さい | 薬液まわりのパッキン・ブッシュ、絶縁部品 | |
| 高耐熱・高機能 | PEEK | 結晶性・スーパーエンプラ | 耐熱・強度・耐薬品性を高い水準で両立 | 高温部の絶縁・摺動部品、半導体・医療装置部品 |
| PPS | 結晶性・スーパーエンプラ | 耐熱性、難燃性、寸法安定性 | 耐熱絶縁部品、薬液まわりの部品 | |
| 透明 | アクリル(PMMA) | 非晶性・汎用 | プラスチック中トップクラスの透明性、表面が硬め | 監視窓、透明カバー、表示板 |
| ポリカーボネート(PC) | 非晶性・エンプラ | 透明で耐衝撃性が非常に高い | 安全カバー、保護窓 | |
| PET | 結晶性(透明品は非晶状態) | 透明性、コストと性能のバランス | 透明カバー、仕切り板 | |
| ポリ塩化ビニル(PVC) | 非晶性・汎用 | 耐薬品性、燃えにくい | 薬液タンク部品、カバー、ダクト | |
| 汎用・その他 | ABS | 非晶性・汎用 | 加工しやすく外観がよい、バランス型 | 治具、カバー、試作品 |
| ポリプロピレン(PP) | 結晶性・汎用 | 軽い、耐薬品性に優れる | 薬液まわりの部品、トレイ | |
| ベークライト(フェノール樹脂積層板) | 熱硬化性 | 電気絶縁性、耐熱性、剛性 | 絶縁プレート、治具ベース | |
| ウレタン | エラストマー系 | 弾性と耐摩耗性 | ストッパー、緩衝材、ローラーの被覆 | |
| ユニレート | 熱可塑性(PET複合) | 低吸水、高剛性、電気絶縁性、耐熱性 | 絶縁板、高精度ガイド板 |
※「MCナイロン®」は三菱ケミカルグループの登録商標です。
摺動・耐摩耗系:装置の「こすれる場所」の主役
FA装置の可動部やワークのガイドなど、常に部品どうしがこすれ合う場所で活躍する4種類の代表的な材質です。
ポリアセタール(POM)
エンプラの中で最も採用実績が多い材料です。摩擦係数が小さく、繰り返し荷重に対する耐疲労性に優れるため、ギアやローラーの定番となっています。吸水率が低く、湿度による寸法変化が小さい点も高精度部品に向く理由です。ただし強酸に弱く、接着剤がほとんど効かない点には注意してください。
MCナイロン®
原料を型に流し込んで重合させるキャスト法のナイロン6です。大きなブロック材をつくりやすく、POM以上の機械的強度や耐摩耗性、耐衝撃性を持ちます。最大の弱点は吸水性で、水分を吸うと寸法がわずかに伸びて剛性が低下するため、湿度変化の大きい環境では公差設計に配慮が必要です。
【メビーの加工事例】
|

【メビーの加工事例】
|

超高分子量ポリエチレン
樹脂の中でもトップクラスの耐摩耗性と耐衝撃性を誇り、比重は1を下回り水に浮くほど軽量です。コンベヤのガイド等に最適ですが、耐熱温度が低く、熱膨張が大きいため、長尺部品では長穴で固定して逃がすなどの熱対策が欠かせません。詳しくは「超高分子量ポリエチレンとは?」で解説しています。
ふっ素樹脂(PTFE)
ほぼ全ての薬品に侵されない耐薬品性、最高260℃の耐熱性、全物質中で最小クラスの摩擦係数を兼ね備えます。一方で剛性が低く、定荷重をかけ続けるとじわじわ変形する「コールドフロー(クリープ)」が起きやすいため、ボルト締結部では変形を見込んだ設計が求められます。詳しくは「PTFEの特性と設計上の注意点」をご覧ください。
高耐熱・高機能系:環境が厳しい部位の切り札
高温や強力な薬液にさらされる過酷な環境で真価を発揮するスーパーエンプラです。
PEEK(ポリエーテルエーテルケトン)
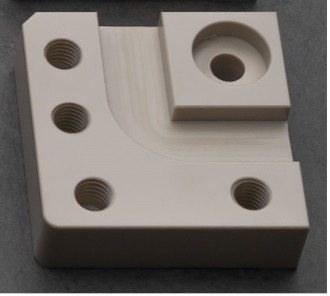
連続使用温度約260℃と、強度・耐薬品性など全てがトップクラスの材料です。半導体装置などで重宝されますが、非常に高価なため、必須な部位に限定して使うのが鉄則です。グレードや加工については「PEEKとは?」で詳しく紹介しています。
【メビーの加工事例】
|
PPS(ポリフェニレンサルファイド)
連続使用温度は220℃と高く、PEEKより価格を抑えやすい材料です。寸法安定性にも優れますが、切削用の非強化品は靭性がやや低いため、強い衝撃による割れには注意が必要です。
透明系:中が見えることが機能になる
装置の監視窓や安全カバーには、透明な樹脂が欠かせません。代表的な4種の使い分けは次のとおりです。
アクリル
透明度を最優先したいときの第一候補。表面が比較的硬く、傷がつきにくい一方、衝撃には弱め(参考:アクリル樹脂PMMAとは?)
ポリカーボネート
作業者を守る安全カバーなど、割れては困る部位に。ただし有機溶剤や一部の洗浄剤には注意が必要(参考:ポリカーボネート(PC)とは?)
PET
コストと性能のバランスがよく、透明カバーの汎用材として使いやすい
塩ビ(PVC)
耐薬品性があり燃えにくいため、薬品を扱う装置や水まわりに向く(参考:PVC(塩ビ・ポリ塩化ビニル)とは?)
4種の比較は「透明樹脂の種類・特徴・用途」にもまとめています。
【メビーの加工事例】
|

【メビーの加工事例】
|

汎用・その他:コストと使いやすさのバランス型
治具やカバー類など、極端な耐熱性や耐摩耗性が不要な場面で活躍する、コストパフォーマンスに優れた材料群です。
ABS
切削加工性が良く、強度と外観のバランスに優れています。治具ベースやカバー、試作品の定番ですが、有機溶剤や紫外線には弱いため、薬品の触れる環境や屋外での使用は避けてください。
【メビーの加工事例】
|

ポリプロピレン(PP)
PPは比重が約0.9と、汎用樹脂の中でも特に軽い材料です。酸やアルカリに強く、薬液に触れる部品やトレイに向いています。低温ではもろくなりやすく、接着も難しいため、締結方法はボルトやはめ込みで考えるのが基本です。(参考:ポリプロピレン(PP)とは?)
ベークライト(フェノール樹脂積層板)
紙や布に樹脂を含浸させ硬化させた熱硬化性の板材です。電気絶縁性と耐熱性(150〜180℃)、高い剛性を持ちます。紙基材は絶縁向け、布基材は強度向けと使い分けます。吸水性があり、強い衝撃に弱く、加工時に粉塵が出る点に注意が必要です。(参考:フェノール樹脂の選び方)
ウレタン
ゴムのような弾性と耐摩耗性を持ち、緩衝材などに使われます。硬さはデュロメータ硬さ(A90、A70等)で表します。選定時は「系統」が重要で、エーテル系(A90等)は水に強いですが、エステル系(A70やA50等)は水分で加水分解(劣化)を起こすため、湿度の高い環境には不向きです。(参考:ウレタンとは?)
ユニレート
PETを主原料にガラス短繊維等を複合した材料です。吸水率が極めて低く、POMやナイロンの板材以上の耐熱性・寸法安定性・絶縁性を持ちます。一方、耐摩耗性は低いため、摺動部品ではなく高精度な絶縁板や保持プレート等に適しています。
メビー取扱い樹脂の参考物性一覧
ここまで紹介した樹脂のうち、メビーの切削加工(角物)で選べる材質の参考値を一覧にしました。
| 材質 | ||||||
| ポリアセタール(スタンダード) | 60~68 | 89~108 | 40~75 | 2,988 | 1.41 | 95~100 |
| MCナイロン(スタンダード) | 96 | 110 | 30 | 3,432 | 1.16 | 120 |
| MCナイロン(導電) | 69 | 118 | 10 | 2,500~2,700 | 1.2 | 120 |
| MCナイロン(帯電防止) | 75 | 118~120 | 5~8 | 2,500~2,700 | 1.23~1.27 | 120 |
| MCナイロン(耐候) | 83 | 110 | 40 | 3,334 | 1.16 | 120 |
| ベークライト(紙) | 100~150 | 110~200 | 1.0~2.0 | 7,600~9,700 | 1.35 | 150~180 |
| ベークライト(布) | 65~110 | 98~167 | 1.0~2.0 | 7,600~9,700 | 1.35 | 150~180 |
| ふっ素(PTFE) | 13.7~34.3 | - | 200~400 | 400~600 | 2.2 | 260 |
| 超高分子量ポリエチレン(スタンダード) | 21~45 | 22~26 | 300以上 | 500~826 | 0.94 | 80 |
| 超高分子量ポリエチレン(導電) | 35 | 25 | 300以上 | 913 | 0.95 | 80 |
| ABS | 39~54 | 64~81 | 18 | 1,900~2,800 | 1.05 | 60~95 |
| PEEK | 98~116 | 170~175 | 20~40 | 4,200~4,345 | 1.32 | 250~260 |
| PP | 33~34 | 51 | 33 | 1,400 | 0.91 | 100 |
| ユニレート | 95~110(縦)/55~65(横) | 190~220(縦)/95~125(横) | 2.4(縦)/1.9(横) | - | 1.63~1.74 | 120 |
| PPS | 79~85 | 128~142 | 23~27 | 3,300 | 1.35 | 220 |
※参照:材料の特性
※参考値であり、保証値ではありません。
このほか、板材として使われる樹脂の比較は「プラスチック板の種類と使い分け」、切削加工向けの樹脂は「切削加工に最適な樹脂材5種の特性と用途まとめ」もあわせてご覧ください。
用途から逆引きする合成樹脂の選び方
材質選びに迷った際は、部品に求められる「最も譲れない条件(必須スペック)」から逆引きすると候補をスムーズに絞り込めます。
| 譲れない条件 | まず検討したい材質 | 補足 |
| すべらせたい・摩耗させたくない | POM、MCナイロン、超高分子量ポリエチレン | 湿気があるならPOM、衝撃・大型ならMCナイロン、摩耗が激しいなら超高分子量PE |
| 中を見せたい | アクリル、PC、PET | 割れては困るならPC、透明度ならアクリル、コスト重視ならPET |
| 電気を通したくない | ベークライト、POM、PEEK など多くの樹脂 | 高温下の絶縁ならPEEKやPPSも候補 |
| 静電気を逃がしたい | 導電性・帯電防止グレード(MCナイロン、超高分子量PEなど) | 電子部品やフィルムを扱う装置で有効。グレードによって抵抗値の水準が異なる |
| 薬品に触れる | PTFE、PP、PVC、PEEK | 使用薬品・濃度・温度の組み合わせで必ず確認 |
| 高温にさらされる | PEEK、PPS、PTFE | 「最高温度」だけでなく「その温度が続く時間」も考える |
| ワークを傷つけたくない | POM、MCナイロン、ウレタン | 当たり面だけ樹脂にし、本体は金属で剛性を確保する手もある |
| とにかく安く・早く試したい | ABS、POM、PET | 入手性が高い材質ほど価格・納期で有利になりやすい |
図面加工品で失敗しない!樹脂化の設計ポイント8選
切削加工で樹脂部品を設計する際に必ず押さえておくべき8つのポイントをまとめました。
1. 公差は「樹脂が守れる精度」で指示する
樹脂は数℃の温度変化でも寸法が動きます。必要な箇所にのみ厳密な公差を指示し、それ以外は一般公差(メビーではJIS B 0405中級)に任せるのが現実的です。
2. はめあいは「使用環境の温度・湿度」で考える
加工直後ではなく稼働時の環境で寸法を想定します。金属軸への樹脂はめ込みでは熱膨張によるすきまの広がり、MCナイロンでは吸水による穴の収縮などを考慮して設計しましょう。
3. 薄く・非対称な形状は「反り」に注意
片面だけを深く削り込むと、素材の残留応力によって反りが発生します。板厚に余裕を持たせるか、両面から均等に削る形状にして応力バランスを保ちます。
4. ねじ山つぶれ対策には「インサート」か「貫通ボルト」を
樹脂の直接タップは山が壊れやすいため、金属製のねじインサートや貫通ボルト留めを採用しましょう。インサートやタップの深さは、ねじ山が3山以上かかるよう設計します。
5. ボルト締結部は「クリープ現象」を見込む
締結荷重がかかり続けると樹脂が徐々につぶれる「クリープ現象」で緩みが生じます。金属カラーを挿入して荷重を受け止めるか、広い座金で面圧を下げましょう。
6. ポケット内側の角にはRを付ける
回転刃物(エンドミル)で加工するため、ポケット内角はピン角にできません。刃物径に合わせたR(0.75mm以上)を設計段階で付けると、加工がスムーズになり応力集中による破損も防げます。
7. 使用環境の「化学物質」を洗い出す
非晶性樹脂の割れ(ソルベントクラック)は、直接触れる薬品だけでなく、外部から浸透してきた有機溶剤や油類などでも生じます。周辺の油分や薬品も含めた確認が必要です。
8. 精度穴まわりの肉厚は金属より厚めに
加工時のたわみを防ぐため、穴周囲の肉厚は金属(0.8mm程度)より厚く確保します。一般樹脂(POM、MCナイロン等)は1.5mm以上、ベークライトは2.0mm以上が目安です。
合成樹脂部品のつくり方と調達方法の選び方
同じ合成樹脂の部品でも、つくり方によってコスト構造や適した数量がまったく異なります。代表的な方法を比べてみましょう。
樹脂部品の代表的な加工方法と適した数量
- 切削加工:板・丸棒などの素材をマシニングセンタや旋盤で削り出す製法。金型不要で1個から製作でき、図面変更にもすぐ対応できるため、FA装置部品や治具、試作品の定番となる
- 射出成形:溶かした樹脂を金型に流し込んで固める製法。数千個以上の量産に向きますが、金型の費用と製作期間がかかる。
- 注型:シリコーン型などに液状の樹脂を流し込んで硬化させる製法。数個〜数十個程度の試作に向いている
- 3Dプリンター:樹脂を積み重ねて造形する。複雑な形状が得意ですが、材質や強度、面粗さに制約がある
- 板金加工:透明樹脂板などを切断・穴あけする製法。カバーや窓など板状部品に適している。
合成樹脂の図面加工品はmeviy(メビー)で見積もり
meviy(メビー)は、3D CADデータをアップロードするだけで価格や出荷日がすぐわかる、機械部品調達のAIプラットフォームです。合成樹脂の部品も、切削加工(角物・丸物)と板金加工(透明樹脂)で手配できます。まずはお手元の樹脂部品の3D CADデータでぜひお試しください。
メビーで選べるおもな樹脂材料
| 加工方法 | 選べるおもな樹脂 |
| 切削加工(角物) | ポリアセタール、MCナイロン(スタンダード/導電/帯電防止/耐候)、ベークライト(紙・布)、ふっ素(PTFE)、超高分子量ポリエチレン(スタンダード/導電性)、ABS、PEEK、PP、PPS、ユニレート、ウレタン(A90/A70/A50)など |
| 切削加工(丸物) | ポリアセタール、MCナイロン、ABS、PEEK、PC、PP、PPS、PVC、アクリル、超高分子量ポリエチレン、ふっ素(PTFE)、ユニレートなど |
| 板金加工(透明樹脂) | PET、アクリル、ポリカーボネート、塩ビ(いずれもスタンダード/制電、透明/ブラウンスモーク) |
※材質・グレード・色によって選べる加工方法や出荷日が異なります。最新の対応範囲は樹脂加工部品のサービスページでご確認ください。
樹脂部品の手配で役立つメビーの特徴
価格と出荷日がその場でわかる:図面を描いて見積もりを待つ必要がなく、材質を切り替えたときの価格差もすぐに比べられます。「POMとPEEKでどれくらい違うのか」を、設計しながら確かめられるのは大きな利点です。
短納期から先納品まで選べる:材質や条件によっては最短1日目出荷に対応しています。逆に、急がない部品は20日目以降の出荷日を選ぶと価格が30%OFFになるため、先々の組立に使う部品や予備品の手配でコストを抑えられます。
樹脂ならではの仕様にも対応:静電気対策が必要な部品には導電・帯電防止グレードを、透明カバーには中を見えにくくするブラウンスモーク色を選べます。透明樹脂の板金加工では、タップ穴や皿穴に加えてインサート穴にも対応しており、前述の「樹脂のねじ山が弱い」という課題への対策にもなります。
材質・サイズ・出荷日の詳細は、樹脂加工部品のサービスページのほか、技術情報の「材質・表面処理・吊り穴(切削角物)」「出荷日(切削丸物)」「透明樹脂の対象範囲」でご確認いただけます。そのほかの製作事例は「樹脂加工の部品加工事例」に掲載しています。
合成樹脂に関するよくある質問
Q. 合成樹脂とプラスチックの違いは何ですか?
実務上はほぼ同じ意味で使われます。厳密には「合成樹脂」は高分子材料そのものを指し、「プラスチック」は添加剤を加えて成形可能にした材料や製品を指します。
Q. 金属部品を樹脂化する際の注意点は?
「剛性の低さ(たわみやすさ)」「熱による寸法変化」「締結部のクリープ(緩み)」「ねじ山の弱さ」の4点です。金属の形状のまま材質だけ変更するのではなく、肉厚を増やす、インサートねじを活用するなど樹脂特性に合わせた形状変更を行います。
Q. 樹脂部品は1個から製作・手配できますか?
切削加工であれば金型が不要なため、1個から製作・手配が可能です。なお、射出成形は金型費用が発生するためまとまった数量の量産に向いています。
Q. 図面にはどの程度の寸法公差を指示すればよいですか?
樹脂は温度や湿度の影響で寸法が変わりやすいため、金属よりも余裕を持たせた一般公差を基本とします。機能上どうしても精度が必要な部位に絞って個別の公差を指示するのが安全です。
まとめ
合成樹脂は、熱可塑性・熱硬化性などの反応や、結晶性・非晶性、性能階層といった軸で分類することで、用途に適した材料を見極めやすくなります。
機械部品では要件に合わせてPOMやPEEKなど定番の材質を使い分けましょう。ただし、樹脂は金属と異なり、熱膨張や吸水による寸法変化、クリープ現象、ねじ山の弱さといった独自の特性を持っています。トラブルを防ぐには、公差設定や締結方法などを「樹脂の特性に合わせて」設計することが重要です。
材質の候補が絞れたら、meviy(メビー)に3Dデータをアップロードして価格や出荷日を比較してみてください。設計段階で手配条件を比較検証できれば、業務効率が向上しますので、ぜひご活用ください。