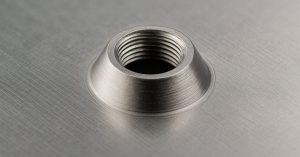
POMやPCなどの樹脂や、アルミ等の薄肉部に直接タップを立てると、ボルトの着脱や締付けでねじ山が潰れる原因になります。これを解決するのが金属のめねじを埋め込むインサートナットです。
ただし、母材の材質や埋め込み方式の選択、下穴径・ボス肉厚の設計を誤ると、空回りや抜け、樹脂割れを引き起こします。本記事では、母材別の選定基準、埋め込み方式の違い、抜けを防ぐ設計ルール、図面指示のポイントまで詳しく解説します。
※コイル状のねじインサート(いわゆるヘリサート)の種類や挿入手順は、ヘリサートとは? ねじインサートの加工手順・選び方・設計上の注意点で詳しく解説しています。本記事では主に、ブッシュ形状のインサートナットを扱います。
目次
インサートナットの役割とほかのめねじとの違い
弱い母材に「金属のめねじ」を持ち込む部品
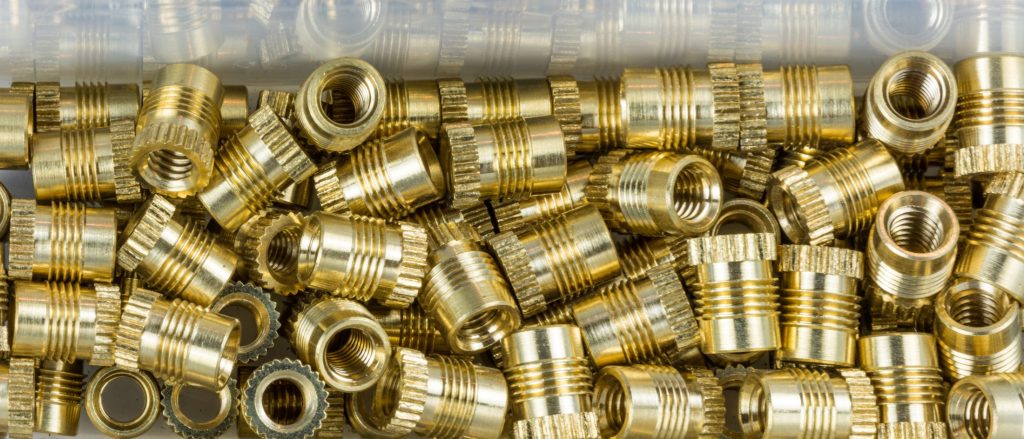
インサートナットは外周にローレット(凹凸)や溝を設けた金属製ブッシュで、内側にめねじが切られています。母材の穴へ固定しておけば、ボルトは母材ではなく強度の高いインサートナットとかみ合います。
直接タップを立てた樹脂や木材は繰り返しの着脱や締付けでねじ山が崩れやすいため、外周の広い接触面で力を分散・伝達させるインサートナットが不可欠です。
直接タップ・コイルインサートとの比較
めねじを設ける代表的な手法の使い分けを以下にまとめました。
| 比較項目 | 直接タップ | コイル状ねじインサート | インサートナット(ブッシュ形) |
| ボルトを受ける部分 | 母材のねじ山 | 挿入したコイルの内側 | 金属ブッシュの内側 |
| 母材への固定 | ― | 専用タップで切った保持ねじにコイルが密着 | ローレット・溝・外ねじ・樹脂の溶融や成形による抱き込みなど |
| 主な母材 | 強度が十分な金属 | アルミ、鋳物、一部の樹脂 | 樹脂全般、木材、軽金属(製品による) |
| 下穴 | タップ用の下穴 | 専用タップ用の下穴+専用タップ | 製品ごとに指定された下穴(ねじなしが多い) |
| 穴まわりに必要なスペース | 小さい | 比較的小さい | 外径が大きく、肉厚の確保が必要 |
アルミ等の省スペースなめねじ補強にはコイル状インサートが適する一方、樹脂成形品・加工品では熱溶融やローレットで強固に固定できるブッシュ形が主流です。
名前が似ていて混同しやすい部品
カタログや現場で混同されやすい類似部品を整理しておきます。いずれも目的は共通ですが、対象となる母材と固定メカニズムが異なります。
- 圧入ナット(クリンチングナット):薄い金属板に圧入し、板の塑性変形(かしめ)で固定する板金用部品
- 溶接ナット(ウェルドナット):鋼板へスポット溶接などで強固に接合するタイプ
- ブラインドナット:裏側に手が届かない薄板に対し、表面側からかしめて固定可能
- 鬼目ナット・打込みナット:木材用に特化したねじ込み式や打込み式の接合金具
母材から逆算するインサートナットの選び方
インサートナットを選定する際、最初に見極めるべきポイントは母材が熱で軟化するかどうかです。固定メカニズムの多くが「熱で樹脂を溶かして抱き込ませる」か「母材を切削・塑性変形させる」かに大別されるためです。
熱可塑性・熱硬化性・軽金属など母材別の適合表
母材ごとの主な選択肢を整理しました。
| 母材 | 主な選択肢 | 使いにくい方式 |
| 熱可塑性樹脂(POM、PC、ABS等) | 成形時インサート、熱圧入、超音波圧入、冷間圧入、セルフタップ式 | (樹脂の割れやすさ・滑りやすさで絞り込む) |
| 熱硬化性樹脂(フェノール、エポキシガラス等) | 成形時インサート、拡張式、セルフタップ式 | 熱圧入、超音波圧入 |
| 軽金属(アルミ、マグネシウム等) | セルフタップ式、キーロック式、コイル状ねじインサート | 熱圧入、超音波圧入 |
| 木材・合板 | ねじ込み式(鬼目ナットなど)、打込み式 | 熱圧入、超音波圧入 |
| 薄い金属板(板金) | 圧入ナット、溶接ナット、ブラインドナット、バーリングタップ | ブッシュ形インサートナット全般(深さ不足) |
フェノール樹脂の特性はフェノール樹脂の選び方|成形材料・積層板の違い、設計上の注意点も参考にしてください。
各母材における選定上の注意点
加熱で軟化する熱可塑性樹脂は選択肢が豊富です。ただし、POMのように自己潤滑性があり滑りやすい材料では回り止め構造の確認が欠かせません。PCなど応力集中に敏感な樹脂では、冷間圧入によるボス割れや残留応力を避けるため、熱圧入や超音波圧入が好まれます。
一度硬化すると熱で溶けないベークライトなどの熱硬化性樹脂には、熱圧入や超音波圧入を適用できません。先端を押し広げて固定する拡張式や、自らねじを切るセルフタップ式を選択するのがセオリーです。
アルミなどの軽金属や鋳物は溶融固定が不可能なため、セルフタップ式やキーロック式で固定します。ねじ山補強目的で省スペース化を図るならコイル状インサートも有力な候補です。なお、板厚が数mm以下の板金ではブッシュを埋め込む深さを確保できないため、圧入ナットや溶接ナット、バーリングタップ等で対応します。
埋め込み方式ごとの特徴と注意点

インサートナットの主な埋め込み方式(断面のイメージ)
成形時インサート(モールドイン)
射出成形の金型にインサートナットをあらかじめセットし、溶融樹脂を充填して一体化させる方式です。樹脂が外周のローレットや溝へ隙間なく回り込むため、優れた保持力を発揮します。熱硬化性樹脂と熱可塑性樹脂のどちらにも対応可能です。
ただし、金型側のインサート保持構造やセット工程が必要となり、成形サイクルが延びる傾向にあります。また、インサートまわりの樹脂収縮が拘束されるため、肉厚が薄いと残留応力による割れを生じかねません。めねじ部への樹脂流入を防ぐピン設計も不可欠です。
熱圧入・超音波圧入
熱圧入は、加熱したインサートを下穴へ押し込み、周囲の樹脂を溶かしながら固定する手法です。溶融樹脂が固化することで食い付き、冷間圧入よりも高い保持力が得られる上、樹脂にかかる内圧も小さく抑えられます。温度条件は製品・樹脂ごとに異なるため、メーカー技術資料の推奨値に従うのが基本です。
超音波圧入は、工具(ホーン)からの超音波振動による摩擦熱で樹脂を溶かす方式です。短時間での挿入や複数個の同時処理が可能で、量産ラインで威力を発揮します。ただし、振動伝達に伴い別部位へ白化や割れが生じる場合がある点、設備が比較的大がかりになる点に配慮しなければなりません。なお、両方式とも加熱で溶けない熱硬化性樹脂には適用不可です。
冷間圧入・拡張式・セルフタップ式
冷間圧入は、常温のままプレスなどで下穴へ押し込む方式です。熱設備が不要な一方、樹脂を押し広げながら挿入するため穴周囲に強い引張応力が発生します。ボスが細いと割れやすく保持力も低めになるため、割れにくい粘り強い樹脂や軽荷重箇所に適しています。
拡張式は、先端に切込みのあるインサートを下穴に入れ、ピンやねじの押し込みで先端を広げて穴内壁に食い込ませる方式です。熱を使わないため熱硬化性樹脂にも使用できます。
セルフタップ式は、外周の粗いねじで母材を切削・塑性変形させながらねじ込むタイプです。引き抜き荷重に強く、樹脂のほかアルミ等の軽金属や木材にも用いられます。下穴が小さすぎると挿入トルク過大による母材割れや傾きを起こすため、試し加工による適切な下穴径の決定が手戻り防止につながります。
外形と材質で変わる「抜け」と「空回り」への強さ
外周のローレット形状やフランジの有無、使用材質により、耐トルクや引抜き強度などの機械的特性は変化します。
ローレットと溝の組合せ
インサートナットに求められる主要性能は、ボルト締付け時の回転に耐える「耐トルク(回り止め)」と、軸方向の引張りに対抗する「引抜き強度」の2点です。外周のストレートローレットは回転抵抗を生み出して空回りを防止します。
一方、外周を一周する溝や斜めローレットは、樹脂の引っかかりを利用して抜けに耐える仕組みです。両者を組み合わせることで総合的な保持力を高めています。
フランジ付きとストレート
頭部にフランジ(つば)を備えたタイプは受圧面積を広く取れるため、ボルトの軸力による押し込み荷重へ強固に対抗できます。挿入深さがフランジ位置で均一に決まる点もメリットです。
これに対しストレート形状は、表面を平らに仕上げやすく、上下どちらからでも挿入できる両面設計に対応しやすい利点を持ちます。
材質の選び方
汎用品の材質には、加工性と熱伝導性に優れる黄銅(真鍮)が広く選ばれます。耐食性が求められる環境ではステンレス、軽量化優先ならアルミ製が主な候補です。ただし、ステンレスは黄銅より熱伝導率が低く、熱圧入時の加熱条件が変わる点に留意してください。
なお、黄銅に含まれる鉛などの環境規制対応については、RoHS指令の適用状況(除外条項の扱い含む)を製品ごとに確認することが重要です。
下穴・肉厚・深さの設計ポイント

左:設計で確認したい寸法(d:下穴径、L:インサートナット長さ、H:下穴深さ、e:穴中心から縁までの距離、t:母材の厚さ) 右:相手部品の穴がインサートナットより小さい場合(○)と大きい場合(×)
下穴径はメーカー指定が出発点
インサートナットの下穴径は、通常のJISタップ下穴表から決定できません。同じねじ呼び径であっても、外径や埋め込み方式によって最適な下穴径が異なるためです。採用する製品カタログの推奨値を設計の出発点とします。
樹脂は母材の種類やガラス繊維等の充填材の有無で食い付き挙動が変わります。下穴が大きすぎると保持力低下を招き、小さすぎると挿入時の樹脂割れや傾きの原因になりかねません。圧入系方式では下穴公差を図面指示に含めることで品質が安定します。
ボス径と縁までの距離
インサートナットの周囲には、挿入時の内圧やボルト締結荷重を受け止める肉厚が必要です。成形品のボス外径や、板材の穴中心から縁までの距離(図2のe)がこれに該当します。
一般的にボス外径はインサート外径の2倍以上(ボス径 ≧ 外径×2.0)が設計ガイドラインの目安とされます。ただし必要な肉厚は樹脂特性や締付けトルクに左右されるため、十分な肉厚を確保できない場合は、熱圧入への変更やボス周囲への補強リブ追加を検討しましょう。
下穴深さとインサートナット上端の位置
止まり穴の場合、下穴深さ(図2のH)はインサート長さ(L)より深く設定します。熱圧入等では溶融樹脂が穴底へ押し出されるため、その逃げ代が必要です。
注意すべきはインサート上端の位置です。上端が母材表面より沈んでいると、相手部品が樹脂面を直接押さえつける状態になります。樹脂特有のクリープ現象(持続荷重による変形)によってボルトの軸力が低下し、ゆるみを生じるリスクが高まります。受圧面を金属同士で受ける「メタルタッチ」を実現するため、上端位置は面一またはカタログが推奨する微小な突き出しに設定するのが基本です。
抜けやすい組合せを避ける
締結する相手部品の通し穴径がインサート外径より大きい場合、ボルトの締付け力がインサートを引き抜く方向だけに作用してしまいます。この場合、いくら保持力が高くても締め込むほどインサートが浮き上がります。相手部品の穴径はインサート外径より小さく設計するか、フランジ付きを選んで座面を確実に確保してください。
インサートナットの図面指示の方法
JIS B 0002-2と図面注記の活用
ねじインサートの図示方法は、JIS B 0002-2において「呼び径×ピッチ+INS(例:M30×1.5INS)」と表示ルールが規定されています。ただし、実務でブッシュ形インサートナットを用いる際は、埋め込み方式やメーカー品番、上端高さなどの固有仕様を伝える必要があるため、下穴寸法とともに注記で補足指示するのが一般的です。

インサートナット取付穴の図面指示例(数値は記号で表記)
図面には最低限、下穴径と深さ(必要に応じて公差)、ねじの呼び、メーカー名・品番、埋め込み方式(熱圧入・冷間圧入等)、上端位置(面一など)を明記します。同一部品内で通常のタップ穴と混在する場合は、引出線の注記を分けるか穴記号を用いて誤認を防ぎます。相当品を認めるかも書いておくと手配がスムーズです。
「下穴加工のみ」と「挿入済み」の書き分け
加工外注時に最もトラブルになりやすいのが作業範囲の曖昧さです。部品加工メーカーへ下穴加工のみを依頼し自社でインサートを挿入する場合は、注記に「インサートナット用下穴(挿入なし)」と明記します。
一方、インサートの挿入・固定まで含めて外注する場合は、部材の支給有無や挿入後の検査項目(ねじゲージ通りの確認、高さ公差、傾き等)まで取り決めておくと手戻りを防げます。
メビーで図面加工品のめねじを手配する
ここからは、樹脂やアルミ、板金の図面加工品で「弱い母材にめねじが欲しい」場面において、meviy(メビー)でどう手配できるかを紹介します。メビーでは3D CADデータをアップロードするだけで図面加工品の見積もりができます。ねじ穴の種類はビューワー上の穴情報として指定します。
切削加工品:アルミ・樹脂に「インサート穴」を指定する
切削加工(角物)では、タップ穴と同じように穴をモデリングしておき、穴情報で「インサート穴」を選ぶと、ねじインサートを挿入した状態で手配できます。
手配できるねじインサートはステンレス製のコイル状インサート(ヘリサート等)となります。アルミや樹脂の角物部品に対し、呼び径M2~M16(並目)、呼び長さ0.5D・1D・1.5D・2Dを指定できます。ミガキ材フラットバー(SS400-D、A6063S等)でも1D・1.5D・2Dの選択が可能です。
ブッシュ形インサートナットを使いたいときは「下穴」を精度穴で
熱圧入用などのブッシュ形インサートナットを自社で圧入挿入したい場合は、インサートナット用の下穴をメビーの切削加工で加工しておく手法が効果的です。切削加工のストレート穴に対し径公差を設定すると「精度穴」として判定され、径公差と有効深さを任意に指定できます。
板金の透明樹脂プレート:ねじインサートを自動見積もり
板金加工で扱う透明樹脂(PET、アクリル、ポリカーボネート、塩ビ)のプレートにも、ねじインサートを指定できます。インサートの材質はSUS304で、呼び径はM3~M8、呼び長さは1D・1.5D・2Dです。選べる組合せは板厚によって異なり、板厚3.0mmは対象外、5.0mmではM3・M4、10.0mmではM4~M8まで選択できます。
詳しくは板金加工 ねじインサートの仕様についてと、【板金加工】樹脂プレートにねじインサート穴を追加をご確認ください。
部品加工事例
 |
材質 | PET(スタンダード/透明) |
| サイズ | 150 × 100 × 5 | |
| インサート穴 | M4×5 | |
| 出荷日 | 5日目~ | |
| 参考価格 | 2,740 円 |
 |
材質 | アクリル(スタンダード/透明) |
| サイズ | 140 × 123 × 10 | |
| インサート穴 | M4, M5, M6, M8 | |
| 出荷日 | 5日目~ | |
| 参考価格 | 4,850円 |
※2024年7月時点
板金部品:圧入ナット・溶接ナットの取付まで手配する
板厚が薄い金属板金部品でめねじが必要な場合は、ブッシュ形インサートではなく圧入ナットや溶接ナットの出番です。メビーの板金加工では、3Dモデルの穴属性から圧入、溶接(スポット)、溶接(アーク)の取付指定が行えます(同一モデル内での取付方法の混在は不可)。
圧入ナットはM3~M8に対応し、圧入下穴径には呼び径ごとの上限値(M3はφ5.5以下、M4はφ7.0以下、M5はφ8.0以下、M6はφ10.0以下、M8はφ13.0以下)が定められています。鉄系(SPCC/SECC)、アルミ(A5052・アルマイト品)、ステンレスなど幅広い材質で選択可能です(SUS316や銅、シムプレート、複合板などは対象外)。圧入ナット取付時にはメッキの剥がれや板端部の膨らみが生じる可能性があるため、要求品質に応じた適用判断が求められます。
穴の指定を手早く済ませるコツ
メビーでは、CADで付けた穴属性や色属性から穴の種類を自動で判定する機能も用意されています。タップ穴の多い部品では、CAD側の設定を整えておくと、ビューワー上でインサート穴やナット取付へ切り替える箇所だけを確認すればよくなります。対応CADや設定方法はCADの穴属性から穴・内径タイプを自動認識をご覧ください。
| 樹脂プレートのインサート穴も、板金の圧入ナットも、3D CADデータから即時に見積もりできます。 メビーで3D CADデータから見積もりを始める |
インサートナットに関するよくある質問
Q. 樹脂に直接タップを立ててはいけないのですか?
着脱頻度が低くトルクをかけない箇所であれば実用可能な場合もあります。ただし、樹脂のねじ山は崩れやすくクリープによるゆるみも起きやすいため、繰り返し着脱する構造ではインサートナットの採用が推奨されます。
Q. ヘリサート(コイル状インサート)との使い分けは?
外径をコンパクトに抑えたい場合やアルミ部品のねじ山補強にはコイル状インサートが適します。一方、樹脂成形品・加工品で熱溶融やローレット食い付きによる強固な保持力を得たい場合はブッシュ形が主流です。
Q. ベークライトに熱圧入はできますか?
ベークライト(フェノール樹脂)は熱硬化性樹脂であり加熱しても再溶融しないため、熱圧入や超音波圧入は適用できません。拡張式やセルフタップ式、または成形時インサートを選定します。
Q. ボルト締付け時にインサートが空回りする原因は?
締付けトルクの過大、下穴径が大きすぎる、熱圧入時の温度不足に伴う樹脂充填不足などが考えられます。推奨下穴径とトルク管理を見直し、ストレートローレット等の回り止め性能が高い形状への切り替えを検討してください。
まとめ
インサートナットは、樹脂や軽金属などの弱い母材に耐久性の高い金属めねじを付与する部品です。選定では母材の熱特性を見極め、成形時・熱圧入・冷間圧入・セルフタップ等の最適な埋め込み方式を選択します。
設計時にはカタログ指定の下穴径やボス肉厚を守り、受圧面が金属同士で接する「メタルタッチ」を意識することがトラブル防止の基本です。また外注時には、JIS B 0002-2に準拠しつつ図面注記で施工範囲を明確に書き分けましょう。
メビーを活用すれば、精度下穴の加工から各種インサート穴の指定まで3Dデータ上で完結し、効率的な手配が可能となります。めねじの手配に迷ったら、ぜひお試しください。
| メビーで3D CADデータから見積もりを始める 板金加工サービスの詳細 | 切削加工(角物)サービスの詳細 | 樹脂加工サービスの詳細 |