ねじ切りとは、丸棒の外周や穴の内側にらせん状のねじ山(おねじ・めねじ)を作る加工です。図面では「M6」と書くだけでも、実際は下穴径やねじ深さ、加工方法などを設計者が決める必要があり、この判断が部品の品質やコストを左右します。
本記事では、ねじ切りの基本用語や代表的な加工方法の違い、設計時に決めるべき寸法、JISに沿った図面の書き方を解説。3Dデータで手配する際のポイントも紹介します。

目次
ねじ切りとは
ねじ切りとは、丸棒の外周(おねじ)や穴の内側(めねじ)にらせん状のねじ山を作る加工です。本来は刃物で削る「切削ねじ」を指しますが、実務上は材料を押し付けて山を盛る「転造」や「盛上げタップ」などの塑性加工も含めて広く「ねじ切り」と呼ばれます。ここからは、ねじの基本用語と種類について見ていきましょう。
まず押さえたいねじの基本用語
ねじ切りの話をするうえで欠かせない用語を、図とあわせて確認しておきましょう。

ねじ各部の名称(おねじの山形)
- おねじ外径(d)・めねじ谷の径(D):「M10」の10など、ねじの大きさを表す「呼び径」となる基準寸法
- めねじ内径(D1)・おねじ谷の径(d1):めねじの下穴径は、このめねじ内径に近い値になる
- 有効径(d2・D2):山と溝の幅が等しくなる直径で、はめあいの基準
- ピッチ(P):隣り合うねじ山の距離
- リード:ねじ1回転で進む距離
- ねじ山の角度:メートルねじとユニファイねじは60°
機械部品でよく使うねじの種類
代表的なねじと対応するJIS規格です。
| 種類 | 表記の例 | 主な規格 | よく使われる場面 |
| メートル並目ねじ | M8 | JIS B 0205規格群 | 締結全般。最も標準的 |
| メートル細目ねじ | M8×1 | JIS B 0205規格群(旧 B 0207) | 薄肉部、微調整、ベアリングナットなど |
| ユニファイねじ | 1/4-20UNC | JIS B 0206(並目)、B 0208(細目) | 米国規格の機器・輸出向け装置 |
| 管用テーパねじ | R1/4(おねじ)、Rc1/4(めねじ) | JIS B 0203 | 配管・継手など気密が必要な接続 |
| 管用平行ねじ | G1/4 | JIS B 0202 | 機械的な結合(気密はパッキン等で確保) |
| メートル台形ねじ | Tr20×4 | JIS B 0216規格群 | 送りねじ、ジャッキ |
基本は「並目」を選びピッチは省略します。「細目」は複数のピッチがあるため「M8×1」と必ず併記します。山が浅く薄肉部や微調整に向きます。
ねじ切りの主な加工方法と使い分け
ねじ山を作る方法には、刃物で「削る」切削加工と「押して成形する」塑性加工があります。加工方法により図面に書くべき寸法や避けるべき形状が変わります。
タップ加工:めねじの定番
ドリルで下穴を開け、タップという工具を回し入れてめねじを作ります。部品のねじ穴の大半はこの加工です。
| タップの種類 | 特徴 | 向いている穴 |
| ハンドタップ | 溝がまっすぐな基本形。先・中・上げと段階的に使う | 手作業・補修全般 |
| スパイラルタップ | らせん状の溝で切りくずを穴の入口側へ排出する | 止まり穴(貫通しない穴) |
| ポイントタップ | 先端の形状で切りくずを進行方向(穴の奥)へ押し出す | 通り穴(貫通穴) |
| 盛上げタップ(ロールタップ) | 削らずに材料を押し広げて山を作る。切りくずが出ない | 延性のある材料のめねじ |
小径タップは切りくず詰まりで折損しやすいため、適正な下穴径と深さの指示が重要です。
ダイス加工:手軽なおねじ加工
丸棒の端にダイスをかぶせて回し、おねじを切ります。精度や量産性は低く、主に補修や単品の追加工で使われます。
旋削ねじ切り:旋盤でおねじもめねじも削る
旋盤で材料を回転させ、刃物を1ピッチずつ送りながら削ります。旋盤の仕組みについては旋盤加工(ターニング)の解説記事もあわせてご覧ください。
軸端のおねじや内径ねじ切りに向き、大径や特殊ピッチ、左ねじなどタップで対応しにくいねじも加工できます。注意点として、段付き部の肩ぎりぎりまでは削れないため、バイトを逃がす「ねじ逃げ溝」の設計が必須です。
スレッドミル(ねじ切りフライス):マシニングセンタで削る
ねじ山形の回転工具を円を描きながら進めて削る方法です。1本で複数サイズや左右のねじに対応でき、切りくずが細かく分断されます。工具が下穴より細く、万一折れても除去しやすいため、難削材や高価な部品で選ばれます。
転造:材料を押して山を盛り上げる
転造ダイスを材料に押し付け、塑性変形させてねじ山を作ります。金属の繊維が切断されず、切削ねじより疲労強度で勝ります。ボルトなど量産品の主流ですが、専用設備が必要なため単品加工では稀です。
加工方法の比較
| 加工方法 | 作れるねじ | 向いている場面 | 設計時の注意点 |
| タップ | めねじ | 小〜中径のねじ穴全般 | 下穴径と深さ。小径は折損に注意 |
| ダイス | おねじ | 補修、単品の追加工 | 精度・量産性は低め |
| 旋削 | おねじ・めねじ | 軸端、大径、特殊ピッチ、左ねじ | 回転体のみ。逃げ溝が必要 |
| スレッドミル | 主にめねじ(おねじも可) | 大径めねじ、難削材、高価な部品 | NCプログラムが必要 |
| 転造 | おねじ | ボルトなどの量産品 | 専用設備。延性のある材料に限る |
設計者が決めておきたいねじ切りの寸法
図面加工品を設計する際に、「加工先にお任せ」にしがちですが、機能やコストに直結するため設計者が決めておくべき項目を解説します。
並目にするか、細目にするか
基本は並目です。標準品のボルトが入りやすく、加工工具も揃っています。細目を選ぶのは、薄肉の円筒でねじ山を浅くしたい場合、ピッチを細かくして微調整したい場合、振動でゆるみにくくしたい場合などです。細目を使う際は、相手部品のピッチと必ず合わせます。
下穴径:切削タップなら「呼び径-ピッチ」が目安
切削タップで加工するめねじの下穴径は、「呼び径-ピッチ」で求めるのが実務上の目安です。
| ねじの呼び(並目) | ピッチ | 下穴径の目安 |
| M3 | 0.5 | φ2.5 |
| M4 | 0.7 | φ3.3 |
| M5 | 0.8 | φ4.2 |
| M6 | 1.0 | φ5.0 |
| M8 | 1.25 | φ6.8 |
| M10 | 1.5 | φ8.5 |
| M12 | 1.75 | φ10.2 |
※切削タップを使う場合の目安。材料や工具、求めるひっかかり率によって適正値は変わります。
下穴を大きくするとタップの負荷は下がりますが、ねじ山の高さ(ひっかかり率)が減り締結力が落ちます。小さすぎるとタップ折損の原因になります。なお、盛上げタップは材料を押し広げるため、切削タップより下穴径が大きくなります。推奨値は工具メーカーに確認してください。
ねじ深さ:相手の材質で必要な長さが変わる
ボルトがめねじにかみ合う長さ(かかり長さ)は、めねじ側の材質のせん断強さに応じて変わります。一般的に、鋼なら呼び径の1.0〜1.5倍前後、鋳鉄なら1.5〜2.0倍前後、アルミニウムや銅合金なら2.0〜2.5倍前後が設計のセオリーです。
ただし、ボルトにかかる荷重は入口側の数山に集中するため、必要以上に深いねじは加工時間と折損リスクを増やすだけです。強度が足りない場合は、深さを増やすより呼び径を上げるか、ねじインサートを検討してください。
止まり穴は「下穴をねじより深く」
貫通しない止まり穴の場合、下穴はねじ深さより深くします。タップの先端は完全なねじ山ができないため、底まで入れると底付きして折損します。余裕の取り方はタップによりますが、ねじ深さに対して数山分(数ピッチ)程度が一般的です。
おねじは「逃げ溝」と「面取り」をセットで
段付き軸におねじを切る際、段差の肩ぎりぎりまで指示するのは避けましょう。ねじ終わりには不完全な山が残り、相手部品が肩まで締まりきりません。肩まで締めたい場合は「ねじ逃げ溝」を設けます。寸法はJIS B 1018(おねじ部品のねじの逃げ溝)やJIS B 1006が参考になります。溝の基本は溝加工の設計基礎でも解説しています。
また、先端と入口には面取りを入れると、ねじが入りやすく欠けも防げます。めねじの入口をどう仕上げるかは、皿穴・皿ザグリの解説記事も参考になるでしょう。
精度等級:一般用途なら「6H/6g」が基準
メートルねじの精度は公差域クラスで指示します。一般部品では、めねじは「6H」、おねじは「6g」が標準です。
見落としがちなのが表面処理です。メッキ等の厚み分だけおねじは太く、めねじは細くなるため、処理後にねじが入らなくなることがあります。厚い皮膜を付ける場合は、すきまの大きい公差を選ぶか、「オーバーサイズタップ」の使用、マスキングなどの対策が必要です。処理の種類による違いはメッキの種類・選び方・設計時の注意点でも整理しています。
図面でのねじ指示の方法
ねじは、ねじ山を1本ずつ精緻に描くのではなく、JIS B 0002に定められた簡略的な図示方法で表すのが基本です。ルールを押さえれば難しくありません。
ねじの図示ルール:「山の頂は太線、谷底は細線」
ねじの図示で覚えておきたいのは、次の原則です。
- ねじ山の頂を結んだ線は太い実線、谷底を結んだ線は細い実線で描く
- ねじを端面から見た図では、谷底の線を円周の約4分の3の細い円弧で描く
- 完全ねじ部の終わり(境界)は太い実線で描く
- 断面図のハッチングは、太い実線まで引く
作図時は、物理的な「山の頂」と「谷底」で考えると間違いがありません。
おねじでは、外側に見える山の頂(おねじ外径)が太線、奥の谷底(おねじ谷の径)が細線です。
めねじでは逆になり、穴の内側に見える山の頂(めねじ内径)が太線、奥の谷底(めねじ谷の径)が細線になります。
止まり穴の下穴深さは、先端の円錐部分(通常120°で描画)を含まない円筒部分の長さを表します。

おねじの図示例(左:側面図、右:端面図)

止まり穴のめねじの図示例(ねじ深さ12・下穴深さ15)
ねじの呼びと寸法の書き方
ねじの指示は、引出線を使って「ねじの呼び」を書くのが基本です。よく使う書き方を整理しておきます。
| 書き方の例 | 意味 |
| M8 | メートル並目ねじ、呼び径8mm、貫通穴 |
| M8×1 | メートル細目ねじ、ピッチ1mm(細目はピッチの記入が必須) |
| M8-6H/M8-6g | 公差域クラスを指定する場合(6Hはめねじ、6gはおねじ) |
| 4×M6 深さ12 | 同じM6のねじ穴が4か所、ねじ深さ12mm |
| 下穴 φ5 深さ15 | 止まり穴の下穴径と下穴深さ(ねじの指示と併記する) |
| M10-LH | 左ねじ(LH:Left Hand)。右ねじの場合は記号を付けない |
| Rc1/4/R1/4/G1/4 | 管用テーパめねじ/管用テーパおねじ/管用平行ねじ |
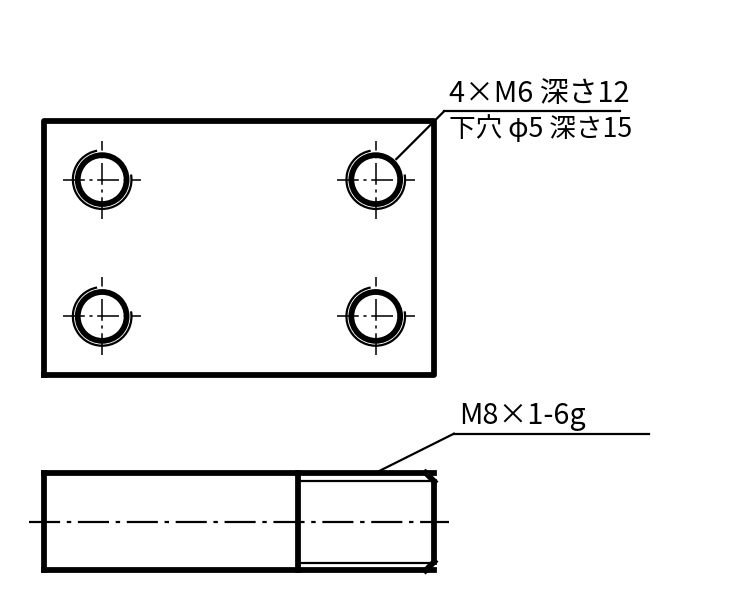
図面でのねじ指示の例(上:止まり穴のめねじ、下:細目のおねじ)
深さの指示は、「深さ」と文字で書くほか、2010年のJIS改正で導入された穴深さ記号(↧)を用いる方法もあります。直径記号の扱いについては直径記号「φ」の解説も参考にしてください。
よくある指示漏れとトラブル
現場から問い合わせが来やすいポイントです。
・止まり穴か通り穴か、図面から判断できるか(貫通と明記しているか)
・細目ねじなのにピッチを書き忘れていないか
・止まり穴の下穴深さを指示しているか(ねじ深さだけだと底付きの原因に)
・左ねじの場合「LH」を書いているか
・表面処理後もねじが入るか(メッキ等の寸法変化を考慮しているか)
・ねじ穴が部品の端や薄肉部に近すぎないか(割れの原因)
材質・形状・表面処理ごとの注意点
同じねじサイズでも、部品の材質や形状で注意点は変わります。実務で多いトラブルと対策を紹介します。
ステンレス:加工硬化と「かじり」に注意
SUS304などのオーステナイト系ステンレスは粘りが強く、削った部分が硬くなる加工硬化を起こしやすいためタップが折損しやすい傾向にあります。快削性を高めたSUS303を選ぶと加工性は向上します。
また、ステンレス同士のねじを締めた際に摩擦熱でねじ山が溶着する「かじり(焼き付き)」にも注意が必要です。二硫化モリブデンのような焼付き防止潤滑剤を塗布する、ボルトとナットで異なる材質(片方を鉄にする等)を組み合わせるなどの対策が有効です。材質の特徴はステンレス鋼(SUS)の解説で詳しく紹介しています。
アルミ・銅合金・樹脂:ねじ山の強度を確保する
アルミや真ちゅう、樹脂などは母材がやわらかいため、頻繁な着脱や高いトルクでの締め付けでねじ山がつぶれてしまいます。樹脂はクリープ現象(時間経過による変形)で締め付け力が低下することもあります。
こうした箇所には、金属製の「ねじインサート(ヘリサート等)」を組み込み、めねじを補強する設計が一般的です。また、アルミにアルマイト処理を施す際は、皮膜の成長でねじ部の寸法が変化し、ねじが入りにくくなる点にも注意しましょう。
焼入れする部品:ねじは熱処理の前に切る
焼入れで硬くなった鋼は、ねじ切りが非常に困難です。そのため、焼入れを指示する部品のねじ部は熱処理前に加工するのが基本です。ただし、熱処理の変形でねじがきつくなる場合があるため、高精度なねじ穴は事前に加工先と対策を相談しておきましょう。硬さの基礎は金属硬度の基礎知識でも解説しています。
板金部品:板厚によって切れるねじのサイズが決まる
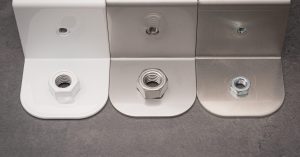
薄い板に直接タップを立てても、ねじ山数が足りず十分な締結力が得られません。そのため板金部品は板厚に応じて切れるねじサイズに制限があります。より高い締結力が欲しい場合は、穴の縁を筒状に立ち上げる「バーリングタップ」や、圧入ナット・溶接ナットを使用します。
3D CADデータでねじ付き部品を手配するときのポイント
ここまで見てきたように、ねじ切りには設計者が決めるべきことがたくさんあります。とはいえ、図面加工品を手配するたびに図面を描き起こし、ねじの指示を一つひとつ書き込むのは手間がかかるものです。ここでは、3D CADデータをアップロードするだけで即時に見積もりできる「meviy(メビー)」において、3Dデータでねじ付き部品を手配するときのポイントを紹介します。
ねじ山を3Dモデルで描き込む必要はない
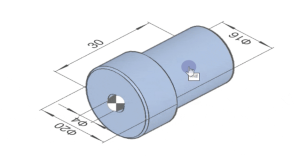
メビーでは、3Dモデル上のねじ穴を「下穴径の円筒穴」として描いておけば、穴径からタップ穴が自動で認識されます。
注意したいのは、同じM6でも、CADによって下穴径の描き方が少しずつ異なることです。メビーでは、普段使っている3D CADを設定しておくと、そのCADの描き方に合わせて穴径が照合されます。CADの穴属性や色属性からタップ穴を判定する方法も用意されているので、設計の習慣に合わせて選ぶとよいでしょう。認識されたねじ穴は、3Dビューワー上でサイズや深さを確認・変更できます。
自動見積もりで指定できるねじの範囲
メビーで指定できるねじの範囲は、加工サービスごとに次のとおりです(2026年10月時点)。
| 加工サービス | 主なねじの対応範囲 | 補足 |
| 切削加工(角物) | タップ穴:M2〜M24(並目・細目)、ユニファイ(UNC・UNF)の主要サイズ | アルミ・樹脂などはねじインサート穴(M2〜M16)にも対応 |
| 切削加工(丸物) | おねじ・めねじ:M2〜M50(並目・細目)、インチねじ、管用テーパねじ(R・Rc) | 左ねじはサイズ・ピッチにより対応。インチねじは右ねじのみ |
| 板金加工 | タップ穴:M2〜M16 | 材質・板厚により選べるサイズが異なる。バーリングタップ、ナットにも対応 |
※詳細な対応表は、各サービスの技術情報をご確認ください。
たとえば切削加工(丸物)では、管用テーパねじがR1/16〜R1 1/2(めねじはRc1/16〜Rc1 1/2)の範囲で自動見積もりの対象となっており、ねじ長さ・深さが規格どおりであれば、ゲージ検査で合否を判定して出荷されます。いっぽうで、管用平行ねじ(G)や管用テーパねじ用平行めねじ(Rp)は対象外です。配管まわりの部品を設計するときは、ねじの種類を確認しておくと手戻りを防げます。
タップの有効深さは「3山以上」を目安に
前半で、タップの先端には完全なねじ山ができない部分があると説明しました。メビーの切削加工でも、タップ深さが浅いと、工具の面取り部や食い付き部の影響でねじ山が2山確保できない可能性があるため、締結力が必要な場合は3山以上の有効深さを設定することが推奨されています。
反対に、深さの上限もあります。切削加工(角物)では、で、材質や径によって上限が変わります。先ほどの「深すぎるねじは避ける」という考え方とあわせて、必要十分な深さを指示するのがよいでしょう。
価格と納期を見ながら、ねじの仕様を決められる
3Dデータをアップロードすると、価格と出荷日がすぐに表示されます。タップのサイズや深さ、並目か細目か、材質や表面処理を変えると、その場で見積もり結果が更新されるので、「この深さは本当に必要か」「インサートを入れるとどれくらい変わるか」を数字で比べながら仕様を決められます。設計の初期段階でコストを把握する考え方は3Dモデルを使ったコストシミュレーションの記事でも紹介しています。
メビーの加工事例
メビーで製作された部品のなかから、ねじを含む形状が多い部品の事例を紹介します。そのほかの事例は部品加工事例でご覧いただけます。
| 写真 |  |
| 名称 | フランジ付片持ピン |
| サービス名 | 切削丸物 |
| 材質 | S45C |
| サイズ | Ø50×L65mm |
| 表面処理 | 無電解ニッケル |
| 出荷日 | 8日目 |
| 参考価格 | 7,862円 |
| 写真 | 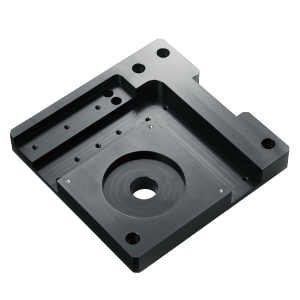 |
| 名称 | ベースプレート |
| サービス名 | 切削角物 |
| 材質 | A5052 |
| サイズ | W150×D150×H20mm |
| 表面処理 | アルマイト(黒) |
| 出荷日 | 8日目 |
| 参考価格 | 26,329円 |
ねじ切りに関するよくある質問
Q. ねじ切りとタップ加工の違いは何ですか?
ねじ切りは、おねじ・めねじを問わず、ねじ山を作る加工全般を指す言葉です。タップ加工はそのなかのひとつで、タップという工具を使ってめねじを加工する方法を指します。
Q. めねじの下穴径はどうやって決めればよいですか?
切削タップを使う場合は「呼び径-ピッチ」が目安です。M6なら5.0mm、M8なら6.8mm、M10なら8.5mmになります。盛上げタップを使う場合はこれより大きな径になるため、工具メーカーの推奨値を確認してください。
Q. 止まり穴のねじ深さは、どれくらいにすればよいですか?
めねじ側の材質によって変わりますが、鋼なら呼び径の1倍前後、アルミなどやわらかい材料なら2倍前後を目安にすることが多いようです。下穴はねじ深さより数山分深くしておきましょう。
まとめ
ねじ切りは、おねじ・めねじのねじ山を作る加工の総称です。めねじの定番であるタップ加工をはじめ、旋削、スレッドミル、転造など、形状や数量に応じて最適な加工方法が選ばれます。
設計者は下穴径やねじ深さ、逃げ溝などの適切な寸法決定に加え、JISルールに沿った正確な図面指示が求められます。組み立て時の用途や、材質・表面処理による寸法変化も見越した仕様決定が重要です。
meviy(メビー)なら、下穴径の円筒穴を描いた3Dデータをアップロードするだけでタップ穴を自動認識し、価格と納期が即座にわかります。仕様変更によるコスト比較など設計検討にも役立つため、ぜひ無料見積もりをお試しください。