ベアリング部や位置決めピンなど、厳しい寸法公差や微細な面粗さを狙う部位で欠かせないのが研削盤です。しかし一般的な切削加工の延長で設計すると、隅の削り残しや反りといった図面トラブルを招きます。これらは設計段階の工夫で防げるケースが大半です。
本記事では研削盤の基礎や精度の限界値、研削逃げなどの形状ルール、材質との相性、JISに基づく図面指示を徹底解説。3Dデータによる効率的な部品調達方法も紹介します。
目次
研削盤とは:砥石で「仕上げる」ための工作機械
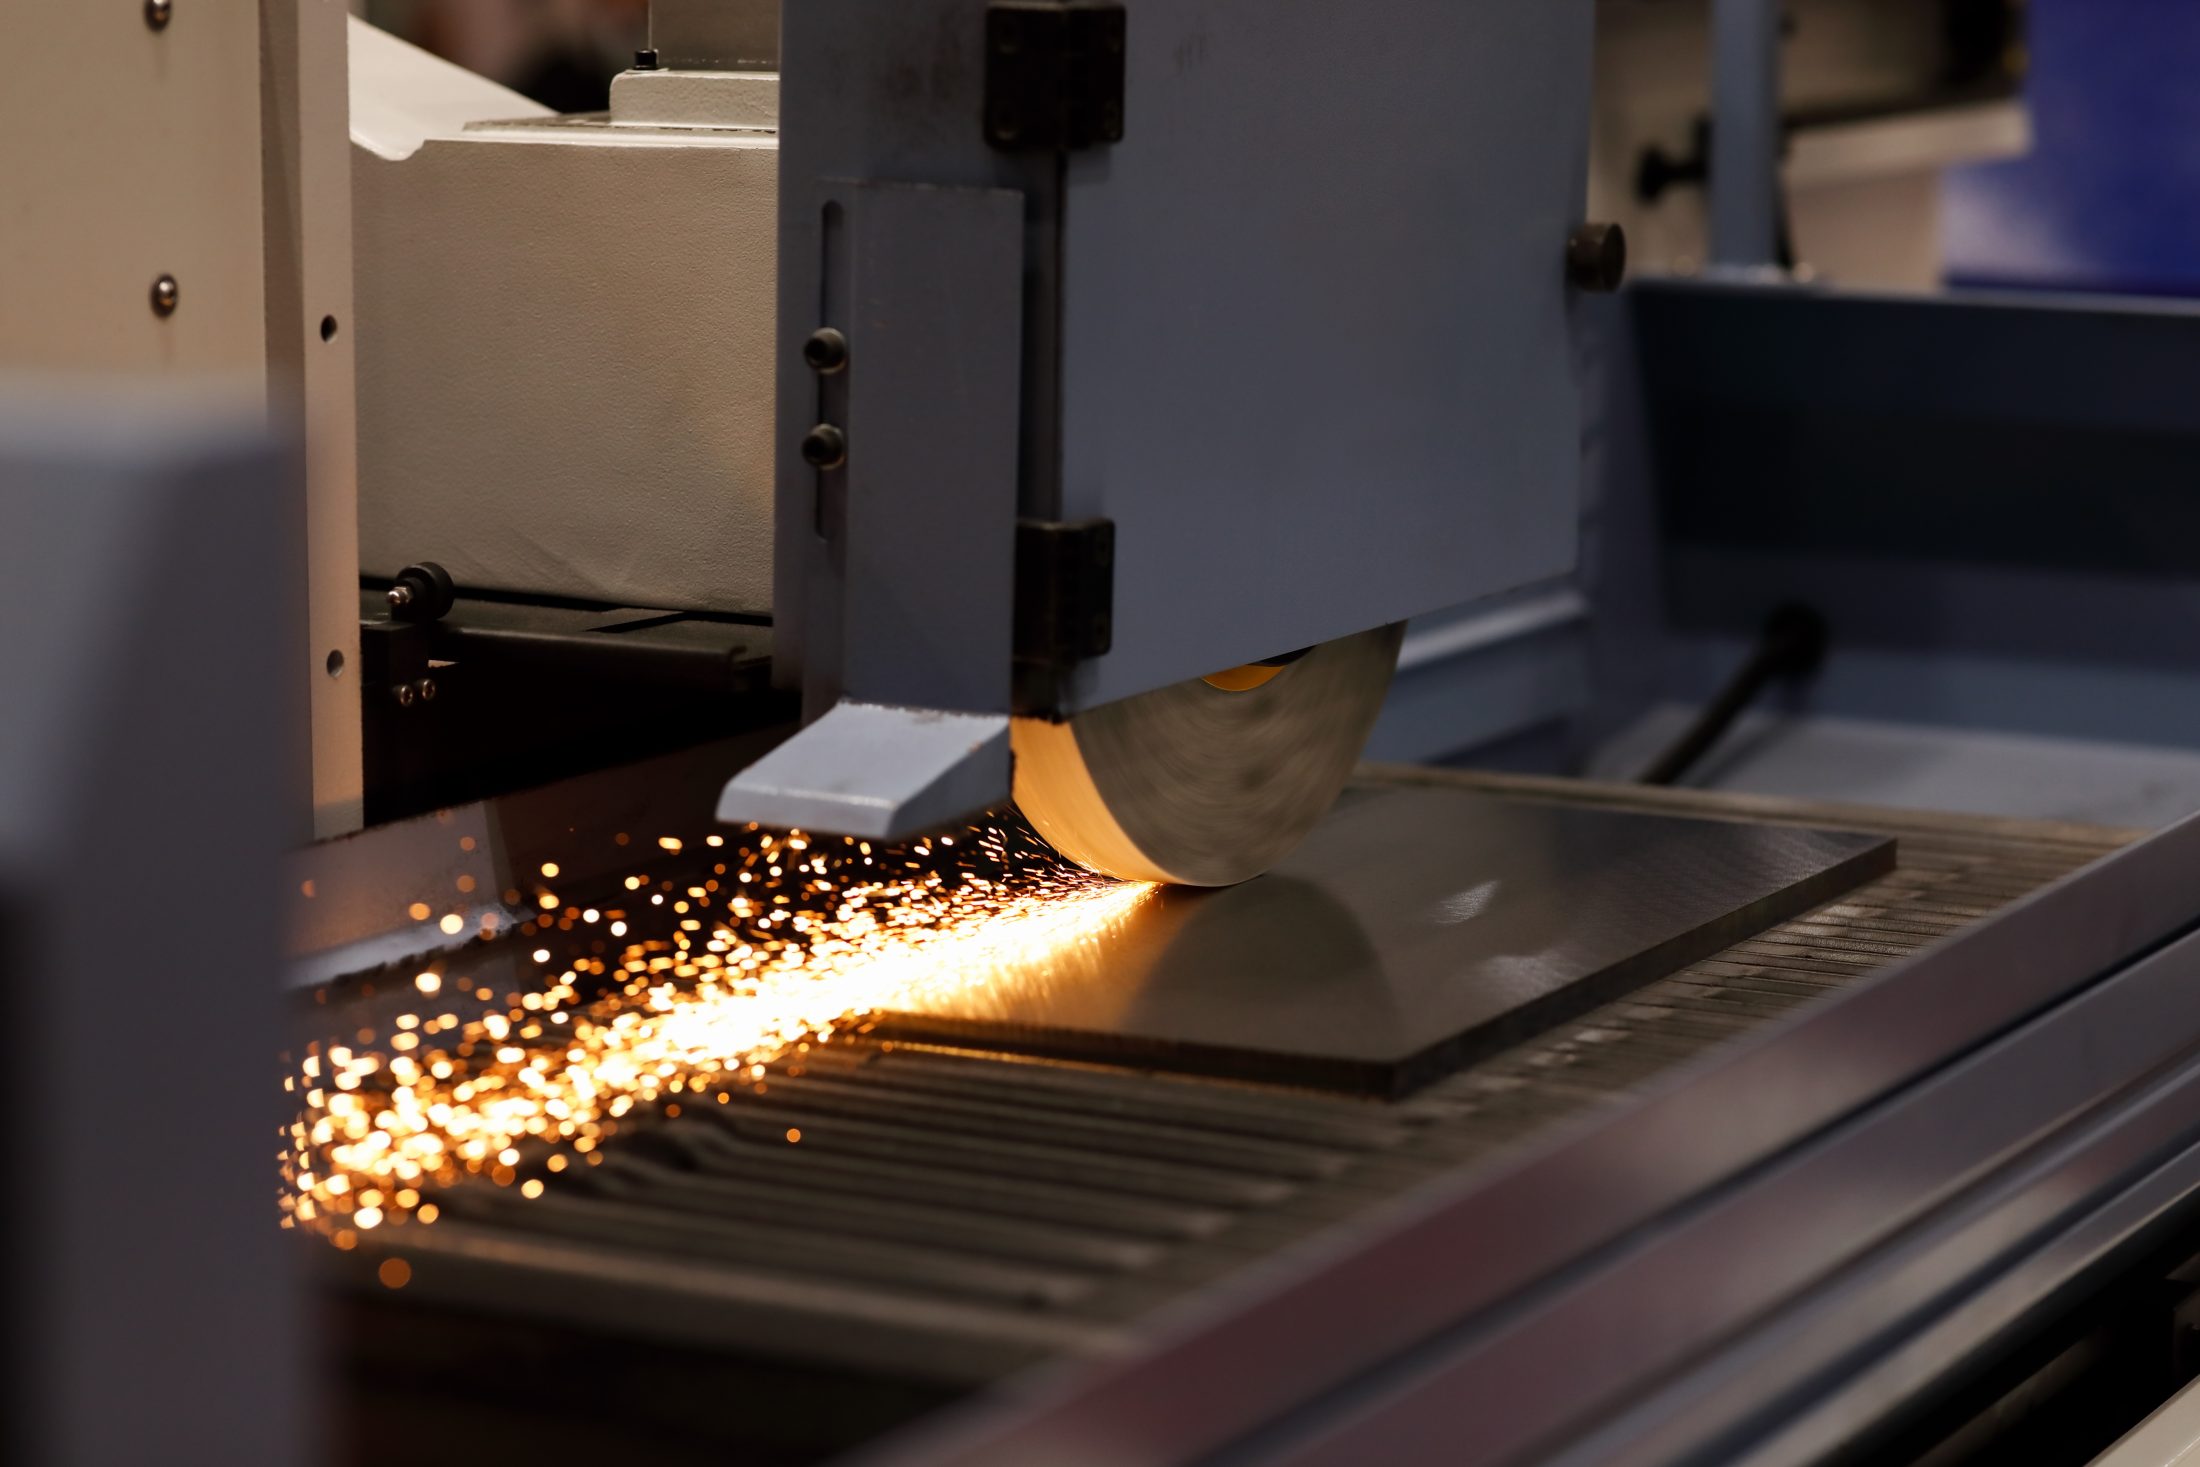
研削盤は、高速で回転する砥石(といし)を工作物に当て、表面をごく薄く削り取っていく工作機械です。砥石は、硬い粒(砥粒:とりゅう)を結合剤で固めたもので、内部には切りくずや研削液の逃げ場になるすき間(気孔)があります。この無数の砥粒一つひとつが小さな刃物として働くイメージです。
切削加工との違いは「工程の位置づけ」
切削加工との違いは「工程の位置づけ」にあります。旋盤やマシニングセンタが材料を大きく削り出して「形状を作る」のに対し、研削はゼロから形を作るのではなく「最終的な寸法公差・幾何公差・面粗さを整える」役割を担います。
そのため、前工程の切削時にあらかじめ研削分の取り代(片肉0.1〜0.3mm程度)を残し、焼入れ等の熱処理による歪みを経た後、研削で最終寸法へ追い込む「2段構え」の工程が基本です。
研削盤が選ばれる3つの場面
研削盤が選ばれる場面は主に次の3つです。
- 厳しい公差: h6/g6などの軸・穴のはめあい公差や、数μmオーダーの平面度・円筒度
- 微細な面粗さ: 摺動面やシール面、ベアリング取付面など8以下が求められる面
- 高硬度材: 焼入れ鋼のように硬く、刃物による切削が困難な材料
これら以外の面にまで研削を指示すると、不要な工程増でコストと納期が膨らむ原因になります。
研削盤の種類と、設計者が想定しておきたい加工面
研削盤は仕上げる面の形によって機種が分かれます。設計者としては「この面はどの研削盤で仕上げることになるか」を想像できれば十分です。
| 種類 | 仕上げる面 | 代表的な部品 | 設計時に意識したいこと |
| 平面研削盤 | 平坦面 | プレート、治具基準面 | 砥石が面を通り抜けられるか。非磁性材は保持方法に注意 |
| 円筒研削盤 | 軸外径、肩端面 | シャフト、ノックピン | 段付き部の逃げ、軸端のセンタ穴の扱い |
| 内面研削盤 | 穴内周面 | ハウジング、ブッシュ | 穴の深さと径の比、止まり穴の底の逃げ |
| 心なし研削盤(センタレス) | 円筒外径 | ピン、小径シャフト | センタ穴不要で量産向き。他の径との同軸度は工程次第 |
| 成形研削盤 | 総形輪郭・溝 | 金型パンチ、ダイ | 形状を砥石に転写するため、砥石の形が作れる輪郭か |
| ジグ研削盤 | 高精度な穴ピッチ | 精密治具、金型プレート | 高精度だが専門性が高く、加工先が限られる |
図面調達で関わる機会が多いのは、上のうち「平面・円筒・内面」の3種です。
砥石の種類はどこまで知っておくべきか
砥石選定は基本的に加工現場の領分ですが、材料相性の概要を押さえておくと加工相談がスムーズに進みます。
鉄鋼材料に使われるのは、主に「アルミナ系(A/WA系)」、非鉄金属や鋳鉄には「炭化ケイ素系(C/GC系)」です。焼入れ鋼など高硬度材には、より硬い「CBN(立方晶窒化ホウ素)」が多用されます。一方、最も硬い「ダイヤモンド砥石」は超硬合金やセラミックスの加工に不可欠ですが、高温下で鉄と化学反応を起こして急激に摩耗するため、鉄鋼材料には適しません。超硬部品の調達時は専用砥石の対応可否を確認しましょう。
研削加工でどこまでできる? 精度と形状の限界値
「研削なら何μmまで追い込めるのか」は設計者が最も気にする点ですが、精度の限界は工作機械のカタログスペックだけで決まるものではありません。部品の剛性や形状、熱変位、そして加工先が持つ測定環境によって、現実的に保証できる公差は大きく変わります。
寸法精度・面粗さの目安
一般的な機械加工部品を前提とした、加工方法別の寸法公差・面粗さの実力値目安は以下の通りです。
| 加工方法 | 寸法公差の目安 | 面粗さの目安(Ra) | 補足 |
| 旋削・フライス(一般的な仕上げ) | ±0.01〜0.05mm程度 | 1.6〜6.3μm程度 | 条件次第でさらに上も狙える |
| 平面研削 | ±0.005mm程度〜 | 0.2〜0.8μm程度 | 平面度・平行度は数μmオーダーも可能 |
| 円筒研削 | ±0.002〜0.005mm程度〜 | 0.1〜0.8μm程度 | 真円度・円筒度も高い水準で出しやすい |
| 内面研削 | ±0.003〜0.01mm程度〜 | 0.2〜0.8μm程度 | 小径・深穴ほど難しくなる |
金型パンチなどでは±0.002mmの公差が扱われることもありますが、μm単位の公差は恒温室(20℃管理)での精密測定が必須となり、加工・検査コストが跳ね上がります。「はめあいや機能上、本当にそこまでの公差が必要か」を検討することが重要です。普通公差の考え方は一般公差の解説記事もあわせて参考にしてください。
精度を決めるのは「機械」より「部品の剛性・形状」
どんなに高精度な研削盤を用いても、部品の形状に無理があると狙った精度は出ません。
- 細長軸: 砥石の押し付け力で軸がたわみ、中央が太くなる太鼓状の誤差が生じやすくなる(振れ止め支持が必要)
- 薄板: 電磁チャック吸着時は平坦でも、外すと材料内部の残留応力で反りが戻る
- 深穴・小径穴: 内面研削の砥石軸(クイル)が細長くなり、振動(ビビリ)やたわみで内径精度が低下
- 肉厚不均一: 研削熱による熱膨張差が生じ、冷却後に歪みや幾何公差の崩れが発生
太さや肉厚に余裕を持たせ、部品自体の剛性を高める設計こそが、研削精度の安定とコスト抑制につながります。
研削特有の設計ルール:逃げ・R・形状の制約
研削盤は「回転する砥石が物理的に届く面」しか加工できません。切削なら工具で対応できる形状でも、研削では不可能なケースが存在します。ここでは図面トラブルになりやすい設計ルールを見ていきましょう。
段付き軸には「研削逃げ」を設ける

【図1】左は逃げのない段付き軸。砥石の角の丸みで、隅(破線の円)に削り残しが出る。右は肩の根元に逃げ溝を設けた形。砥石が径全体を仕上げられる
円筒研削で最も多い失敗が、段付き軸の「肩の根元」の削り残しです。砥石の角は摩耗して丸みを帯びるため、入隅の奥まで研削できない部分が残るわけです。これを回避する必須形状が「研削逃げ」となります。
肩の根元にあらかじめ小さな溝を設けておけば、砥石の角が逃げ空間に入り込み、外径の全長を削り切ることが可能です。逃げがないとベアリングの内輪が肩に密着せず、組立不良を引き起こしかねません。
寸法はドイツ規格「DIN 509(2022年版)」で、外径だけを研削する形、外径と端面の両方を研削する形などが整理されています。社内標準がない場合は、こうした規格寸法を参考にするか、加工先に推奨寸法を確認するとよいでしょう。
ただし溝は応力集中の起点になるため、曲げ荷重がかかる軸では溝底のRを大きくするなどの配慮が求められます。
隅Rを指定するなら「研削するかどうか」をセットで考える
強度確保のため、段付き軸の入隅に「隅R」を指定したい場面もあります。このとき「全周研削」を無造作に併記すると、現場に負担を強いることになります。
研削でRを仕上げるためには、専用工具で砥石の角をR形状に成形しなければなりません。摩耗のたびに成形作業を繰り返す必要があり、コストが跳ね上がる要因です。対策として研削範囲を直線部のみに限定し、「隅R部は旋削仕上げのままとする」と図面に注記するのがおすすめです。
止まり穴・内径の底にも逃げを考える
内面研削で止まり穴を加工する際も、砥石が奥まで入り切らないため底付近に削り残しが生じます。最深部に逃げ溝を設けるか、可能であれば貫通穴に変更してください。また穴が深く細いほど砥石軸がたわみ精度が悪化していくため、深すぎる穴への研削指示は避けねばなりません。
平面研削は「砥石が通り抜けられる面」にする
平面研削盤では、テーブルを往復させながら砥石の下にワークをくぐらせて面を仕上げます。そのため、研削したい面の途中に突起や壁があると、砥石がそこで止まってしまいます。
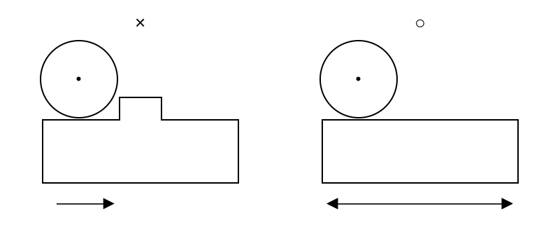
【図2】左は研削面の中央に突起があり、砥石が面全体を通過できない例。右は研削面が端から端まで開いており、テーブルの往復で全面を仕上げられる例
研削面はできるだけ部品の最も高い位置に置き、端まで開いた形にするのが基本です。突起が必要な場合は別部品にし、ボルト等で後付けする構造に変更すれば、加工費を削減できるでしょう。
円筒研削とセンタ穴
円筒研削において、同軸度を保証する基準となるのが軸両端に設ける「センタ穴(JIS B 1011)」です。支持具で両端のセンタ穴を挟み込み、ワークを回転させながら削り込んでいきます。センタ穴を残すことで、再研磨の際も同じ回転軸で機械にセットすることが可能です。外観部品などでセンタ穴が残っては困る場合は、図面に「両端センタ穴不可」と必ず明記しておきましょう。
材質と研削の相性:削れるか・歪まないか
研削は「高硬度材を精密に仕上げる」ことを得意とする一方、軟らかい金属や粘り強い材料では砥石の目詰まりが起きやすく、加工難易度が跳ね上がります。材質ごとの研削相性を整理した目安は以下の通りです。
| 材質区分 | 主な材質例 | 研削相性 | 留意点 |
| 焼入れ鋼 | SKD11, SUJ2, S45C焼入れ材 | 非常に良い | 研削の本領。硬さゆえに研削焼け・研削割れへの配慮が必要 |
| 炭素鋼・合金鋼(生材) | S45C, SCM440 | 良い | 比較的研削しやすい。精度を求めるなら焼鈍材や調質材も検討 |
| 一般構造用鋼 | SS400 | 可 | 研削自体はできるが、内部応力による反りが出やすい |
| マルテンサイト系SUS | SUS440C, SUS420J2 | 良い | 焼入れが可能で磁性もあり、研削部品によく使われる |
| オーステナイト系SUS | SUS304, SUS316 | やや難 | 粘りがあり熱がこもりやすい。非磁性のため電磁チャックで保持しにくい |
| アルミ合金・銅合金 | A5052, A2017, C1100 | やや難 | 軟らかく砥石が目詰まりしやすい。精密フライスで代替できないかも検討 |
| 樹脂 | POM, PEEK等 | 不向き | 研削熱で溶けたり変形したりしやすく、一般には切削で仕上げる |
| 超硬合金・セラミックス | 超硬, ジルコニア等 | 良い(要専用機) | ダイヤモンド砥石を使う。対応できる加工先が限られる |
各材質の基本的な性質は、鋼材の種類と選び方、炭素鋼の解説、ステンレスの解説でも詳しく紹介しています。
残留応力による「反り」のメカニズムと対策
平面研削で寸法が出ないトラブルの大半は、材料内部に残る「残留応力」に起因します。圧延や切削で蓄積した応力が、研削で表層を除去された瞬間にバランスを崩し、部品全体を反らせてしまうわけです。
これを防ぐには、事前に焼鈍(ひずみ取り焼きなまし)を施した材料を選ぶか、板厚を厚めにして部品自体の剛性を高める設計が欠かせません。加工現場に依頼して、両面を少しずつ交互に裏返しながら削ってもらう手法も有効と言えます。
焼入れ鋼の天敵「研削焼け・研削割れ」
砥石と材料の接触点では瞬間的に激しい摩擦熱が生じます。冷却が不足すると、表面が酸化変色する「研削焼け」や微細亀裂が走る「研削割れ」を引き起こしかねません。とくに焼入れ鋼は熱影響を受けやすく、外観上は無傷に見えても表層が軟化したり、引張残留応力が生じて部品の疲労強度を著しく低下させる危険を孕んでいます。
熱処理・表面処理と研削の工程順
表面処理を伴う部品では、研削との施工順序が仕上がり品質を左右する要因です。
- 焼入れ: 熱歪みを研削で除去するため、「前加工→焼入れ→研削」の順序が鉄則
- めっき: 研削後に無電解ニッケル等を施すと膜厚分寸法が太る。はめあい寸法をめっき前・後のどちらで管理するかを明記(めっきの基本はメッキの種類と選び方を参照)
- 窒化処理: タフトライド等の軟窒化は表面硬化層が極めて薄いため、処理後の寸法研削は不可と考えるのが実務上の定石。ガス窒化など他の窒化処理でも、窒化層を除去しないような軽い研削にとどめるのが原則
研削の図面指示の方法
研削指示を図面に落とし込む際は、JIS規格に準拠した記号の正しい配置や、公差との組み合わせが重要です。
表面性状の図示記号に、加工方法「G」を書く
研削仕上げを明示する場合は、表面性状の図示記号(JIS B 0031)を使用します。除去加工を要する記号の長い脚を延長した横線に対し、「横線の下に面粗さの要求値(例:Ra 0.4)」、「横線の上に加工方法」を記入するのが規定の配置です。
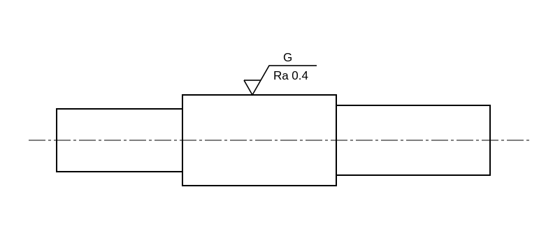
【図3】段付き軸の研削部に、研削(G)で算術平均粗さRa0.4に仕上げる指示をした例
研削の加工方法記号「G」はJIS B 0122で定められており、必要に応じて円筒研削「GE」、内面研削「GI」、平面研削「GS」と細分化して指定できます
加工方法を書くかどうかは「縛りたいかどうか」で決める
加工記号「G」を記載すると加工方法を研削に限定することになるため、Ra値さえ満たせば切削仕上げでも構わない箇所には数値のみを指示してください。機能上不要な面にまで全面研削を指示せず、摺動面や嵌合部に限定することがコスト抑制の定石です。
また、軸の一部だけを研削する場合は外形線に沿って太い一点鎖線を引き、研削範囲を寸法で明確に指示しましょう。
寸法公差・幾何公差とセットで指示する
研削面は、面粗さだけでなく寸法公差や幾何公差とセットで意味を持ちます。
- 軸径:はめあい公差(h6、g6など)と円筒度、またはデータム軸に対する円周振れ
- 平面:平面度、または基準面に対する平行度・直角度
- 穴径:はめあい公差(H7など)と真円度、または基準軸に対する同軸度
研削で仕上げる面をデータム(幾何公差の基準)にすると、他の形体の精度も評価しやすくなります。
よくある指示ミス
| よくある指示 | 起こりがちな問題 | 改善の方向 |
| 全面にRa0.4を一括指示 | 不要な面まで研削になり、価格・納期が増える | 機能面だけに研削を指示し、他は切削仕上げに |
| 入隅に小さなRと研削を同時に指示 | 砥石の角で実現しにくく、追加工程や加工不可に | 逃げ溝を設けるか、R部を研削範囲から外す |
| センタ穴について記載がない | 製品にセンタ穴が残り、外観・機能上の問題に | 可否を注記で明示する |
| めっき部品に研削寸法のみ記載 | めっき後に寸法が外れる | 管理寸法がめっき前か後かを明記する |
| 薄板に厳しい平面度を指示 | 反りで平面度が安定しない | 板厚・材料(焼鈍材など)を見直す |
研削と研磨・グラインダーの違い(よくある質問)
研削と研磨は何が違う?
最大の差は「寸法を作り込む力」です。研削が固定砥粒(砥石)でμm単位の寸法公差や幾何公差を削り出すのに対し、バフ研磨等は表面の平滑化や鏡面化を主目的とします。極小の面粗さと精度を両立させるなら「研削後に研磨」の併用が有効です。
研削盤とグラインダーは同じもの?
どちらも砥石を用いますが、研削盤は剛性の高い機械と自動送り機構で精度を創成する工作機械です。一方、ハンドグラインダー等はバリ取りや工具研ぎなどの手作業用工具となります。
アルミの部品でも研削できる?
加工自体は可能です。ただし軟らかく砥石が目詰まりしやすいため、要求公差によっては精密フライス加工で代替するほうがコスト・納期面で賢明と言えるでしょう。
研削加工品を調達するときのポイント
研削部品は「多段の外注」になりやすい
研削を含む部品は、前加工(切削)、熱処理、研削と、工程ごとに専門の加工先へ回されるケースがあります。
その結果、各工程間で見積もりの回収に日数を要し、業者間の輸送タイムラグで全体の納期管理が難航するケースは珍しくありません。さらに万が一、寸法外れや反りなどの不具合が出た際に、責任の所在(荒加工の取り代不足か、熱処理の歪みか、研削の削りすぎか)を特定しづらい点も大きなリスクと言えるでしょう。
見積もりを依頼する段階で、どこまでの工程を一括で引き受けてもらえるか加工先へ事前に確認しておく配慮が欠かせません。
3Dデータで研削まで一括見積もりするという選択肢
こうした多段の手配を短縮できるのが、ミスミの機械部品調達AIプラットフォーム「meviy(メビー)」です。3D CADデータをアップロードすると、切削加工に研削やバフ研磨を加えた条件でも、その場で価格と出荷日が分かります。
研削の指示は、3Dビューワー上で面を選ぶだけ
メビーでは、表面粗さを指定したい面を3Dビューワー上で選び、粗さの値とあわせて加工オプションの「G(研削)」または「SPBF(バフ研磨)」を選択します。紙の図面に表面性状記号を書き込む代わりに、3Dモデルに直接指示するイメージです。設定手順は切削角物の設定方法、切削丸物の設定方法で確認できます。
研削の対応範囲
軸物(切削丸物)では、部位ごとに自動見積もりの対象が決まっています。詳しくは切削丸物の技術・操作マニュアルおよび 切削加工(丸物)のサービスページをご覧ください。
切削角物では、フラットバーを除く金属材質で研削・バフ研磨に対応しています。寸法公差は±0.01mm、幾何公差(平面度・直角度・平行度)は0.02/100mmから、表面粗さはRa0.4まで指定できます。詳しくは切削角物の技術・操作マニュアル および 切削加工(角物)のサービスページにまとまっています。
メビーの加工事例
研削指示を含む部品と、研削と組み合わせることの多い焼入れ材の部品の事例を紹介します。
研削・バフ研磨の事例
| 項目 | 内容 |
| 写真 |  |
| サービス名 | 切削角物 |
| 材質 | SUS304 |
| サイズ | W200×D100×H40 |
| 研削指示 | G Ra0.8 × 2箇所 |
| 表面処理 | なし |
| 出荷日 | 10日目 |
| 参考価格 | 62,714円 |
焼入れ材の事例(チャック爪)
| 項目 | 内容 |
| 写真 |  |
| サービス名 | 切削角物 |
| 材質 | SKD11 |
| サイズ | W41.5×D10×H9.9 |
| 熱処理 | 真空焼入れ(HRC58〜63) |
| 表面処理 | 無電解ニッケル |
| 出荷日 | 6日目(短納期) |
| 参考価格 | 12,339円 |
焼入れ材の事例(駆動軸)
| 項目 | 内容 |
| 写真 |  |
| サービス名 | 切削丸物 |
| 材質 | SUJ2 |
| サイズ | Ø22×L220 |
| 熱処理 | ズブ焼入れ |
| 表面処理 | なし |
| 出荷日 | 12日目 |
| 参考価格 | 14,693円 |
そのほかの事例は部品加工事例一覧でご覧いただけます。
まとめ
研削盤は平面・円筒・内面などを使い分け、厳しいはめあい公差や微細な面粗さ、焼入れ材の仕上げを担う重要な工作機械です。一方で「砥石が届く通り抜け形状にする」「段付き部や止まり穴に逃げ溝を設ける」「材質の磁性や残留応力、処理順序を考慮する」といった特有の設計ルールが存在します。
これらを押さえつつ、隅Rの研削可否を明確にし、機能上必要な面だけに指示を絞り込むことが手戻りを防ぐ要点と言えるでしょう。
研削を含む特注部品を手軽に手配したいなら、メビーの3D見積もりが有効です。3D CADデータをアップロードするだけで、研削(G)やバフ研磨(SPBF)を指定した条件でも即座に価格と出荷日を確認できます。