金属部品の軽量化や絶縁などを目的に樹脂への置き換えを考えたとき、必ず目にするのが「熱可塑性」です。POMやMCナイロンなど、切削部品で使われる樹脂の多くがこの性質を持ちます。設計者にとって重要なのは、温度や湿度で性質が動く材料をどう図面に落とし込むかです。本記事では、熱硬化性との違いやカタログの温度指標の読み方、加工時に起きやすい寸法トラブルを防ぐ設計上の対策まで、実践的に解説します。
目次
熱可塑性とは?加熱と冷却で「軟化」と「固化」を繰り返せる性質
熱可塑性(ねつかそせい:thermoplasticity)とは、材料を加熱すると軟らかくなり、冷却すると固まる変化を繰り返し起こせる性質のことです。「可塑」は力を取り除いても元の形に戻らない性質を指し、熱を加えることで粘土のように形を変えられる状態になることを意味します。
プラスチック用語を定めるJIS K 6900において、熱可塑性は「プラスチックに特有の温度範囲を通じて加熱による軟化及び冷却による硬化を繰り返すことができ、かつ軟化状態で流動によって形を合わせて成形、押出し又は成形によって繰返し物品の状態にし得ること」と定義されています。
熱可塑性樹脂は、分子が細長い「鎖」のように絡み合った構造をしており、分子間力という弱い力で引き合っています。そのため、加熱すると鎖どうしが滑って軟化・溶融し、冷却するとその場で固まるのです。 一方、熱硬化性樹脂は分子が化学結合で橋渡しされた「網目構造(架橋構造)」を持ちます。一度固まると網の目が固定されるため、再加熱しても分子が滑らず、軟化しません。
関連記事:樹脂の種類・特性・加工方法を解説|設計に役立つ材料選定のポイント
熱可塑性と熱硬化性の違い
熱硬化性樹脂は、加熱等の化学反応で網目構造を作り固化する材料です。一度固まると再加熱しても軟化せず、高温では分解・炭化します。
両者の違いは下表の通りですが、「熱硬化性は熱に強く、熱可塑性は弱い」とは限りません。熱可塑性でもPEEK(連続使用温度260℃)のような高耐熱材があるため、個別の物性確認が基本です。
| 比較項目 | 熱可塑性樹脂 | 熱硬化性樹脂 |
| 分子構造 | 鎖状(架橋なし) | 立体的な網目(架橋あり) |
| 再加熱したとき | 軟化・溶融する | 軟化しにくく、高温では分解・炭化する |
| 主な成形方法 | 射出成形、押出成形、ブロー成形、真空成形など | 圧縮成形、注型、積層成形など(硬化反応をともなう) |
| 成形サイクル | 冷やせば固まるため短くしやすい | 硬化反応の時間が必要 |
| 耐熱性・寸法安定性 | 樹脂の種類による差が非常に大きい | 一般に高い傾向 |
| 熱溶着・リサイクル | 熱溶着やマテリアルリサイクルが可能 | 難しい |
| 代表例 | PE、PP、PVC、ABS、PC、POM、PA(ナイロン)、PEEK、PTFE | フェノール樹脂(ベークライト)、エポキシ樹脂、メラミン樹脂、尿素樹脂、不飽和ポリエステル |
なお、ウレタンには注型(熱硬化性)とTPU(熱可塑性)の両方があります。図面には「種類と硬度」を併記し、現場の手配トラブルを防ぎましょう。ウレタンとは?特徴・種類・用途、注型とは?も参考になります。
熱硬化性樹脂について詳しく知りたい方は、ベークライトとは?種類や特徴、用途を解説、フェノール樹脂の選び方、エポキシ樹脂を採用するメリット・デメリットもあわせてご覧ください。
設計者が読み解きたい「温度」の指標
熱可塑性樹脂は温度によって硬さや強さが変化するため、「何℃まで使えるか」を一つの数字で言い切ることは困難です。カタログに並ぶ温度指標の意味を正しく読み解くことが、適切な材質選定の基本となります。
結晶性樹脂と非晶性樹脂
温度の話をする前に、熱可塑性樹脂の大きな分類を押さえておきましょう。
- 結晶性樹脂(POM、PA、PEEKなど):分子鎖が規則正しく並んだ「結晶」部分を持つ。融点があり耐薬品性や耐摩耗性に優れる一方、成形時の収縮が大きく不透明なものが多い傾向
- 非晶性樹脂(PC、アクリル、ABSなど):分子鎖がランダムに絡み合った状態の樹脂。成形収縮が小さく透明にしやすい反面、溶剤に弱い傾向
ガラス転移温度(Tg)と融点(Tm)
ガラス転移温度(Tg)は、硬いガラス状からゴム状へ性質が変わる境界の温度です。骨組みを持たない非晶性樹脂はTgを超えると急激に軟らかくなるため、実質的な耐熱上限の目安となります。
一方の結晶性樹脂は、Tgを超えても結晶部分が骨組みとして残るため、融点(Tm)の手前まで形状を保ちます。例えばPOMのTgは約−50℃ですが、常温で硬い部品として使用可能です。ただし、Tgを超えれば剛性は低下するため、荷重のかかる部位では注意が必要です。
| 樹脂 | 区分 | Tg(目安) | Tm(目安) |
| PC(ポリカーボネート) | 非晶性 | 150℃ | ― |
| ABS | 非晶性 | 80〜125℃ | ― |
| アクリル(PMMA) | 非晶性 | 90℃ | ― |
| POM(ポリアセタール) | 結晶性 | −50℃ | 165 |
| PA6(ナイロン6) | 結晶性 | 50℃ | 220℃ |
| PP(ポリプロピレン) | 結晶性 | 0℃ | 160 |
| PEEK | 結晶性 | 14 | 334℃ |
| PTFE(ふっ素樹脂) | 結晶性 | ― | 327℃ |
※ナイロン(PA)は吸水によりTgが下がり、室温付近でも軟らかくなるため使用環境の湿度を考慮してください。
※数値はグレードや測定方法(JIS K 7121などの示差走査熱量測定)によって変わる目安です。設計にあたっては材料メーカーの最新データシートをご確認ください。
荷重たわみ温度(HDT)と連続使用温度
荷重たわみ温度(HDT)は、一定の曲げ荷重下で温度を上げ、規定量たわんだ時点の温度です(JIS K 7191)。代表的な試験荷重に1.80MPa(A法)と0.45MPa(B法)があり、ほかに8.00MPa(C法)も存在します。条件により数値が大きく変わるため、あくまで短時間の耐熱比較用であり、「この温度まで使える」という意味ではありません。
連続使用温度は、その温度に長時間さらしても物性が一定以上保たれる目安です。UL規格(UL 746B)の相対温度指数(RTI)などが根拠として使われますが、メーカーごとに定義が異なる場合があります。
設計の勘所:温度は「荷重」と「時間」とセットで見る
「HDTが150℃だから140℃環境で使える」と判断するのは危険です。実際の部品には長時間荷重がかかり続けるため、使用温度域での弾性率低下やクリープ変形(後述)を見込んだ設計が求められます。カタログ値を比較する際は、ガラス繊維強化の有無など、必ずグレードを揃えて確認してください。
代表的な熱可塑性樹脂と機械部品での使いどころ
熱可塑性樹脂は、耐熱性や価格によって「汎用プラスチック」「エンジニアリングプラスチック(エンプラ)」「スーパーエンプラ」に大別されます。機械部品でよく使われる材質の使いどころを整理しました。分類の詳細はエンジニアリングプラスチックの解説記事にまとめています。
ここでは、機械部品や治具・装置部品でよく使われるものに絞って整理しました。
| 樹脂 | 区分/結晶性 | 機械部品での使いどころ | 設計で気をつけたい点 |
| PP | 汎用/結晶性 | 薬液まわりの部材、ヒンジ | 低温で脆くなりやすい。接着しにくい |
| PVC(塩ビ) | 汎用/非晶性 | 耐薬品性が必要なカバー、配管まわり | 耐熱性は低め |
| ABS | 汎用/非晶性 | 組立治具、外装、試作品 | 溶剤や屋外の紫外線に弱い |
| アクリル(PMMA) | 汎用/非晶性 | 透明カバー、監視窓 | 衝撃や応力集中で割れやすい |
| PC | 汎用エンプラ/非晶性 | 安全カバー、割れてはいけない透明部品 | 溶剤・可塑剤でクラックが出やすい |
| POM(ポリアセタール) | 汎用エンプラ/結晶性 | ギア、スライダー、ローラー、精密な樹脂部品 | 酸に弱い。接着はほぼ不可 |
| MCナイロン(PA6系) | 汎用エンプラ/結晶性 | ローラー、ライナー、ガイド、大型の摺動部品 | 吸水による寸法変化 |
| 超高分子量ポリエチレン | ―/結晶性 | 搬送ガイド、ライナー、すべり板 | 線膨張が大きい。剛性は低め |
| PTFE(ふっ素樹脂) | スーパーエンプラ/結晶性 | 薬液部の部品、絶縁、摺動 | クリープが大きい。室温付近で寸法が動く |
| PPS | スーパーエンプラ/結晶性 | 半導体・検査装置の部品、耐熱絶縁 | 非強化品は靭性が低め |
| PEEK | スーパーエンプラ/結晶性 | 高温・薬液・真空環境の部品 | 材料費が高く、削り代がコストを左右 |
透明樹脂の比較は透明樹脂の種類・特徴・用途、板材の使い分けはプラスチック板の種類と使い分けで詳しく紹介しています。
なお、熱可塑性樹脂であっても射出成形しにくい材料があります。PTFEや超高分子量ポリエチレンは溶融時の粘度が極めて高いため、粉末を圧縮・焼成して板や丸棒の素材を作り、そこから切削で部品に仕上げるのが一般的です。「熱可塑性=溶かして成形しやすい」と短絡せず、材料ごとの加工ルートを把握しておきましょう。
図面加工品で熱可塑性樹脂を使うときの落とし穴と対策
ここからは、金属部品の感覚のまま樹脂部品を設計したときに起こりがちなトラブルと対策を解説します。すべて「温度や時間によって性質が動く」という熱可塑性樹脂の本質に起因します。
線膨張:金属と同じ感覚の公差が通用しないことがある
熱可塑性樹脂は温度による伸び縮みが大きい材料です。線膨張係数は、鋼が約11〜12×10−6/℃、アルミニウムが約23×10−6/℃なのに対し、MCナイロンはメーカー物性表で約9×10−5/℃、POMも10×10−5/℃前後とされています。おおむね金属の数倍から10倍程度です。
長さ300mmの部品が20℃上昇した場合、伸びはアルミで約0.14mmですが、POMでは約0.6mmにもなります。また、全幅1,000mmクラスの長尺部品の場合、わずか1℃の温度変化で約0.1mm寸法が動く計算です。
納品後に直射日光や暖房の近くに置くと寸法が外れる原因となるため、加工後の部品は標準温度(20℃)になじませてから測定するのが基本です(JIS B 0680)。対策として、はめあい部はすきまを多めに確保し、長穴加工で伸びを逃がす設計が有効です。計算方法は熱膨張係数とは?材料一覧と計算方法、熱変形を防ぐ設計ノウハウで解説しています。
吸水:ナイロン系は湿度で寸法が変わる
ナイロン(PA)系樹脂は空気中の水分を吸って膨張します。MCナイロンの水中での飽和吸水率は5〜8%程度に達します。精密なはめあいが必要な部位や水がかかる環境では、吸水率の低いPOMやPEEKへの置き換えが現実的です。耐摩耗性を優先する場合は、吸水後の寸法増を見込んだ公差設定をしてください。
クリープと応力緩和:ねじが緩む、圧入が抜ける
樹脂は常温でも、一定荷重がかかり続けると変形が進む「クリープ」や、内部応力が減る「応力緩和」が起きます。直接タップを立ててボルトを締めると時間とともに締付力が落ちるため、めねじの補強や繰り返し着脱に対応するインサート加工を取り入れたり、座面に金属カラーを入れて面圧を下げたりする対策が有効です。圧入は締め代を金属より小さくし、回り止めを併用します。
切削熱と残留応力:削ったら反った
樹脂の熱伝導率は鋼(鉄)の1/100〜1/250程度と極めて低く、切削熱が逃げにくいため寸法のばらつきが生じやすくなります。詳しくは熱伝導率とは?をご覧ください。
また、素材製造時の残留応力が残っている状態で片側だけを大きく削ると、応力バランスが崩れて部品が反ってしまいます。削り込みを左右対称に近づける、肉厚を均一にするほか、加工前にアニール(熱処理)を行う等の工夫が必要です。
PTFEは室温付近で寸法が「段」になる
PTFEには19℃付近と30℃付近で結晶構造が変わる転移点があり、この温度域をまたぐと体積が約1〜2%変化します。空調の効いた測定室と現場の装置内で寸法が合わない原因になるため、測定温度と使用温度のすり合わせが重要です。
薬品・溶剤:非晶性樹脂は「ソルベントクラック」に注意
PC、アクリル、ABSなどの非晶性樹脂は、応力がかかった状態でアルコールや洗浄剤に触れると割れ(ソルベントクラック)が発生しやすくなります。清掃や薬液がかかる環境では、耐薬品性に優れる結晶性樹脂を検討してください。 考え方は耐食性とは?金属材料の限界と樹脂という選択肢も参考になります。
| 確認すること | 見る指標・情報 | 対策の例 |
| 使用温度と荷重 | Tg・HDT・連続使用温度、温度ごとの弾性率 | 温度条件に余裕のある材質を選ぶ |
| 相手部品とのはめあい | 線膨張係数、使用温度範囲 | すきまを多めに、長穴で逃がす |
| 湿度・水 | 吸水率 | 低吸水材へ変更、吸水後寸法で公差設定 |
| 締結・圧入 | クリープ、応力緩和 | インサート、金属カラー、締め代の見直し |
| 形状 | 肉厚の偏り、削り込み量 | 対称な形状、均一な肉厚 |
| 薬品・清掃 | 耐薬品性、結晶性/非晶性 | 洗浄剤を確認、応力集中を避ける |
熱可塑性樹脂の加工方法――「成形」か「切削」か
熱可塑性樹脂は、溶かして型に流し込む「成形」と、素材から削り出す「切削」のどちらでも部品化できます。選択の基準は、主に数量、形状、そして開発フェーズです。
射出成形に代表される「成形」は、同じ形状を短時間で大量生産するのに適しています。しかし、金型の製作に費用と期間がかかり、設計変更のたびに修正が必要になります。成形の詳細は射出成形を徹底解説、押出・ブロー・真空成形については熱可塑性樹脂の成形法で解説しています。
一方「切削」は、樹脂の板や丸棒からマシニングセンタ等で削り出すため、金型が不要です。1個から製作可能で設計変更にもすぐ対応できるため、装置の治具や搬送部品など、数量が少なく案件ごとに形状が異なる特注部品や図面加工品では、切削が最も現実的な選択肢となります。樹脂加工の全体像はプラスチック加工(樹脂加工)とは?をご覧ください。
熱可塑性樹脂・熱硬化性樹脂の見積もりはメビーへ
熱可塑性樹脂は種類により適した用途が異なります。図面加工品として手配しやすい樹脂を、機械部品調達のAIプラットフォーム「meviy(メビー)」のラインアップをもとに整理しました。
| 分類 | 加工サービス | 選べる材質(グレード・色) |
| 熱可塑性 | 切削加工(角物) | ポリアセタール(白・黒)、MCナイロン(青・アイボリー・導電・帯電防止・耐候)、ふっ素(PTFE)、超高分子量ポリエチレン(スタンダード・導電性)、ABS、PEEK、PP、PPS、ユニレート |
| 切削加工(丸物) | 上記に加え、PC(透明・黒)、PVC(グレー)、アクリル(透明)など | |
| 板金加工(透明樹脂) | PET、アクリル、ポリカーボネート、塩ビ(各スタンダード/制電、透明/ブラウンスモーク) | |
| 熱硬化性 | 切削加工(角物) | ベークライト(紙・布) |
| 種類を要確認 | 切削加工(角物) | 標準ウレタン(A90・A70・A50) |
たとえば絶縁板なら、コスト重視のベークライト(熱硬化性)、加工精度と滑りのPOM、高温に耐えるPEEKと性格の違う候補が並びます。判断に迷う際は、同じ3Dデータで材質を切り替え、価格と出荷日を比較検討するのが効率的です。
材質や手配条件を選ぶ際は、以下の仕様も押さえておきましょう。
- グレードの違い:PPSにはガラス繊維を含まない非強化グレードも。MCナイロンは導電・帯電防止などの特殊グレードが選択可能(静電気対策の考え方は導電性の基礎と材料別比較をご覧ください)。
- 納期と割引:急ぎの際はPOM等の標準品で最短1日目に出荷が可能。逆に予備品などを20日目以降出荷で手配すると、角物・板金加工は30%OFF、丸物加工は10%OFFとコストを抑える
- 丸物の短納期条件:径による制限があり、PC・PPはφ150以下、PEEK・超高分子量ポリエチレンはφ100以下が目安
- 板金加工の仕様:透明樹脂板はタップ穴やインサート穴、線膨張を逃がす長穴加工にも対応。板厚は材質ごとに異なり、最大0mmまで選べるのはアクリルのみ。
- 加工サイズの目安:角物でX10〜600mm・Y10〜500mm・Z3〜70mm、丸物でφ3〜φ500・L1〜300mmです。
材質・サイズ・出荷日の詳細は、樹脂加工部品の見積もりのページでご確認いただけます。
熱可塑性樹脂の部品加工事例
実際にメビーで製作された熱可塑性樹脂の部品を、価格と出荷日の情報とともに紹介します。
| ガイドローラー | |
 |
|
| サービス名 | 切削加工(丸物) |
| 材質 | ポリアセタール(スタンダード・白) |
| サイズ | Ø40×L44 |
| 出荷日 | 6日目~ |
| 参考価格 | 3,738円 |
| ローラー | |
 |
|
| サービス名 | 切削加工(丸物) |
| 材質 | MCナイロン(スタンダード・青) |
| サイズ | Ø55×L60 |
| 出荷日 | 6日目~ |
| 参考価格 | 15,019円 |
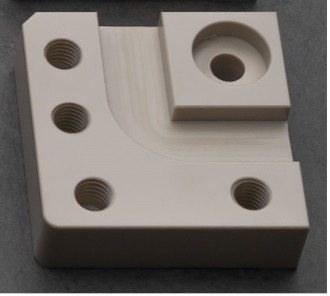
| PEEKブロック | |
 |
|
| サービス名 | 切削角物 |
| 材質 | PEEK(スタンダード・灰褐色) |
| サイズ | W75×D75×H20 |
| 出荷日 | 6日目~ |
| 参考価格 | 29,038円 |
| ※表中は2025年2月時点の情報 | |
| 樹脂プレート(ねじインサート対応) | |
 |
|
| サービス名 | 板金加工 |
| 材質 | アクリル(スタンダード・透明) |
| サイズ | W140×D123×H10(板厚10.0) |
| 出荷日 | 5日目~ |
| 参考価格 | 5,393円 |
| ねじインサートM3~M8に対応 | |
| 装置監視窓 透明カバー | |
 |
|
| サービス名 | 板金加工 |
| 材質 | PET(スタンダード・透明) |
| サイズ | W200×D200×H5(板厚5.0) |
| 出荷日 | 3日目~(最短2日目) |
| 参考価格 | 5,059円 |
| ポリカーボネート板 | |
 |
|
| サービス名 | 板金加工 |
| 材質 | ポリカーボネート(スタンダード・ブラウンスモーク) |
| サイズ | W120×D200×H3.0 |
| 出荷日 | 5日目~ |
| 参考価格 | 2,878円 |
| ※表中は2026年1月時点の情報 | |
※サイズの単位はmmです。
ほかの事例は樹脂加工の部品加工事例でご覧いただけます。
3Dデータで熱可塑性樹脂部品を見積もり・発注する
樹脂の図面加工品を手配するとき、「材質ごとに加工先を探して、図面を送って、回答を待つ」という流れに時間を取られている方も多いのではないでしょうか。meviy(メビー)なら、手順は次の3ステップです。
- 3D CADデータをアップロードする
- 加工方法、材質・グレード・色を選ぶ
- 表示された価格と出荷日を確認し、出荷日を選んで注文する
アップロードしたモデルは、指定のない寸法には普通公差が適用され、画面上で必要な箇所にだけ個別の公差指定を追加できます。熱可塑性樹脂は温度や湿度で寸法が動く材料です。図面全体に厳しい公差を入れるのではなく、はめあい部など本当に必要な箇所に絞って指定することで、価格や納期の悪化を防ぐことができます。
本記事の寸法トラブル対策を踏まえて材質を絞り込んだら、ぜひ複数の候補材質で価格と出荷日を比較してみてください。手元に3Dデータがない場合は、サンプルデータで操作を試すこともできます。ぜひご活用ください!
サービスの詳細:切削加工(角物)/切削加工(丸物)/板金加工
よくある質問
熱可塑性樹脂は何度でも溶かして再利用できますか?
原理的には加熱と冷却を繰り返せますが、加熱のたびに分子鎖が少しずつ切れたり、添加剤が変化したりして物性は低下していきます。「何度でも新品と同じに戻る」わけではない点に注意してください。
熱可塑性樹脂と熱硬化性樹脂は、見た目で区別できますか?
外観だけで見分けるのは困難です。図面の材質指示、材料証明書、メーカーの資料で確認するのが確実です。既存部品の材質がわからない場合は、型式や購入履歴から材料を特定するところから始めましょう。
金属部品を熱可塑性樹脂に置き換えるとき、最初に何を確認すべきですか?
まずは「使用温度と荷重の組み合わせ」です。次に、相手部品とのはめあい(線膨張)、湿度や水の有無(吸水)、締結方法(クリープ)、薬品や洗浄剤の有無を順に確認すると、材質の候補を絞り込みやすくなります。
熱可塑性は英語で何と言いますか?
thermoplasticity(サーモプラスティシティ)です。熱可塑性樹脂は thermoplastic resin、または単に thermoplastics と呼ばれます。熱硬化性は thermosetting、熱硬化性樹脂は thermosetting resin です。
まとめ
熱可塑性樹脂は、加熱により軟化し、冷却すると固まる性質を持つ材料です。分子が鎖状につながっているため、再加熱しても軟化しない熱硬化性樹脂とは大きく異なります。
機械部品の設計においては、「温度や湿度で寸法や物性が変化する」という特性を正しく捉えることが重要です。使用環境の温度・荷重条件を踏まえ、線膨張、吸水、クリープ、残留応力といった樹脂特有のリスクを予測し、公差や形状、図面指示へ確実に反映させましょう。
材質選定で迷った際は、3Dデータをアップロードするだけで複数材質の価格や出荷日を即時に比較できる「meviy(メビー)」が便利です。樹脂部品の手配にぜひご活用ください。