軸受けのはめあい部や精密ブロックの図面に「研削」と書き添えるだけで、部品の精度は上がる半面、加工工程が増えて納期とコストに影響します。加工現場の道具である「研削砥石」ですが、設計者がその仕組みを理解しておく意義は小さくありません。
本記事では、研削砥石の構造や5因子の基本から、表面粗さや幾何公差の正しい図面指示、研削逃げの設計、過剰品質を防ぐコストダウンの工夫まで、実務につながるノウハウを解説します。
目次
研削砥石とは?刃物で削る「切削」との違い
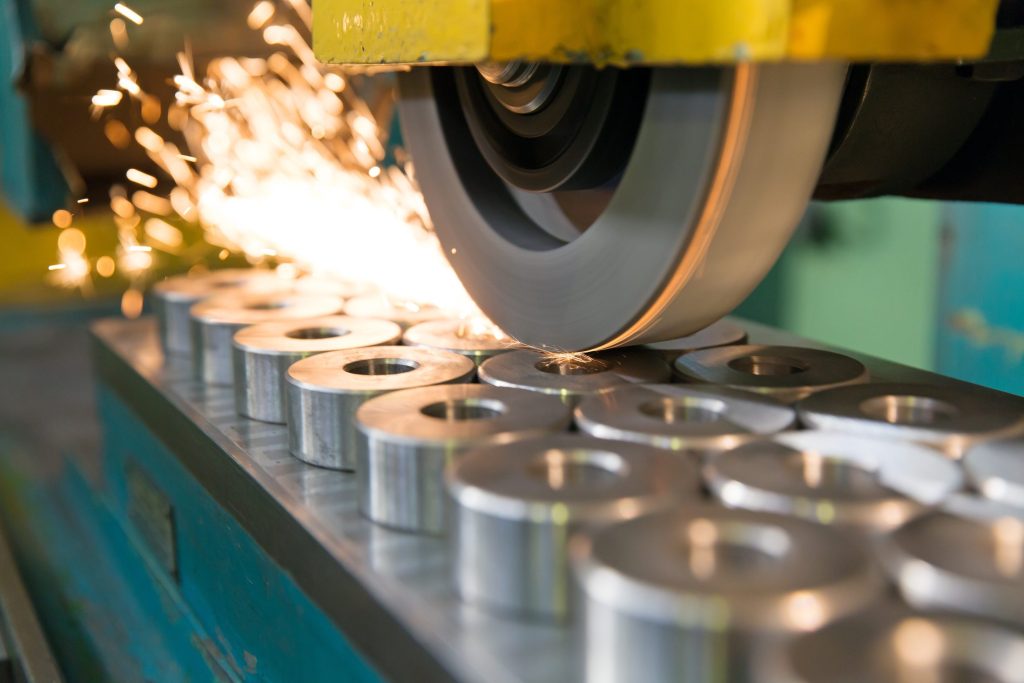
研削砥石(けんさくといし)は、硬い粒子を結合剤で固めた工具です。高速回転させて工作物に当て、表面をごく薄く削り取る加工を「研削加工」と呼びます。
砥粒・結合剤・気孔の3要素でできている
研削砥石の内部は、3つの要素で構成されています。

研削砥石の内部構造のイメージ。砥粒を結合剤がつなぎ、すき間に気孔が残る
- 砥粒:材料を削る微細な硬質粒子(刃の役割)
- 結合剤:砥粒同士をつなぎとめ、形を保つ結合材
- 気孔:切りくずの排出や研削液を運ぶためのすき間
無数の刃が微小にかき取るため、滑らかな面と高い寸法精度が得られます。
砥石は「自分で刃を研ぎ直す」工具
最大の特徴は「自生作用」です。摩耗した砥粒が脱落し、新しい鋭い砥粒が現れるため、刃物の再研磨なしで切れ味を保ちます。
ただし条件が合わないと、砥粒が平らになる「目つぶれ」、切りくずが詰まる「目づまり」、砥粒が早く落ちる「目こぼれ」が生じかねません。現場ではドレッシング(目直し)やツルーイング(形直し)で管理します。
切削加工との違いを整理する
研削は切削後の仕上げとして用いられます。
| 比較項目 | 切削加工(フライス・旋盤など) | 研削加工 |
| 工具 | エンドミル、バイトなどの刃物 | 研削砥石 |
| 1回の除去量 | 多い(形を作る) | ごく少ない(仕上げる) |
| 得意なこと | 形状の創成、多くの取り代の除去 | 面粗さ・寸法精度・形状精度の向上 |
| 焼入れ鋼などの硬い材料 | 条件や工具によっては難しい | 対応しやすい |
| 工程上の位置づけ | 主工程 | 主に最終仕上げ |
切削加工の基本については「切削加工の基礎知識:種類、特徴、加工のポイントを解説!」もあわせてご覧ください。
研削砥石の「5因子」と表示の読み方
研削砥石の性能は、研削材(砥粒)の種類・粒度・結合度・組織・結合剤の5つの因子の組み合わせで決まります。ラベルの記号から加工適性を正しく読み解くことが重要です。
研削材(砥粒)の種類:被削材の硬度と親和性で選定
砥粒は材料を削る微小な刃先で、工作物の特性に合わせて選定します。
以下は、ミスミで扱う一般砥石の種類と色分けの例です(色はメーカー・製品によって異なります)。
| 種類(色) | 特長と主な被削材 |
| WA砥石(赤色) | 普通鋼から一般の焼入れ鋼まで幅広く使える、最もスタンダードな砥石 |
| SG砥石(青色) | 普通鋼から合金鋼などに有効。高能率研削が可能な最先端セラミック砥石 |
| 32A砥石(グレー) | 普通鋼から合金鋼向け。砥石の「角持ち」が必要な加工に効果を発揮 |
| GC砥石(緑色) | 炭化ケイ素系。超硬合金や非鉄金属、非金属の加工に有効 |
| 85A砥石(ピンク) | 合金鋼、工具鋼、焼入れ鋼に対して高性能を発揮 |
| Z300砥石(クリーム) | SUS300系(オーステナイト系ステンレス)など難削材の研削に特化 |
| 超砥粒(CBN・ダイヤ) | 焼入れ鋼などの鉄系には熱安定性に優れるCBNを、超硬合金等にはダイヤモンドを選定 |
材料の硬さについては「金属硬度の基礎知識|硬度表と硬度を高める加工法を解説」で詳しく解説しています。
粒度:砥粒の大きさ
粒度は砥粒の大きさを表す番手です。数字が小さいほど粗く、大きいほど微細になります。選定時は、取り代や接触面積、被削材の硬さ(軟質か硬質か)などを考慮します。一般砥石における粒度と仕上面粗さの目安は以下の通りです。
- #46(粗目):2μm(Rz12.5μm)程度の粗仕上研削。研削取り代が大きい場合や、被削材が軟質・粘質の場合、接触面積が広い場合に適する
- #60:6μm(Rz6.3μm)程度の仕上研削
- #80:8μm(Rz3.2μm)程度の仕上研削
- #100~220(細目):2μm(Rz0.8μm)以下の精密仕上研削。研削取り代が小さい場合や、被削材が脆質・硬質の場合向き
結合度:砥石の「硬さ」(砥粒の保持力)
結合度は結合剤が砥粒を保持する強度で、A(軟)〜Z(硬)で表されます。砥粒自体の硬さではなく「脱落しにくさ」を示します。加工条件による選定の原則は以下の通りです。
- 軟らかめを選ぶ条件: 被削材が硬質・脆質の場合。また、砥石の接触面積が広い、周速度や送り速度が速い、機械振動が大きい場合にも、摩耗した砥粒を適度に脱落させ自生作用を促すため、軟らかめを選定
- 硬めを選ぶ条件: 被削材が軟質・粘質の場合や、研削取り代が大きい場合。砥粒の早期脱落を防ぐ
組織:砥粒率(密集度)
砥石体積に占める砥粒の割合(砥粒率)を番号で表した指標です。番号が小さいほど密、大きいほど粗(気孔が多い)になります。
- 密組織(番号小):形状保持性に優れ、寸法・形状精度の精密仕上げ向き
- 粗組織(番号大):気孔が大きく切りくず排出や冷却性に優れ、発熱を嫌う加工向き
結合剤:砥粒をつなぐ材料
| 記号 | 名称 | 特徴 |
| V | ビトリファイド | ガラス質。気孔を確保しやすく形状保持性に優れる。精密研削の標準 |
| B | レジノイド | 樹脂系。弾性があり衝撃に強い。切断や粗研削に多用 |
| R | ラバー | ゴム系。弾性が高く、センタレス研削の調整車等に使用 |
| M | メタル | 金属系。結合力が強く超砥粒を強固に保持。 |
| ― | 電着 | めっきで超砥粒を単層固着。形状精度が高く総形研削に使用 |
表示例の読み方と安全規則
「WA 60 K 7 V」は次のように読みます。
- WA:白色アルミナ砥粒
- 60:粒度#60
- K:結合度K(やや軟らかめ)
- 7:組織番号7
- V:ビトリファイド結合剤
ラベルの最高使用周速度を超えると遠心力で砥石が割れるおそれがあるため、労働安全衛生規則で次のことが定められています。
- 安全覆いの設置(直径50mm未満を除く/安衛則第117条)
- 作業前1分以上、砥石取替え時3分以上の試運転(安衛則第118条)
- 最高使用周速度の超過禁止・側面使用禁止(安衛則第119・120条)
- 取替え・試運転従事者への特別教育修了(機械研削・自由研削に区分)
研削盤と研削方法の種類
研削砥石は、組み合わせる研削盤と研削方法によって役割が変わります。代表的なものを部品の形状と対応させて整理しました。
| 研削方法 | 加工のイメージ | 主な対象部品 | 得意な精度 |
| 平面研削 | 回転する砥石の外周(または端面)で、テーブル上の工作物の平面を削る | プレート、ブロック、ゲージ類 | 平面度、平行度、厚さ |
| 円筒研削 | 工作物を回転させながら、外径を砥石で削る | 軸、ピン | 外径寸法、真円度、円筒度、振れ |
| 内面研削 | 穴の内側に小径の砥石を入れて削る | ブッシュ、ベアリングハウジング | 内径寸法、真円度 |
| センタレス研削(心なし研削) | 研削砥石と調整車で工作物を支え、センタ穴なしで外径を削る | ピン、シャフト(量産) | 外径寸法、真円度 |
| 成形研削 | 砥石を目的の断面形状に成形し、その形を転写する | 金型部品、溝形状 | 形状精度 |
砥石の形状もさまざまで、最も基本的なものは平形(1号)です。用途に応じて片へこみ形(5号)など多くの形状があります。
設計者が知っておきたい研削加工の特性
研削は図面で指示すれば何でも高精度になる魔法の工程ではありません。砥石の性質から生じる「得意」と「苦手」を理解することで、現場に無理を強いない図面を描けます。
到達できる面粗さと精度の目安
研削加工は切削加工よりも滑らかな表面を得やすいですが、要求精度に応じて以下のような段階的な目安を持っておくことが推奨されます。
- 粗仕上研削(2μm程度):研削取り代が大きい場合などに用いられる能率重視の領域
- 仕上研削(8〜1.6μm程度):機械部品の一般的なはめあい部や摺動面として多用される、コストと精度のバランスに優れた領域
- 精密仕上研削(2μm以下):厳格なシール面などに求められる領域。加工時間と条件出しの手間が増加する
一般砥石による研削ではRa0.1〜0.2μm程度が目安であり、これ以上の鏡面仕上げにはバフ研磨などを組み合わせる必要があります。
表面粗さの記号や新旧規格の読み替えは「【一覧表あり】表面粗さ記号 Ra・Rz とは?新旧規格の変換と図面の書き方」で解説しています。
隅部はピン角にできない:研削逃げが必要
設計者が最も見落としやすいのが、段付き部や入隅の形状制約です。
砥石は回転する円盤であり壁際まで届きません。また角は使用とともにR状に摩耗します。そのため、研削面と壁が交わる入隅を「完全なピン角」で仕上げることは不可能です。

左 逃げがないと、隅部に砥石が届かず研削されない部分が残る。右 逃げ溝を設けると、研削面の端まで仕上げられる
そこで軸の段付き部などには、砥石を逃がす「研削逃げ(ぬすみ)」を設けるのが定石です。逃げがないと相手部品が削り残しに干渉し密着しなくなります。
形状を3Dモデルで作り込む段階から逃げを入れておけば、加工側との確認の手間も減らせます。加工上の制約については「加工限界とは?設計図面で気づくポイントと加工できない形状への対策」も参考になります。
熱処理品と研削焼け・研削割れ
焼入れ鋼は硬く切削が困難なため「熱処理後に研削で仕上げ、熱ひずみも除去する」のが標準的です。一方で研削は摩擦により鋼の変態温度(約700℃以上)に達するほどの熱が発生する加工です。熱が逃げなくなると、硬度が変化する「研削焼け」や微小クラックが生じる「研削割れ」が発生します。
現場での条件管理が主ですが、設計側も「熱が蓄積しやすい極端な薄肉部」や「応力が集中する断面急変部」を避ける配慮が必要です。
薄板・非磁性材は「保持」が難しい
平面研削ではマグネットチャック(電磁石の台)に吸着させて固定するため、2つの注意点を知っておく必要があります。
- 薄板の「反り戻り」: プレートを磁力で強制的に吸着して削っても、解除した瞬間に残留応力が解放され再び反る現象。厳しい平面度を要求する場合は、残留応力を除去した「焼鈍材」を選ぶ工夫が求められる。焼鈍については「焼鈍(焼きなまし)とは?種類・目的・用途から見る最適な使い分け」で解説
- 非磁性材料の段取り増: SUS304やアルミは常磁性のためマグネットに吸着しない。特にSUS304は熱伝導率が低く熱がこもり歪みやすい難点もあり。これらを平面研削するには専用治具での固定が必要となり、段取り工数が増加する。材料の磁性については「磁性とは?磁性体・非磁性の違いと、ステンレス(SUS304/SUS430)が磁石に付く理由」を参照
図面指示の方法:研削の意図を正しく伝える
研削を活かすも殺すも図面次第です。「どの面を」「どの粗さ・精度で」仕上げたいかを伝えるため、表面性状記号と幾何公差の適切な指示方法を解説します。
表面性状の図示記号で「研削」を指示する
表面粗さはJIS B 0031に基づく表面性状記号で指示します。除去加工を要する面には、開いた基底記号の上部を水平線で閉じた記号を使います。規格上、図示記号単体での指示は認められておらず、必ず要求パラメータ等の付記が必要です。
現行JIS B 0031では、各位置に記入する内容が厳密に定められています。基本配置として、横線の下側に粗さパラメータ(例:Ra 0.8)、横線の上側に加工方法記号「G(研削)」を記入するのが正しい表記です。

表面性状の図示記号。横線の上に加工方法、下に表面性状の要求事項を記入する
ただし加工方法まで縛るべきかは検討を要します。Ra0.8さえ満たせば切削でもよいなら加工方法は指定せず現場に委ねる選択肢もあります。摺動性や焼入れ後の寸法仕上げが必須な面に「G」と明記します。
幾何公差で「機能」を指示する
研削面の目的は「平ら」「平行」「振れない」といった形状・姿勢精度です。これらは寸法公差ではなく幾何公差(JIS B 0021)で指示します。
| 幾何特性 | 記号 | 研削部品での使いどころ |
| 平面度 | ⏥ | 取付面、基準面、シール面 |
| 平行度 | ∥ | プレート上下面、スペーサーの両端面 |
| 直角度 | ⊥ | ブロックの側面と底面 |
| 円筒度 | ⌭ | 軸受がはまる軸の外径 |
| 円周振れ・全振れ | ↗ / ⌰ | 回転部品の外径・端面 |
プレート部品での指示例

取付面(下面)をデータムAとして平面度を指示し、上面にはデータムAに対する平行度と研削による表面粗さを指示した例
この例では、取付面である下面をデータムAとして平面度を指示し、上面に「データムAに対する平行度0.01mm以内」と「研削(Ra0.8)」を指示します。データムには据え付け面や測定基準面を選定します。幾何公差の記号やデータムの考え方は「幾何公差とは?記号の種類・データム・図面の読み方をわかりやすく解説」で詳しく解説しています。
軸部品の指示例:振れと研削逃げ
軸部品では2箇所の軸受部を共通データム「A-B」とし、中央外径に振れ公差を指示します。段付き部の研削逃げ溝により軸受部外径を端まで研削でき、相手部品が肩面に密着します。

軸受部をデータムA・B(共通データムA-B)とし、中央の外径に円周振れを指示した例。軸受部には研削(G)と表面粗さを、段付き部には研削逃げを設けている
寸法公差だけでは「平らさ」は保証されない
厚さに「±0.005mm」と厳しい寸法公差を入れ、平らさを確保しようとする図面があります。しかしJIS製図の「独立の原則(JIS B 0024)」により、指示がない限り寸法公差と幾何公差は独立して扱われます。
厚さ公差を厳しくしても反りやうねりは防げません。真に必要なのが平行さなら平行度を直接指示すべきです。幾何公差で意図を明示すれば厚さ公差を緩められ、加工や測定のコストを抑制できます。寸法公差・幾何公差・一般公差の関係は「一般公差とは?寸法公差・幾何公差・はめあい公差の違い、JIS等級・許容差一覧」で整理しています。
研削コストを下げる設計の工夫
研削は段取りや検査の手間が増える「精度を買う工程」です。コストを下げるには「払う価値のある面にだけ払う」という発想が欠かせません。
1.研削する面を機能面に絞り込む
「念のため全面研削」はコストが膨らむ原因です。相手部品と接する面や基準面などの機能面に限定し、それ以外は切削仕上げのままで成立しないかを検討します。
2.粗さと公差は「一段階上げる意味」を問う
Ra1.6で十分な面にRa0.4を指示すると加工と検査の工数が跳ね上がります。過去図面の流用による過剰品質を防ぐため、粗さや公差は機能から逆算して設定します。
3.研削逃げを3Dモデルに織り込む
入隅に逃げがないと現場との手戻りや非効率な加工が生じます。段付き部など研削面が交わる箇所には、設計段階から逃げ溝を設けておきます。
4.寸法公差より幾何公差で意図を伝える
板厚の寸法公差を厳しくしても部品の反りは防げません。必要なのが「平行」なら厚さ公差は緩めて「平行度」を幾何公差で指示します。現場が守るべき基準が明確になり、無駄なコストを省けます。
5.材料と熱処理で「研削しやすさ」を変える
平面度が重要なプレートは、残留応力を除去した「焼鈍材」を選び反りを抑えます。非磁性材(SUS304等)はマグネット固定ができず手間が増えるため材質を見直します。焼入れ品は研削面以外を熱処理前に仕上げておくのが鉄則です。
6.「研削」と「バフ研磨」を使い分ける
外観や手触りの向上が目的なら、寸法を作り込む「研削」ではなく、表面をならす「バフ研磨」が適しています。精度なら研削、見た目を整えるならバフと使い分けます。
研削仕上げの部品の見積もり・発注はメビーへ
ミスミの機械部品調達AIプラットフォーム「meviy(メビー)」では、切削加工の部品に研削やバフ研磨を加えた条件も、3Dデータをアップロードするだけで自動見積もりできます。
研削やバフ研磨をともなう高精度品は、これまで「形状の加工は一社に、研削は別の外注先に」と手配を分けることも少なくありませんでした。メビーではこの手配を一つにまとめ、見積もりから発注まで一気通貫で進められます。
切削加工(角物)での研削指示
切削加工(角物)では、3Dビューワー上で研削したい面を選び、表面粗さの値と加工オプション「G(研削)」または「SPBF(バフ研磨)」を設定します。研削・バフ研磨は鉄・ステンレス・アルミを対象に、表面粗さRa0.4まで指定できます。面と面のあいだの寸法公差は±0.01mmまで自動見積もりに対応しています。
設定画面では、材質によって選択できないオプションがあることや、研削の場合に逃げ形状が必要になる場合があることも案内されます。本記事で解説した研削逃げの考え方は、メビーで部品を手配する際にもそのまま役立ちます。
操作の手順は「表面粗さ、研削・バフ研磨を設定する(切削角物)」で確認できます。
切削加工(丸物)での研削指示
切削加工(丸物)では、部位ごとに研削の自動見積もり範囲が決まっています。外径の円筒面や両端面はRa0.4まで、内径の円筒面や外径側面はRa0.8まで研削を指定できます。
内面研削では、内径の底部に逃げ形状の指定がない場合、加工上必要な研磨逃げが付く仕様になっています。逃げの形を設計で決めたい場合は、モデルに逃げ形状を入れておくとよいでしょう。
対応サイズなどの詳細は「研削・研磨について(切削丸物)」をご覧ください。
研削の有無で「価格の変化」をその場で確かめる
自動見積もりの利点は、条件を変えたときの価格と納期の変化をすぐ確認できることです。研削を指示した場合としない場合、Ra0.8とRa1.6の違いを、設計の途中で比べられます。研削指示が本当に必要かを判断する材料として、見積もりを「コストのものさし」に使う方法もおすすめです。
部品加工事例
| 写真 |  |
| サービス名 | 切削角物 |
| 材質 | SUS304 |
| サイズ | W200×D100×H40mm |
| 加工指示 | 研削 G Ra0.8×2箇所 |
| 表面処理 | なし |
| 出荷日 | 10日目 |
| 参考価格 | 62,714円 |
そのほかの製作事例は「部品加工事例」でご覧いただけます。
研削砥石に関するよくある質問
Q. 研削と研磨の違いは何ですか?
研削は固定砥粒(砥石)を用いて、寸法や幾何形状を作り込む加工です。研磨はより広い概念で、バフ研磨やラッピングのように表面を滑らかに整える加工全般を指します。精度向上なら研削、外観の光沢なら研磨と使い分けます。
Q. ディスクグラインダーの砥石と、研削盤の砥石は同じものですか?
3要素(砥粒・結合剤・気孔)の基本構造は共通です。ただし手作業で行う「自由研削」と工作機械による「機械研削」では使用条件や要求精度が異なり、労働安全衛生法上の特別教育も区分されています。
Q. 焼入れした部品には研削が必須ですか?
必須ではありません。熱処理による寸法変化やひずみが機能上許容できる面なら、焼入れ前の切削仕上げのままで問題ありません。高精度な寸法や幾何公差が求められる面のみに研削を絞るのがコスト抑制の鉄則です。
Q. アルミニウムも研削できますか?
可能ですが、軟らかく粘り強いアルミニウムは砥石の「目づまり」を起こしやすく加工条件の工夫が必要です。外観ならバフ研磨、精度なら精密切削で対応できる場合も多いため、目的に応じた選定が推奨されます。
まとめ
研削砥石は、砥粒・結合剤・気孔の3要素からなり、研削材の種類や粒度などの「5因子」の組み合わせで性能が決まります。無数の微小な刃先が少しずつ材料を削り取るため、高い面粗さや寸法・幾何精度を得る仕上げ加工に欠かせません。
一方で研削は加工工程を一つ増やす加工でもあります。研削面を機能面に絞り込むこと、隅部に研削逃げを設けること、平らさや平行度は幾何公差で直接指示すること。こうした砥石の特性を踏まえた図面の工夫が品質とコストの両立につながります。
メビーなら3Dデータをアップロードするだけで、研削やバフ研磨を含む部品も即時見積もりが可能です。まずは価格や出荷日を確かめてみてください。